- 3D প্রিন্টিং পরিষেবা

- সিএনসি মেশিনিং পরিষেবা

- ভ্যাকুয়াম কাস্টিং পরিষেবা

- সারফেস ফিনিশিং পরিষেবা

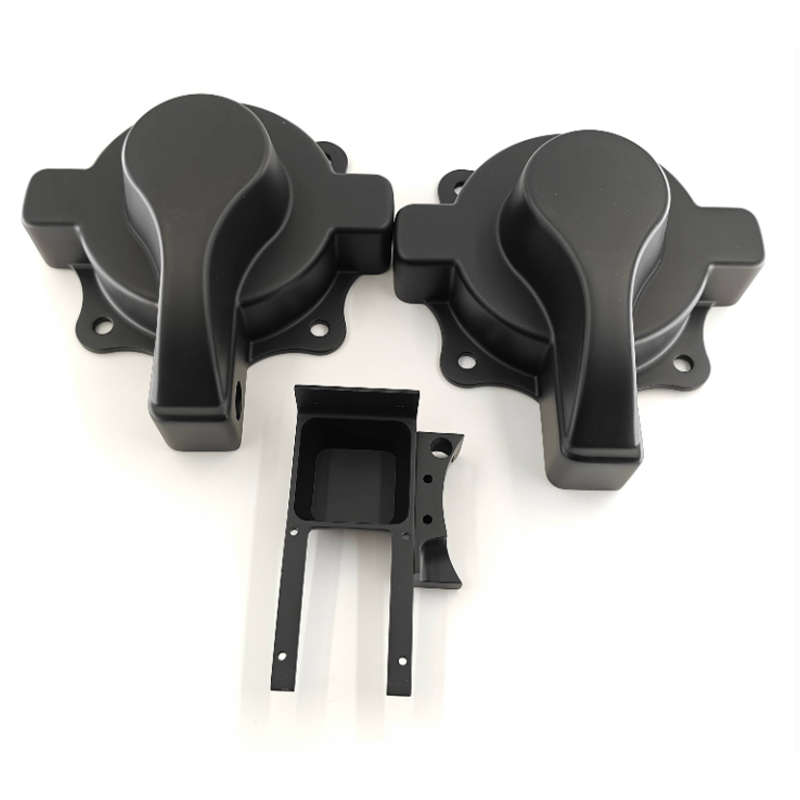
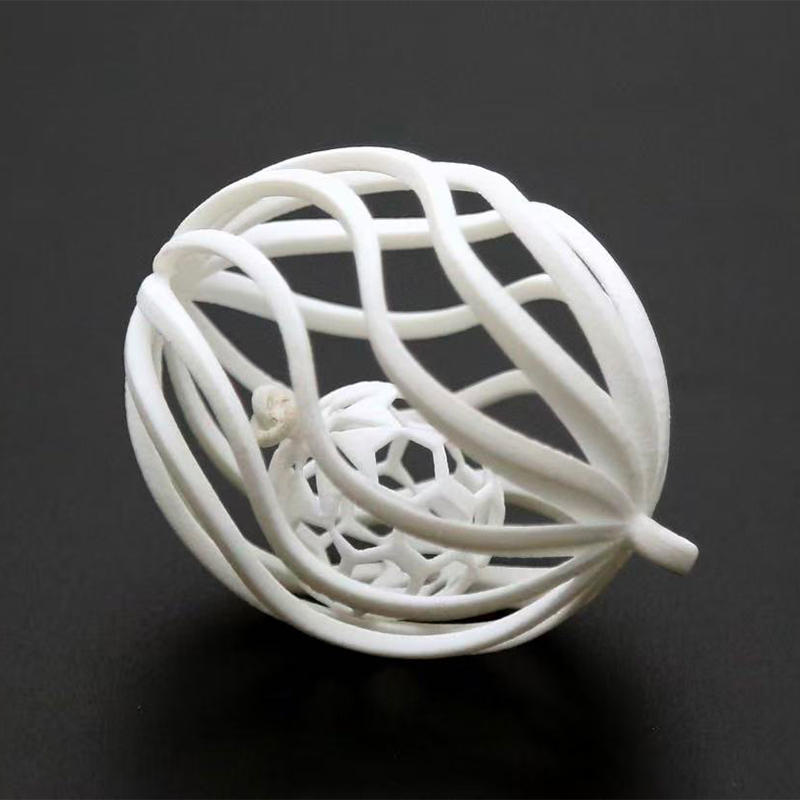
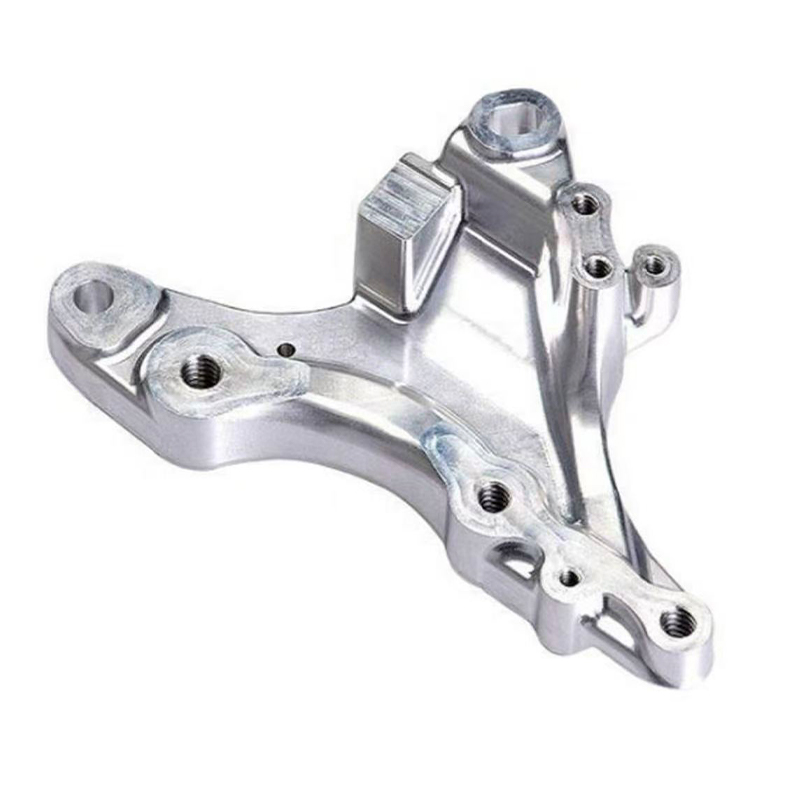
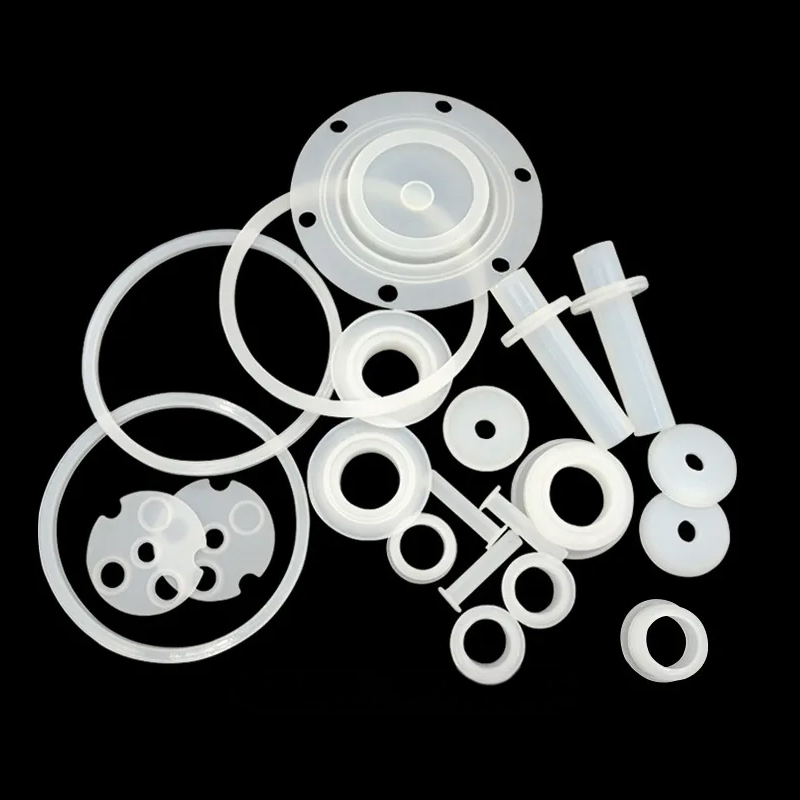
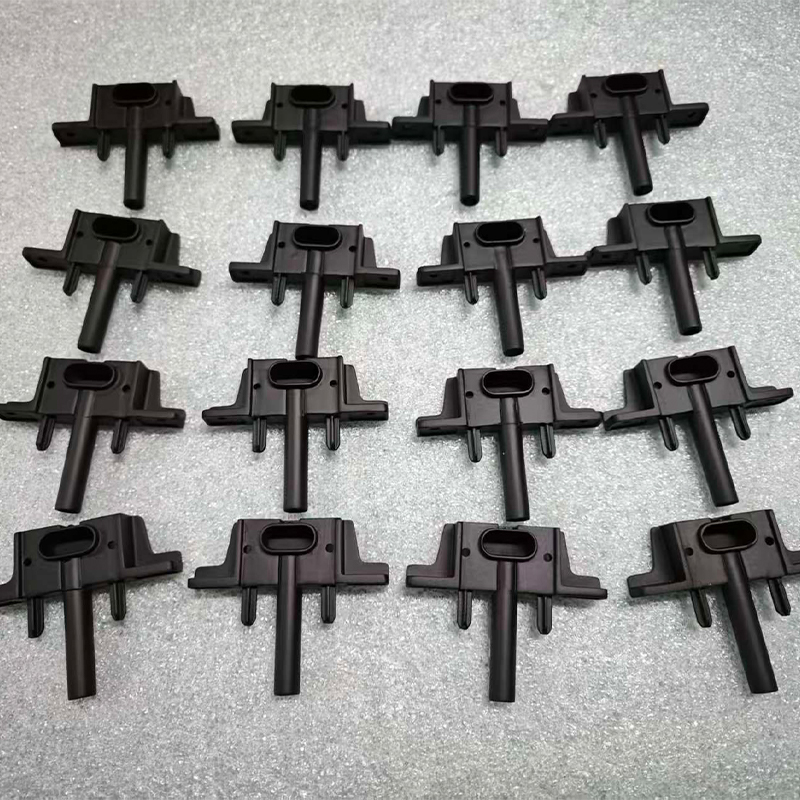
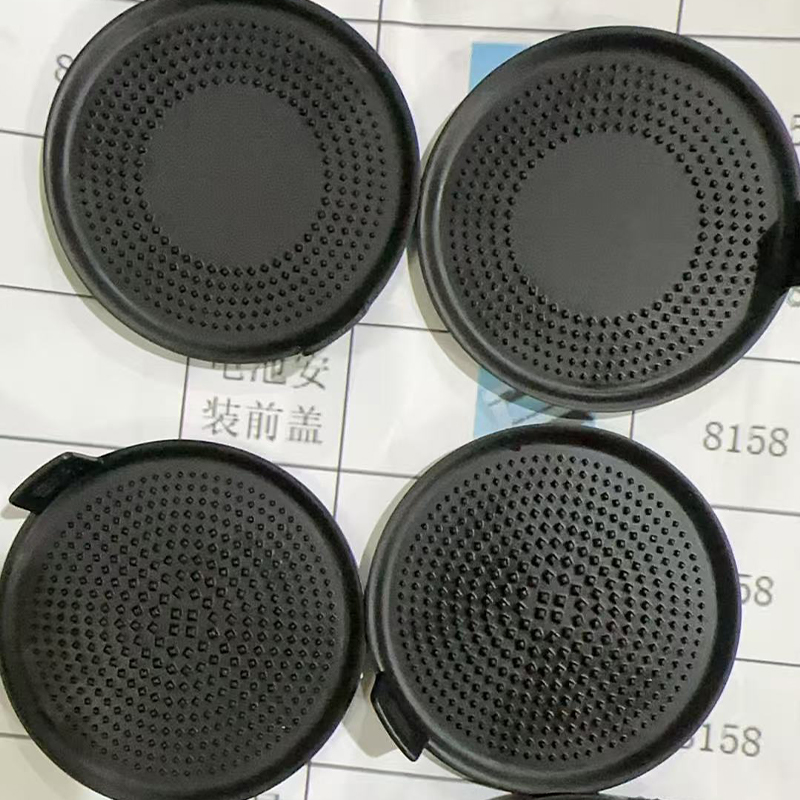
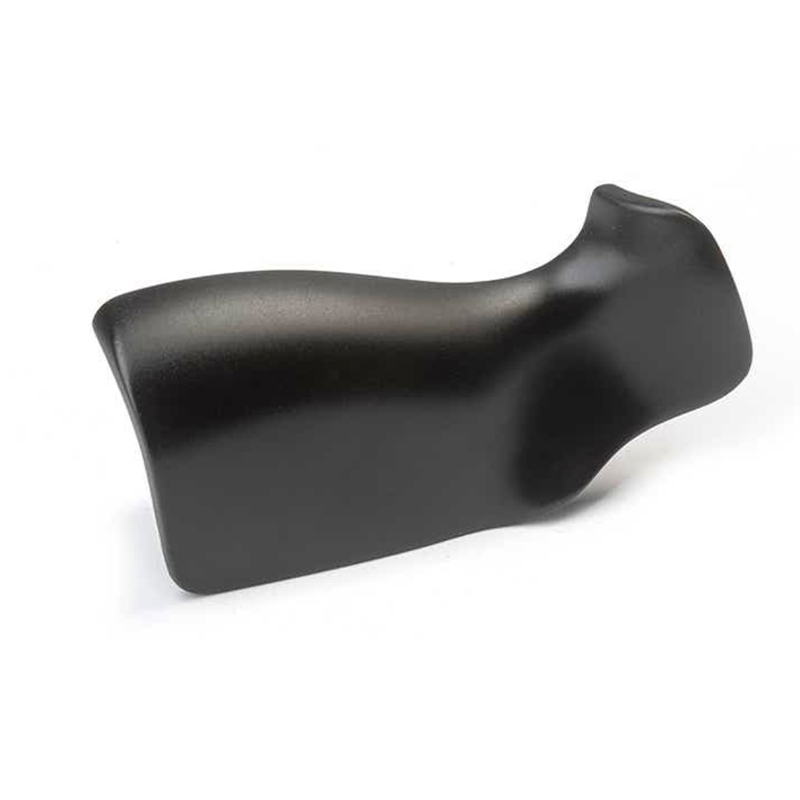
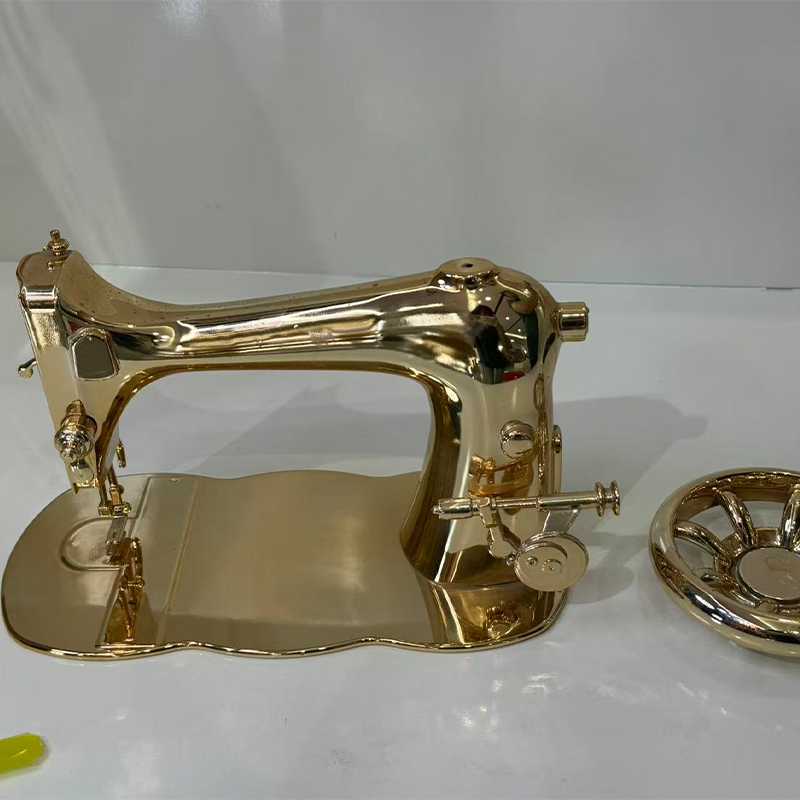
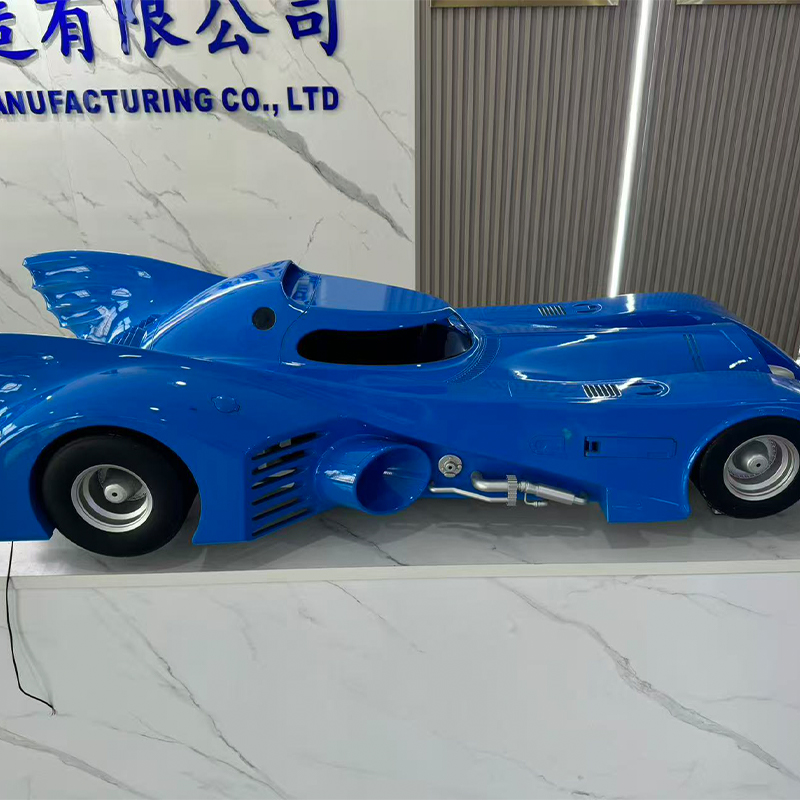
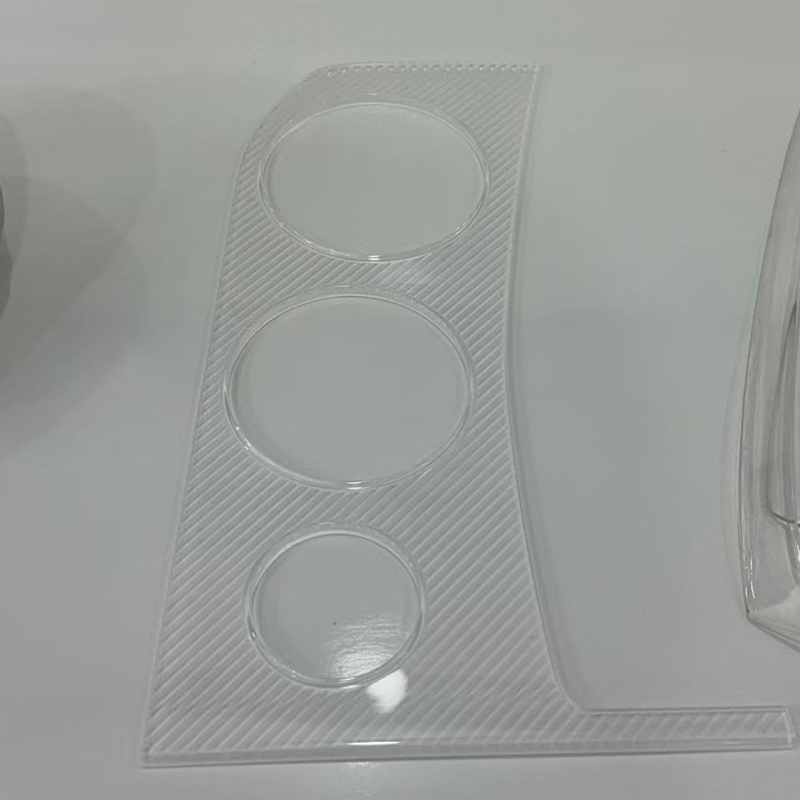
চায়না 3D প্রিন্টিং সার্ভিস এবং CNC মেশিনিং ম্যানুফ্যাকচারার গাইড
সরাসরি উত্তর: কি একটি ইন্টিগ্রেটেড স্মার্ট ম্যানুফ্যাকচারিং প্ল্যাটফর্ম আসলে সরবরাহ করে
আপনি যদি একটি চীন থেকে অংশ সোর্সিং করা হয় 3D প্রিন্টিং পরিষেবা প্রস্তুতকারক, জানার জন্য একক সবচেয়ে দরকারী জিনিস হল: একটি সরবরাহকারী ডিজিটাল ফাইল থেকে সমাপ্ত, পরিদর্শিত অংশ পর্যন্ত পুরো চেইন নিয়ন্ত্রণ করে কিনা তার চেয়ে প্রক্রিয়ার পথটি কম গুরুত্বপূর্ণ . একজন ক্রেতা যে একটি মডেল প্রিন্ট করার জন্য একজন বিক্রেতার কাছে পাঠায়, আউটপুটটি মেশিনের জন্য দ্বিতীয় বিক্রেতার কাছে পাঠায় এবং তারপর পেইন্টিংয়ের জন্য তৃতীয় বিক্রেতার কাছে যন্ত্রাংশ ট্রাক করে সাধারণত একা হ্যান্ডঅফের জন্য সাত থেকে বারো কার্যদিবস হারায় এবং প্রতিটি হ্যান্ডঅফ এমন একটি জায়গা যেখানে সহনশীলতার দায়িত্ব অস্পষ্ট হয়ে যায়। একটি ইন্টিগ্রেটেড স্মার্ট ম্যানুফ্যাকচারিং প্ল্যাটফর্ম ডিজাইন রিভিউ, অ্যাডিটিভ ম্যানুফ্যাকচারিং, সাবট্র্যাক্টিভ মেশিনিং, সিলিকন মোল্ড রেপ্লিকেশন, সারফেস ট্রিটমেন্ট এবং ডাইমেনশনাল ইন্সপেকশন এক প্রোডাকশন সিস্টেমের ভিতর এক কোয়ালিটি রেকর্ডের মাধ্যমে এই ফাঁকগুলো দূর করে।
ব্যবহারিক পরিভাষায়, এর অর্থ হল তিনটির পরিবর্তে একটি একক প্রকৌশল কথোপকথন, এক সেট অঙ্কন একভাবে ব্যাখ্যা করা হয়েছে এবং একটি বোর 0.05 মিমি ওভারসাইজ হলে এক পক্ষ দায়বদ্ধ। 3D প্রিন্টিং পরিষেবা প্রদানকারীদের মূল্যায়নকারী ইঞ্জিনিয়ারদের জন্য, চেকলিস্টটি সংক্ষিপ্ত এবং কংক্রিট: তারা কি রজন, নাইলন এবং ধাতুতে মুদ্রণ করতে পারে; তারা কি সমালোচনামূলক বৈশিষ্ট্যগুলির উপর CNC মেশিনিং সহ মুদ্রিত অংশ অনুসরণ করতে পারে; তারা কি হার্ড টুলিং ছাড়াই ছোট-ব্যাচ ভলিউমে সেতু করতে পারে; এবং তারা এটা সব নথিভুক্ত করতে পারেন. একটি সরবরাহকারী যে চারটিরই হ্যাঁ উত্তর দেয় অফার করছে৷ এক-স্টপ নির্ভুলতা উত্পাদন সমাধান একটি একক প্রক্রিয়া কাজের দোকানের পরিবর্তে।
এই নিবন্ধের বাকি অংশটি ব্যাখ্যা করে যে প্রতিটি ক্ষমতা কীভাবে কাজ করে, যেখানে প্রতিটিটি সঠিক পছন্দ, কোন নির্ভুলতা এবং লিড টাইম আপনি বাস্তবসম্মতভাবে আশা করতে পারেন, এবং কীভাবে একটি চায়না সিএনসি মেশিনিং সার্ভিস ম্যানুফ্যাকচারার বা চায়না ইন্ডাস্ট্রিয়াল 3ডি প্রিন্টিং সার্ভিস সরবরাহকারীর কাছে একটি প্রোগ্রাম করার আগে তাদের মূল্যায়ন করবেন। নীচের প্রতিটি সুপারিশ একজন প্রযুক্তিগত ক্রেতার জন্য লেখা হয়েছে যাকে অভ্যন্তরীণভাবে সোর্সিং সিদ্ধান্ত রক্ষা করতে হবে।
কেন ফ্র্যাগমেন্টেড সোর্সিং এর চেয়ে বেশি খরচ হয়
বেশিরভাগ সংগ্রহকারী দল একটি একক অপারেশনের জন্য উদ্ধৃত লাইন আইটেমের সরবরাহকারীদের তুলনা করে। সেই তুলনাটি অসম্পূর্ণ, কারণ একটি খণ্ডিত সরবরাহ শৃঙ্খলের প্রকৃত বোঝা অপারেশনগুলির মধ্যে স্থানগুলিতে বসে: পুনঃউদ্ধৃতি, পুনঃনির্ধারণ, পুনরায় পরিদর্শন, উদ্ভিদের মধ্যে মালবাহী, এবং ইঞ্জিনিয়ারিং ঘন্টাগুলি একজন বিক্রেতার অনুমানকে অন্য বিক্রেতার ভাষায় অনুবাদ করতে ব্যয় করে। একটি অংশ যার জন্য প্রিন্টিং, মেশিনিং, বিড ব্লাস্টিং এবং পেইন্টিং প্রয়োজন চারটি সময়সূচী সারির মধ্য দিয়ে যায় যখন এটি চারটি সরবরাহকারীর মধ্যে বিভক্ত হয় এবং সারির সময় প্রক্রিয়া সময়ের চেয়ে প্রায় সবসময় দীর্ঘ হয়।
একটি শিল্প 3D প্রিন্টিং পরিষেবার সাথে একত্রীকরণ যা মেশিনিং এবং ফিনিশিং লাইনগুলিও চালায় তা পাটিগণিতকে পরিবর্তন করে। মুদ্রিত ফাঁকা জন্য তৈরি ফিক্সচারিং ডেটা মেশিনিং ধাপের জন্য পুনরায় ব্যবহার করা হয়। উপাদান শংসাপত্রগুলি ইমেলের মাধ্যমে আলাদাভাবে আসার পরিবর্তে অংশটি অনুসরণ করে। নন-কনফরমেন্সগুলি স্টেশনে ধরা পড়ে যা তিন সপ্তাহ পরে একটি ডাউনস্ট্রিম বিক্রেতার কাছে তাদের তৈরি করেছিল। সাধারণ লো-ভলিউম প্রোগ্রামগুলিতে, একত্রীকরণ মুক্তিপ্রাপ্ত ফাইল থেকে পরিদর্শনকৃত অংশে মোট অতিবাহিত সময় 35 থেকে 50 শতাংশ কমিয়ে দেয় , এমনকি যখন পৃথক প্রক্রিয়ার সময় অপরিবর্তিত থাকে।
দিনগুলো আসলে কোথায় যায়
নীচের চার্টটি সাধারণ প্রক্রিয়া রুটের জন্য সাধারণ অতিবাহিত লিড সময়ের তুলনা করে, একটি উত্পাদনযোগ্য ফাইল মুক্তির মুহুর্ত থেকে যন্ত্রাংশগুলি চালানের জন্য প্যাক করার মুহুর্ত পর্যন্ত পরিমাপ করা হয়। সাধারণভাবে লোড করা দোকানে একক কাজের জন্য এই দিনগুলি, তাত্ত্বিক ন্যূনতম নয়।
এই চার্টটি স্কিম করার পরিবর্তে বেশ কিছু জিনিস পড়ার যোগ্য। প্রথমত, রজন প্রিন্টিং হল একটি ভৌত বস্তুর দ্রুততম পথ, যে কারণে একটি 3d মডেল প্রিন্টিং পরিষেবা প্রাথমিক ফর্ম এবং ফিট রিভিউগুলির জন্য ডিফল্ট রয়ে গেছে যেখানে যান্ত্রিক লোডিং এখনও উদ্বেগের বিষয় নয়৷ দ্বিতীয়ত, ধাতব সংযোজনকারী যন্ত্রাংশ এবং স্টেইনলেস স্টিলের মেশিনযুক্ত অংশগুলি মোটামুটি একই সময়ে একত্রিত হয়, কারণ উভয়ই প্রাথমিক গঠনের ধাপের পরিবর্তে পোস্ট-প্রসেসিং দ্বারা প্রাধান্য পায়: মেটাল প্রিন্টের স্ট্রেস রিলিফ, সমর্থন অপসারণ এবং প্রায়শই মেশিনিং শেষ করা প্রয়োজন, যখন স্টেইনলেস মেশিনের জন্য ধীর ফিড, আরও সরঞ্জাম পরিবর্তন এবং ডিবারিং প্রয়োজন। তৃতীয়ত, সিলিকন মোল্ড রুটটি চার্টের দীর্ঘতম একক পথ, কিন্তু সেই সংখ্যাটি একটির পরিবর্তে পঞ্চাশটি সমাপ্ত কপি কভার করে, তাই এর প্রতি-পিস সময় ছয়টির মধ্যে সর্বনিম্ন। চতুর্থত, অ্যালুমিনিয়াম এবং স্টেইনলেস মেশিনিংয়ের মধ্যে ব্যবধানটি একটি শিডিউলিং আর্টিফ্যাক্ট নয় বরং একটি পদার্থবিদ্যার বিষয় এবং যে কোনো সরবরাহকারী যে তাদের অভিন্ন বলে উদ্ধৃত করে তারা কাজটি নিয়ে ভাবেনি। অবশেষে, এই পরিসংখ্যানগুলির কোনটিই একটি দ্রুততর মেশিন বেছে নেওয়ার দ্বারা খুব বেশি উন্নতি করে না; তারা ধাপগুলির মধ্যে অপেক্ষা অপসারণ করে উন্নতি করে, যা একটি সমন্বিত প্ল্যাটফর্ম করার জন্য ডিজাইন করা হয়েছে।
পেশাদার 3D প্রিন্টিং পরিষেবার পিছনে সক্ষমতা সেট করুন
বাক্যাংশ 3D প্রিন্টিং পরিষেবাগুলি প্রক্রিয়াগুলির একটি পরিবারকে কভার করে যা শুধুমাত্র স্তর দ্বারা উপাদান স্তর নির্মাণের ধারণা ভাগ করে। তাদের সহনশীলতা, পৃষ্ঠের বৈশিষ্ট্য, বস্তুগত বৈশিষ্ট্য এবং অর্থনৈতিক মিষ্টি দাগগুলি ব্যাপকভাবে পৃথক, এবং ভুলটি বেছে নেওয়া প্রথমবারের ক্রেতাদের মধ্যে হতাশার সবচেয়ে সাধারণ কারণ। একটি সক্ষম চীন কাস্টম 3D প্রিন্টিং পরিষেবা প্রস্তুতকারক কেবল একটি ফাইল গ্রহণ করবে না এবং যে মেশিনটি নিষ্ক্রিয় থাকে তাতে এটি মুদ্রণ করবে না; এটি জিজ্ঞাসা করবে যে অংশটিকে কী টিকে থাকতে হবে, কতগুলি প্রয়োজন এবং এটি বিল্ড চেম্বার ছেড়ে যাওয়ার পরে অংশটির কী হবে।
চাক্ষুষ এবং মাত্রিক বিশ্বস্ততার জন্য রজন প্রক্রিয়া
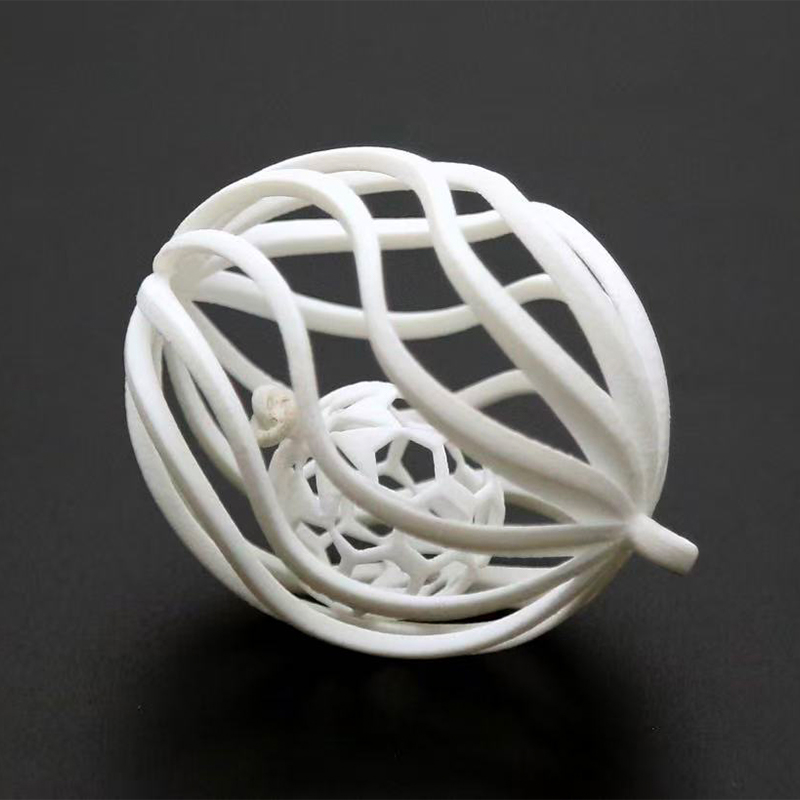
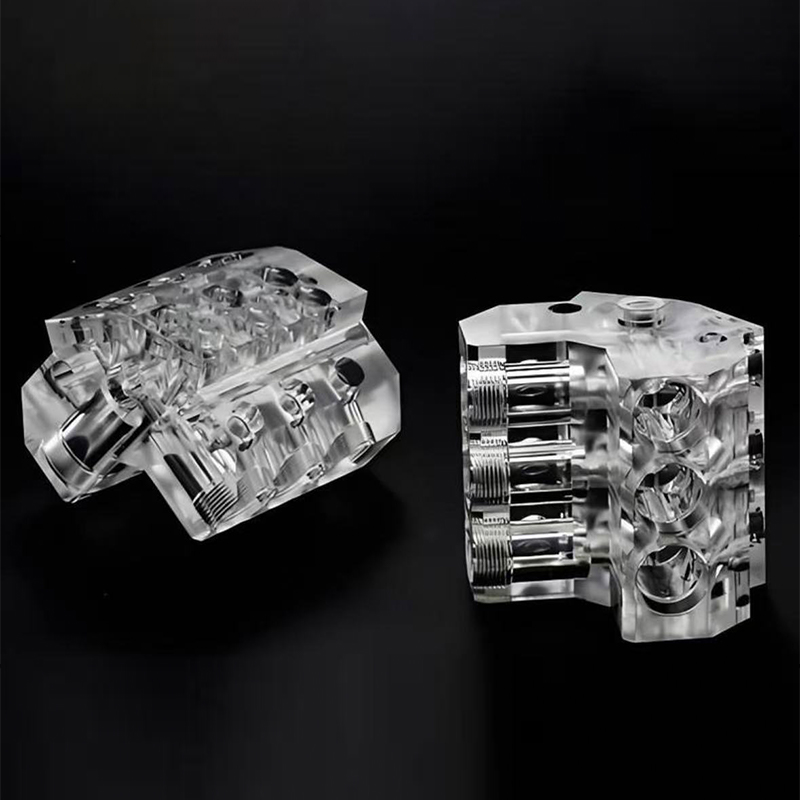
স্টেরিওলিথোগ্রাফি এবং সম্পর্কিত রজন প্রযুক্তিগুলি সংযোজন উত্পাদনে উপলব্ধ মসৃণতম সারফেস তৈরি করে, যার স্তরের উচ্চতা সাধারণত 0.025 মিমি এবং 0.1 মিমি। এটি তাদের চেহারা মডেল, স্বচ্ছ আলো গাইড, সূক্ষ্ম জালি কাঠামো এবং সিলিকন ছাঁচের জন্য নির্ধারিত মাস্টার প্যাটার্নগুলির জন্য সঠিক হাতিয়ার করে তোলে। ট্রেড-অফ যান্ত্রিক: স্ট্যান্ডার্ড রজন তুলনামূলকভাবে ভঙ্গুর এবং উচ্চ তাপমাত্রায় রাখা হলে শক্ততা হারায়, তাই একটি রজন অংশ সাধারণত একটি লোড বহনকারী উপাদানের পরিবর্তে একটি যোগাযোগ যন্ত্র বা একটি প্যাটার্ন হয়। উচ্চ তাপের প্রতিচ্ছবিতা এবং উন্নত দৃঢ়তা সহ ইঞ্জিনিয়ারিং রেজিনগুলি সেই ব্যবধানকে সংকুচিত করে, এবং যখন একটি মুদ্রিত অংশকে পরীক্ষার রিগে বারবার পরিচালনা করতে হয় তখন তারাই সঠিক স্পেসিফিকেশন।
কার্যকরী অংশ জন্য নাইলন পাউডার প্রক্রিয়া
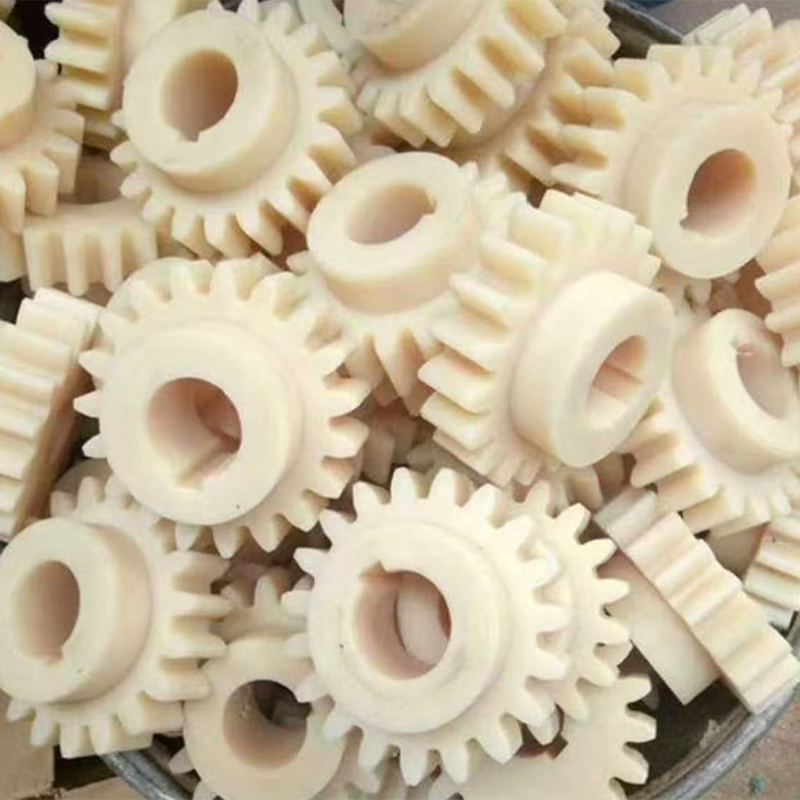
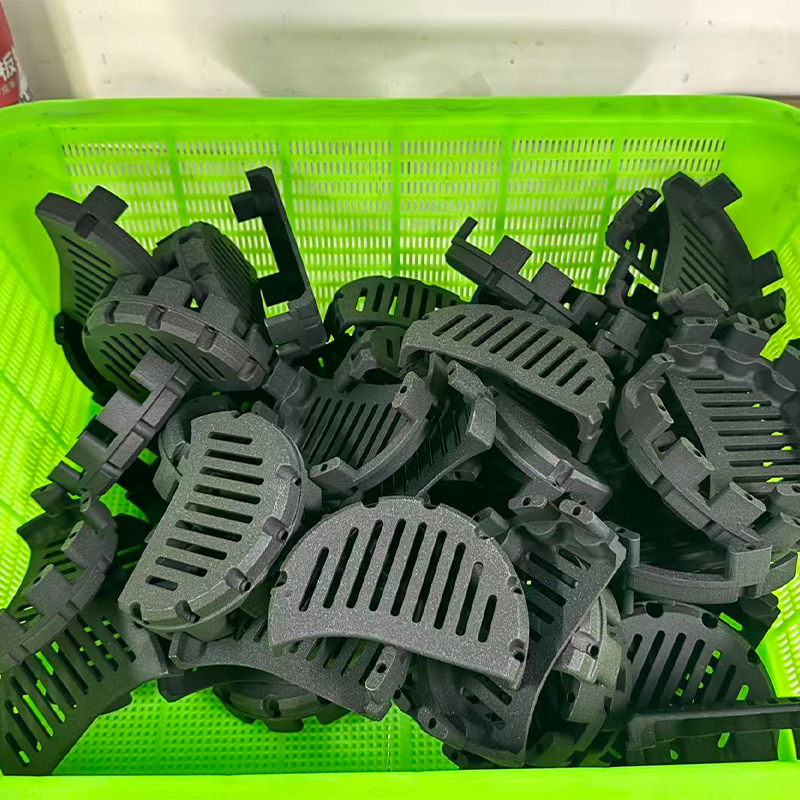
পাউডার-বেড নাইলন প্রক্রিয়াগুলি সাপোর্ট স্ট্রাকচার ছাড়াই তৈরি করে, যা ডিজাইনারকে জটিল জ্যামিতি, অভ্যন্তরীণ চ্যানেল এবং জীবন্ত কবজা তৈরি করতে মুক্ত করে যা অন্য কোনও রুট অর্থনৈতিকভাবে তৈরি করতে পারে না। অংশগুলি একটি অভিন্ন ম্যাট ফিনিশ এবং প্রকৃত কার্যকরী উপাদান হিসাবে পরিবেশন করার জন্য আইসোট্রপিক-পর্যাপ্ত বৈশিষ্ট্য সহ বেরিয়ে আসে: বন্ধনী, নালী, হাউজিং, জিগস এবং শেষ-ব্যবহারের কভার। গ্লাস-ভরা এবং কার্বন-ভর্তি নাইলন গ্রেডগুলি ফিক্সচারগুলির জন্য কঠোরতা এবং মাত্রিক স্থিতিশীলতা বাড়ায় যেগুলি ক্ল্যাম্পিং লোডের অধীনে একটি ডেটামকে ধরে রাখতে হবে। ইঞ্জিনিয়ারদের জন্য, গুরুত্বপূর্ণ সম্পত্তি শিরোনাম প্রসার্য শক্তি নয় কিন্তু একক বিল্ডে কয়েক ডজন ভিন্ন ভিন্ন অংশ নেস্ট করার ক্ষমতা এবং একই চার দিনের উইন্ডোতে সেগুলি গ্রহণ করার ক্ষমতা .
জ্যামিতির জন্য মেটাল অ্যাডেটিভ ম্যানুফ্যাকচারিং যা মেশিন করা যায় না
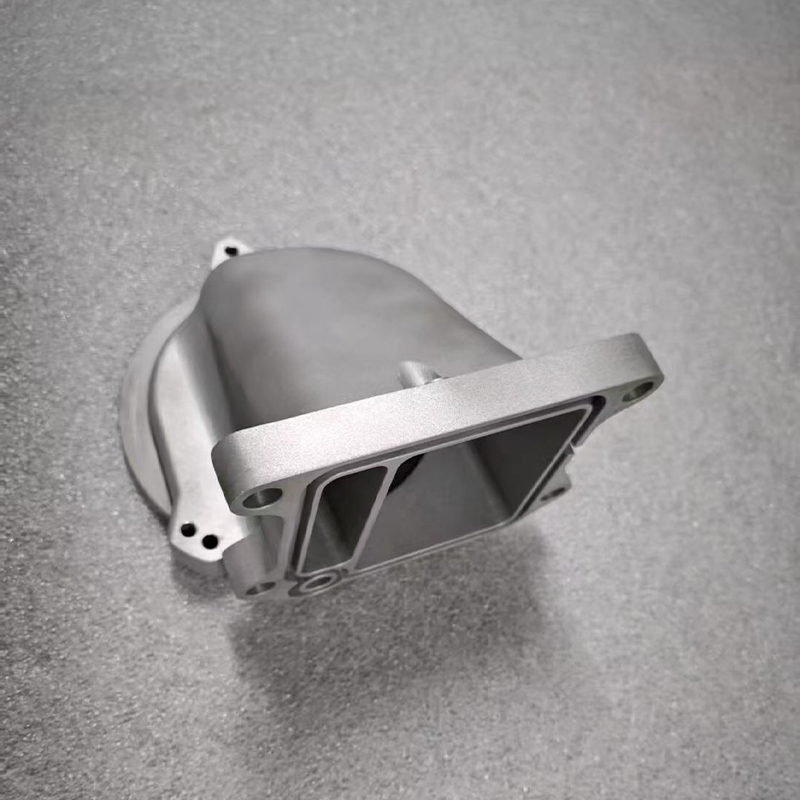
মেটাল প্রিন্টিং তার স্থান অর্জন করে যখন একটি অংশে কনফর্মাল কুলিং চ্যানেল, অভ্যন্তরীণ ম্যানিফোল্ড, টপোলজি-অপ্টিমাইজড লোড পাথ বা পাতলা-প্রাচীরের জালি থাকে যা একটি কাটার সহজে পৌঁছাতে পারে না। অ্যালুমিনিয়াম অ্যালো, স্টেইনলেস গ্রেড, টুল স্টিল এবং টাইটানিয়াম সবই নিয়মিত প্রক্রিয়াজাত করা হয়। একটি নৈমিত্তিক সরবরাহকারী থেকে একটি গুরুতর সরবরাহকারীকে আলাদা করার শৃঙ্খলা হল পোস্ট-প্রসেসিং: অংশটি বিল্ড প্লেট ছেড়ে যাওয়ার আগে সঠিক চাপের উপশম, নিয়ন্ত্রিত সমর্থন অপসারণ, হট আইসোস্ট্যাটিক প্রেসিং যেখানে পোরোসিটি গুরুত্বপূর্ণ, এবং প্রতিটি সিলিং ফেস, বিয়ারিং সিট এবং থ্রেডেড হোলের ফিনিস মেশিনিং। একটি ধাতব প্রিন্ট যা ফিনিস মেশিন করা হয়নি তা কখনই নির্ভুল উপাদান হিসাবে গণ্য করা উচিত নয়।
প্রয়োজনীয়তার সাথে ম্যাচিং প্রক্রিয়া: একটি তুলনা টেবিল
নীচের সারণীটি প্রতিটি রুটের ব্যবহারিক খামের সংক্ষিপ্তসার করে কারণ এটি সাধারণত একটি শিল্প 3D প্রিন্টিং পরিষেবা দ্বারা সরবরাহ করা হয় যা মেশিনিং এবং ছাঁচনির্মাণ লাইনও পরিচালনা করে। সহনশীলতাগুলিকে সাধারণত ভাল-ডিজাইন করা জ্যামিতিতে অর্জনযোগ্য হিসাবে বলা হয়, পরম সীমা হিসাবে নয়, এবং তারা ধরে নেয় যে কাজটি প্রকাশের আগে অংশটি উত্পাদনযোগ্যতার জন্য পর্যালোচনা করা হয়েছে।
| প্রক্রিয়া রুট | সাধারণ সহনশীলতা | হিসাবে নির্মিত পৃষ্ঠ | উপাদান পরিবার | অর্থনৈতিক ব্যাচ |
|---|---|---|---|---|
| রজন SLA | ±0.1 মিমি | রা 3-6 µm | স্ট্যান্ডার্ড এবং প্রকৌশল রজন | 1-20 |
| নাইলন পাউডার বিছানা | ±0.2 মিমি | Ra 10-15 µm | PA12, PA11, ভরা নাইলন | 1-500 |
| মেটাল লেজার পাউডার বিছানা | ±0.2 মিমি | রা 8-20 µm | অ্যালুমিনিয়াম, স্টেইনলেস, টুল স্টিল, টাইটানিয়াম | 1-100 |
| 3-অক্ষ CNC মেশিনিং | ±0.02 মিমি | Ra 1.6–3.2 µm | অ্যালুমিনিয়াম, ইস্পাত, পিতল, প্রকৌশল প্লাস্টিক | 1-2000 |
| 5-অক্ষ CNC মেশিনিং | ±0.01 মিমি | Ra 0.8–1.6 µm | অ্যালুমিনিয়াম, স্টেইনলেস, টাইটানিয়াম, সুপারঅ্যালয় | 1-2000 |
| সিলিকন ছাঁচ প্রতিলিপি | ±0.15 মিমি | মাস্টারকে আয়না দেয় | PU রজন ABS, PP, রাবার অনুকরণ করে | 20-200 |
সারি দ্বারা পরিবর্তে কলাম দ্বারা টেবিল পড়ুন. সহনশীলতা কলাম দেখায় কেন মুদ্রণের পরে ফিনিস মেশিনিং নির্ভুল বৈশিষ্ট্যগুলির জন্য ঐচ্ছিক নয়: তালিকার সর্বোত্তম সংযোজন সহনশীলতা এখনও রুটিন 5-অক্ষ যন্ত্রের চেয়ে ঢিলেঢালা মাত্রার অর্ডার . পৃষ্ঠের কলাম ব্যাখ্যা করে যে কেন আঁকা প্রসাধনী অংশগুলি প্রায় সবসময় নাইলন প্রিন্টের পরিবর্তে রেজিন মাস্টার বা মেশিনযুক্ত ফাঁকা হিসাবে শুরু হয়। ব্যাচ কলাম হল যাকে ক্রেতারা প্রায়শই উপেক্ষা করেন এবং এটিই নির্ধারণ করে যে ভলিউম বৃদ্ধির সাথে সাথে একটি প্রোগ্রাম লাভজনক থাকবে কিনা।
বড় মাপের 3D প্রিন্টিং পরিষেবা: স্ট্যান্ডার্ড খামের বাইরে বিল্ডিং
একটি বৃহৎ 3d প্রিন্টিং পরিষেবার চাহিদা মেশিন বিল্ড ভলিউমের তুলনায় দ্রুত বৃদ্ধি পেয়েছে এবং বড় আকারের জ্যামিতির ব্যবহারিক উত্তর খুব কমই একটি একক বিশাল মেশিন। এটি বুদ্ধিমান বিভাগকরণ: কাঠামোগত এবং প্রসাধনী কারণে নির্বাচিত প্লেনগুলির সাথে মডেলটিকে বিভক্ত করা, অংশগুলিকে সমান্তরালভাবে মুদ্রণ করা, এবং বিভাজনে ডিজাইন করা বৈশিষ্ট্যগুলির সাথে বন্ধন বা যান্ত্রিকভাবে তাদের সাথে যুক্ত করা। ভালভাবে সম্পন্ন হয়েছে, একটি অংশযুক্ত অংশ একই আকারের একক-পিস প্রিন্টের চেয়ে শক্তিশালী এবং সোজা, কারণ প্রতিটি অংশ নির্মাণের সময় কম তাপীয় গ্রেডিয়েন্ট অনুভব করে।
নীচের চার্টটি বিভাগগুলি প্রয়োজনীয় হওয়ার আগে প্রতিটি রুটে নিয়মিতভাবে অর্জনযোগ্য দীর্ঘতম একক মাত্রার তুলনা করে। এটি একটি সক্ষমতার মানচিত্র, একটি র্যাঙ্কিং নয়, এবং এটি দেখায় কেন একটি বড় স্কেল 3d প্রিন্টিং পরিষেবা এবং একটি মেশিনিং বিভাগ প্রতিযোগীদের পরিবর্তে প্রাকৃতিক অংশীদার৷
এই চার্টটি যে কেউ বড় আকারের অংশগুলি নির্দিষ্ট করে তার জন্য সাবধানে পড়ার প্রতিদান দেয়। বড়-ফরম্যাট এক্সট্রুশন দেখানো যেকোন সংযোজন রুটের সর্বশ্রেষ্ঠ একক-টুকরো মাত্রায় পৌঁছায়, এই কারণেই এটি চেক ফিক্সচার, ফর্মিং টুলস, মক-আপ এনক্লোজার এবং ফাউন্ড্রি প্যাটার্নের মতো অ্যাপ্লিকেশনগুলিতে আধিপত্য বিস্তার করে যেখানে এক মিলিমিটারের দশমাংশে মাত্রিক সহনশীলতা গ্রহণযোগ্য। গ্যান্ট্রি মিলিং প্রায় বিশ গুণ শক্ত সহনশীলতা ধরে রাখার সময় প্রায় ততদূর পৌঁছে যায়, তাই দুটি প্রক্রিয়া প্রায়শই জোড়া হয়: বাল্ক আকৃতি প্রিন্ট করুন, তারপর একই প্ল্যাটফর্মে ডেটাম এবং মিলনের মুখগুলি মেশিন করুন। মেটাল পাউডার-বেড সিস্টেমগুলি আকারের অক্ষের নীচের প্রান্তে বসে, যা ধাতু সংযোজন গ্রহণের ক্ষেত্রে একক বৃহত্তম বাধা এবং বড় ধাতু সমাবেশগুলি সাধারণত সেগমেন্ট হিসাবে মুদ্রিত হয় এবং যুক্ত হয়। নাইলন এবং শিল্প রজন মধ্যম ব্যান্ড দখল করে, আরামদায়কভাবে বেশিরভাগ ভোক্তা-পণ্যের আবাসন এবং স্বয়ংচালিত অভ্যন্তরীণ উপাদানগুলিকে এক টুকরোতে ঢেকে রাখে। ব্যবহারিক উপসংহার হল যে বিল্ড খামকে প্রথম CAD সেশন থেকে একটি ডিজাইন ইনপুট হিসাবে বিবেচনা করা উচিত, উদ্ধৃতিতে আবিষ্কৃত বাধা হিসাবে নয় .
কাস্টম সিএনসি মেশিনিং পরিষেবা: যেখানে যথার্থতা প্রকৃতপক্ষে তৈরি করা হয়
সংযোজন উত্পাদন জ্যামিতি তৈরি করে; মেশিনিং নির্ভুলতা তৈরি করে। যেকোন চায়না সিএনসি মেশিনিং ই এম সাপ্লায়ারকে আকৃষ্ট করার জন্য ব্যাখ্যা করতে হবে, অপ্রণোদিতভাবে, তারা কীভাবে অপারেশনগুলির মধ্যে অবস্থান ধরে রাখে, কীভাবে তারা একটি ব্যাচ জুড়ে টুল পরিধানের জন্য ক্ষতিপূরণ দেয় এবং বাকিগুলি প্রকাশ করার আগে তারা কীভাবে প্রথম নিবন্ধটি যাচাই করে। এই তিনটি উত্তর মেশিন ব্র্যান্ডের তালিকার চেয়ে বাস্তব ক্ষমতা সম্পর্কে আরও বেশি প্রকাশ করে।
অ্যালুমিনিয়াম মেশিনিং পরিষেবা বিবেচনা
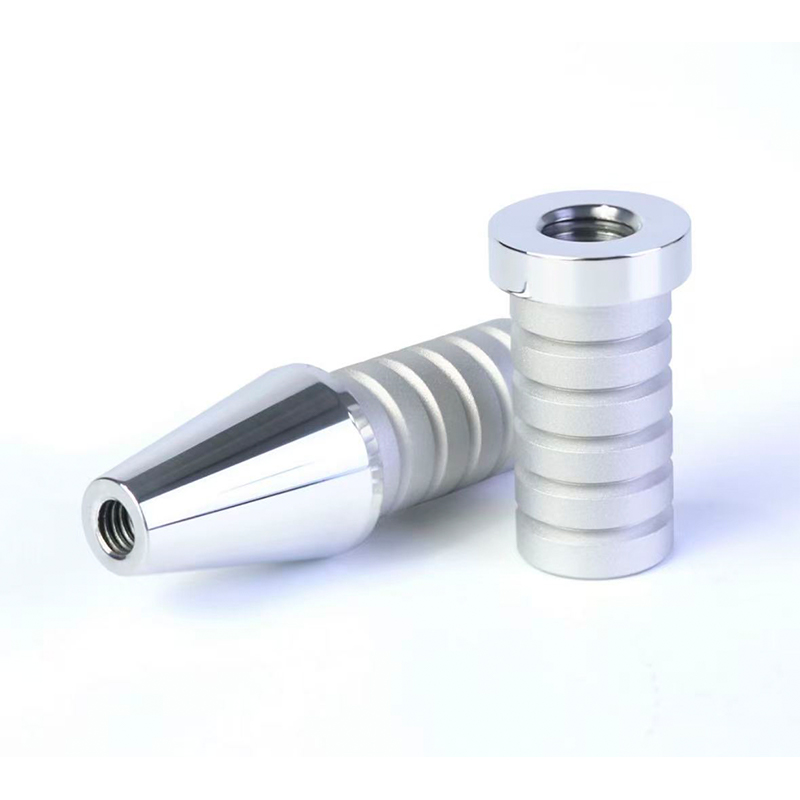
অ্যালুমিনিয়াম প্রোটোটাইপ এবং কম-ভলিউম উত্পাদনের ওয়ার্কহরস হিসাবে রয়ে গেছে কারণ এটি দ্রুত কাটে, ভাল সহনশীলতা ধরে রাখে এবং সমাপ্তির বিস্তৃত পরিসর গ্রহণ করে। একটি কার্যকর অ্যালুমিনিয়াম সিএনসি পরিষেবা তিনটি বিবরণের দিকে মনোযোগ দেয় যা গ্রহণযোগ্য অংশগুলিকে চমৎকার অংশগুলি থেকে আলাদা করে: গভীর পকেটে চিপ খালি করা, যেখানে চিপগুলি কাটা সাক্ষী চিহ্ন ছেড়ে যায়; ক্ল্যাম্পিং ফোর্সের তুলনায় প্রাচীরের বেধ, কারণ পাতলা দেয়াল বিচ্যুত হয় এবং তারপরে সহনশীলতা থেকে ফিরে আসে; এবং 6061, 7075 এবং 5052 এর মধ্যে সঠিক পছন্দটি অগ্রাধিকারটি মেশিনিবিলিটি, শক্তি বা গঠনযোগ্যতা কিনা তার উপর নির্ভর করে। একটি সুপরিকল্পিত অ্যালুমিনিয়াম অংশ একটি 5-অক্ষ মেশিনে একটি একক সেটআপে কাঁচা স্টক থেকে সমাপ্ত উপাদানে যেতে পারে, স্ট্যাক-আপ ত্রুটি দূর করে যা তিনটি পৃথক সেটআপ প্রবর্তন করবে।
স্টেইনলেস স্টীল এবং শক্ত ধাতব সিএনসি পরিষেবা
স্টেইনলেস স্টিল সিএনসি মেশিনিং পরিষেবাগুলি একটি ভিন্ন মানসিকতার দাবি করে। ওয়ার্ক হার্ডেনিং মানে হল যে একটি টুল যা কাটার পরিবর্তে বাস করে বা ঘষে তা একটি শক্ত স্তর তৈরি করবে যা পরবর্তী পাসটিকে ধ্বংস করে। তাপ ব্যবস্থাপনা, কঠোর ফিক্সচারিং, তীক্ষ্ণ টুল জ্যামিতি এবং ইচ্ছাকৃত ফিড কৌশলগুলি কাঁচা টাকু গতির চেয়ে বেশি গুরুত্বপূর্ণ। 316 এবং ডুপ্লেক্স গ্রেডের জন্য চক্রের সময় একটি সমতুল্য অ্যালুমিনিয়াম অংশের থেকে দুই থেকে তিনগুণ হতে পারে, যে কারণে একটি স্টেইনলেস সরবরাহকারীর কাছ থেকে সৎ সীসা সময় দীর্ঘ হয় এবং কেন একটি উদ্ধৃতি যা পার্থক্য উপেক্ষা করে তা প্রশ্ন করা উচিত।
কেন 5 অক্ষ cnc মেশিনিং পরিষেবাগুলি নকশা কথোপকথন পরিবর্তন করে
একই সাথে পাঁচ-অক্ষের কাজ কাটারকে ক্রমাগত বিভিন্ন কোণ থেকে ওয়ার্কপিসের কাছে যেতে দেয়। ইঞ্জিনিয়ারিং সুবিধাগুলি কংক্রিট: ছোট, আরও কঠোর সরঞ্জামগুলি বকবক ছাড়াই গভীর বৈশিষ্ট্যগুলিতে পৌঁছায়; আন্ডারকাট এবং যৌগিক কোণ কাস্টম ফিক্সচার ছাড়াই মেশিন করা হয়; এবং, সবচেয়ে গুরুত্বপূর্ণ, বৈশিষ্ট্যগুলি যেগুলি একে অপরের সাথে কেন্দ্রীভূত হতে হবে একটি সেটআপে কাটা হয় যাতে তাদের সম্পর্ক অপারেটরের রি-ক্ল্যাম্পিংয়ের পরিবর্তে মেশিন দ্বারা সংজ্ঞায়িত করা হয়। জটিল হাউজিং, ইম্পেলার, ম্যানিফোল্ড এবং চিকিৎসা যন্ত্রের জন্য, এটি এমন একটি অংশ যা একত্রিত হয় এবং একটি অংশ যা প্রায় একত্রিত হয়।
মানদণ্ডে তিনটি মূল রুটের তুলনা করা যা গুরুত্বপূর্ণ
ইঞ্জিনিয়াররা খুব কমই একটি একক অক্ষে একটি প্রক্রিয়া বেছে নেয়। নীচের রাডার চার্টটি ছয়টি মানদণ্ড জুড়ে একটি পূর্ণ-পরিষেবা প্ল্যাটফর্ম দ্বারা প্রস্তাবিত তিনটি মূল রুট স্কোর করে যা ধারাবাহিকভাবে এক থেকে পাঁচ স্কেলে সোর্সিং সিদ্ধান্তে উপস্থিত হয়। এটি একটি প্রকল্পের প্রথম কথোপকথনের জন্য একটি সিদ্ধান্ত সহায়তা হিসাবে উদ্দিষ্ট, যখন প্রক্রিয়াটি এখনও ঠিক করা হয়নি।
আকারগুলি পৃথক স্কোরের চেয়ে একটি পরিষ্কার গল্প বলে। 3D প্রিন্টিং একটি লম্বা, সংকীর্ণ প্রোফাইল গঠন করে যা জ্যামিতিক স্বাধীনতা এবং একক-পিস গতিতে শিখরে যায় যখন সহনশীলতা এবং ফিনিশের উপর পড়ে যায়, যা সঠিকভাবে একটি প্রক্রিয়ার স্বাক্ষর যা প্রাথমিক পুনরাবৃত্তির জন্য ব্যবহৃত হয় এবং যে আকারগুলি কাটা যায় না। সিএনসি মেশিনিং একটি বিস্তৃত, ভারসাম্যপূর্ণ প্রোফাইল গঠন করে যার সহনশীলতা, উপাদানের পরিসর এবং ফিনিশের সবচেয়ে শক্তিশালী পয়েন্ট রয়েছে, যা একটি ধারণাকে একটি যোগ্য উপাদানে পরিণত করার রুট হিসাবে এর ভূমিকা নিশ্চিত করে। সিলিকন ছাঁচের প্রতিলিপি উভয়ের মধ্যে বসে, এক মাস্টার থেকে কয়েক ডজন অভিন্ন প্রসাধনী অংশ তৈরি করার ক্ষমতার জন্য সামান্য নির্ভুলতা ট্রেড করে। গুরুত্বপূর্ণভাবে, তিনটি বহুভুজ নেস্টের পরিবর্তে ওভারল্যাপ করে, যার অর্থ কোন একক প্রক্রিয়ার উপর আধিপত্য নেই এবং বেশিরভাগ বাস্তব প্রোগ্রামের সঠিক উত্তর হল একটি পছন্দের পরিবর্তে একটি ক্রম। ব্যবহারিক অর্থ হল যে একটি সরবরাহকারী এই তিনটি আকারের মধ্যে শুধুমাত্র একটি অফার করে একটি পণ্যের জীবনের শুধুমাত্র একটি পর্যায়ে পরিবেশন করতে পারে , যখন একটি সমন্বিত প্ল্যাটফর্ম বিক্রেতা পরিবর্তন না করে ধারণা মডেল থেকে পাইলট ব্যাচে একই অংশ বহন করতে পারে।
সিলিকন ছাঁচ প্রতিলিপি: প্রোটোটাইপ এবং উত্পাদন মধ্যে সেতু
এক-বন্ধ মুদ্রণ এবং শক্ত ইস্পাত টুলিংয়ের মধ্যে একটি ফাঁক রয়েছে যা অবাক করে দিয়ে অনেক প্রোগ্রামকে ধরে ফেলে। একটি দলের একটি ফিল্ড ট্রায়াল, একটি সার্টিফিকেশন জমা বা একটি ট্রেড লঞ্চের জন্য পঞ্চাশ বা একশো অংশের প্রয়োজন, কিন্তু ভলিউম একটি উত্পাদন ছাঁচকে ন্যায্যতা দিতে পারে না এবং টাইমলাইন টুলিং লিড টাইম শোষণ করতে পারে না। সিলিকন ছাঁচের প্রতিলিপি, যাকে ভ্যাকুয়াম কাস্টিং বা ইউরেথেন ঢালাইও বলা হয়, সেই শূন্যস্থানটি সঠিকভাবে পূরণ করে।
কর্মপ্রবাহ সোজা। একটি মাস্টার প্যাটার্ন উত্পাদিত হয়, সাধারণত উচ্চ-রেজোলিউশন রজন প্রিন্টিং বা মেশিনিং দ্বারা, এবং চূড়ান্ত অংশের জন্য প্রয়োজনীয় সঠিক পৃষ্ঠে সমাপ্ত করা হয় কারণ সিলিকন ত্রুটিগুলি সহ প্রতিটি বিবরণ বিশ্বস্তভাবে অনুলিপি করবে। মাস্টারটিকে একটি ফ্রেমে স্থগিত করা হয় এবং তরল সিলিকনে আবদ্ধ করা হয়, যা নিরাময় করা হয় এবং তারপরে একটি সাবধানে পরিকল্পিত বিভাজন লাইন বরাবর খোলা হয়। ABS, পলিপ্রোপিলিন, রাবার, গ্লাস-ভরা নাইলন বা স্বচ্ছ এক্রাইলিক অনুকরণ করার জন্য নির্বাচিত পলিউরেথেন রেজিনগুলিকে তারপর গহ্বরে ভ্যাকুয়ামের নীচে ঢেলে দেওয়া হয়। একটি একক ছাঁচ সাধারণত ফলন মাত্রিক ড্রিফ্টের আগে 20 থেকে 25 মানের কপির জন্য একটি নতুন টুলের প্রয়োজন হয় , তাই চার বা পাঁচটি ছাঁচের চারপাশে সমান্তরালভাবে চলমান একশো-পিস অর্ডারের পরিকল্পনা করা হয়েছে।
নীচের চার্টটি ব্যাচের আকার বৃদ্ধির সাথে সাথে প্রতি সমাপ্ত অংশে গড় উত্পাদন ঘন্টার প্লট করে, যা প্রতিটি রুট কোথায় তার স্থান অর্জন করে তা দেখার সবচেয়ে পরিষ্কার উপায়।
এই বক্ররেখা থেকে পাঁচটি পর্যবেক্ষণ অনুসরণ করা হয়। একটি ব্যাচে, সিলিকন ছাঁচনির্মাণ সবচেয়ে কম কার্যকরী পথ কারণ পুরো ছাঁচ তৈরির প্রচেষ্টা একটি একক অংশে চার্জ করা হয়, যার কারণে কেউ এক-অফ নিক্ষেপ করে না। দশ টুকরো দ্বারা সিলিকন বক্ররেখাটি নাটকীয়ভাবে ভেঙে পড়েছে এবং ইতিমধ্যেই অন্য দুটির কাছাকাছি বসেছে, দেখায় যে ছাঁচ পরিমাপ কত দ্রুত একজন ক্রেতার পক্ষে কাজ করে। পঞ্চাশ টুকরো পেরিয়ে তিনটি বক্ররেখা সমতল হয়, যার অর্থ ক্রমবর্ধমান আয়তন আর প্রতি-অংশের প্রচেষ্টাকে খুব বেশি পরিবর্তন করে না এবং সিদ্ধান্তটি পরিবর্তে বস্তুগত বৈশিষ্ট্য এবং সহনশীলতায় স্থানান্তরিত হয়। 3D প্রিন্টিং বক্ররেখা পুরো পরিসর জুড়ে সবচেয়ে সমতল, যা এর শান্ত সুবিধা: এটি যেকোন পরিমাণে অনুমানযোগ্য, আশেপাশে পরিকল্পনা করার জন্য কোনও টুলিং পদক্ষেপ ছাড়াই। সিএনসি বক্ররেখা দুশো টুকরো পেরিয়ে মৃদুভাবে হ্রাস পেতে থাকে কারণ প্রোগ্রামিং এবং ফিক্সচারিং এককালীন প্রচেষ্টা ক্রমবর্ধমান দৌড়ে ছড়িয়ে পড়ে, যে কারণে কাস্টম সিএনসি মেশিনিং পরিষেবাগুলি প্রায়শই সঠিক ভলিউমগুলিতে সবচেয়ে দক্ষ রুট হয়ে ওঠে যেখানে প্রোটোটাইপিং পদ্ধতিগুলি স্কেলিং বন্ধ করে দেয় .
সারফেস ট্রিটমেন্ট: যে ধাপটি অনুভূত গুণমান নির্ধারণ করে
একটি অসামঞ্জস্যপূর্ণ ফিনিস সহ একটি মাত্রাগতভাবে নিখুঁত অংশ একটি ক্যালিপার ধারণ না করা প্রত্যেকের দ্বারা ব্যর্থতা বিচার করা হবে। পৃষ্ঠ চিকিত্সা তাই অঙ্গরাগ প্রসাধন নয়; এটি এমন একটি পর্যায় যেখানে প্রকৌশলের কাজ দৃশ্যমান হয় এবং এটি একটি সহনশীলতা কলআউটের মতো একই কঠোরতার সাথে নির্দিষ্ট করা উচিত।
একটি ওয়ান-স্টপ প্ল্যাটফর্মের মধ্যে উপলব্ধ প্রধান চিকিত্সা, এবং প্রতিটি আসলে কিসের জন্য, নীচে সেট করা আছে।
- স্যান্ডিং এবং পলিশিং, যা মুদ্রিত অংশগুলি থেকে স্তরের রেখাগুলি সরিয়ে দেয় এবং পেইন্ট বা কলাইয়ের জন্য যে কোনও পৃষ্ঠকে প্রস্তুত করে।
- গুটিকা এবং বালি ব্লাস্টিং, যা একটি অভিন্ন ম্যাট টেক্সচার তৈরি করে যা ছোট টুলের চিহ্নগুলিকে লুকিয়ে রাখে এবং আবরণকে একটি যান্ত্রিক কী দেয়।
- চকচকে, সাটিন, ম্যাট, সফট-টাচ এবং টেক্সচার্ড সিস্টেমে স্প্রে পেইন্টিং, মৌখিক বর্ণনার পরিবর্তে একটি সরবরাহকৃত রঙের রেফারেন্সের সাথে মিলে যায়।
- অ্যালুমিনিয়ামের জন্য অ্যানোডাইজিং, যা অর্থপূর্ণ মাত্রিক পরিবর্তন ছাড়াই জারা প্রতিরোধের এবং রঙের জন্য একটি নিয়ন্ত্রিত অক্সাইড স্তর যুক্ত করে।
- ইস্পাত এবং অ্যালুমিনিয়াম অংশগুলির জন্য পাউডার আবরণ যার জন্য একটি পুরু, প্রভাব-প্রতিরোধী ফিল্ম প্রয়োজন।
- ইলেক্ট্রোপ্লেটিং এবং ভ্যাকুয়াম মেটালাইজিং ধাতু এবং প্লাস্টিকের উভয় স্তরে প্রতিফলিত এবং আলংকারিক পৃষ্ঠের জন্য।
- সিল্ক স্ক্রিন প্রিন্টিং, প্যাড প্রিন্টিং এবং লোগো, কিংবদন্তি এবং ট্রেসেবিলিটি কোডের জন্য লেজার মার্কিং।
দুটি শৃঙ্খলা মধ্যম ফিনিশিং থেকে ভাল ফিনিশিংকে আলাদা করে। প্রথমটি হল মাস্কিং: থ্রেড, বিয়ারিং বোর, সিলিং ফেস এবং বৈদ্যুতিক যোগাযোগের জায়গাগুলিকে অবশ্যই সুরক্ষিত রাখতে হবে যাতে ফিল্ম বিল্ড সেই সহনশীলতাকে গ্রাস করতে না পারে যা মেশিনিস্ট অর্জনের জন্য কাজ করেছিলেন। একটি সাধারণ পেইন্ট সিস্টেম প্রতি পৃষ্ঠে 30 থেকে 60 মাইক্রন যোগ করে, যা একটি আরামদায়ক স্লাইডিং ফিটকে হস্তক্ষেপের ফিটে পরিণত করার জন্য যথেষ্ট। যদি এটি একটি মুখোশহীন বোরে প্রয়োগ করা হয়। দ্বিতীয়টি হল প্রমিত আলোর অধীনে রঙ নিয়ন্ত্রণ, কারণ ওয়ার্কশপের ফ্লুরোসেন্টের অধীনে অনুমোদিত একটি রঙ শোরুমের আলোতে মিলবে না এবং সেই পর্যায়ে পুনরায় কাজ করা সবার জন্য বেদনাদায়ক।
ওয়ান-স্টপ প্ল্যাটফর্মে আসলে কী কাজ আসে
একটি প্রতিষ্ঠিত সরবরাহকারী দ্বারা পরিচালিত প্রকল্পগুলির সাধারণ মিশ্রণ বোঝা একজন ক্রেতাকে বিচার করতে সাহায্য করে যে তাদের নিজস্ব প্রয়োজনীয়তা সেই দোকানের জন্য রুটিন বা ব্যতিক্রমী কিনা। নীচের বিতরণ শিল্প গ্রাহকদের মধ্যে আগত কাজের একটি প্রতিনিধিত্বমূলক প্যাটার্ন প্রতিফলিত করে।
এই বিতরণ ক্রেতাদের জন্য বেশ কিছু পাঠ বহন করে। কার্যকরী প্রোটোটাইপিং সবচেয়ে বড় একক বিভাগ থেকে যায়, এটি নিশ্চিত করে যে একটি আধুনিক প্ল্যাটফর্ম ছেড়ে যাওয়া বেশিরভাগ অংশগুলি শুধুমাত্র দেখার পরিবর্তে পরীক্ষা করার উদ্দেশ্যে করা হয়েছে, এবং তাই অর্থপূর্ণ যান্ত্রিক ডেটা সহ উপকরণ থেকে তৈরি করা উচিত। স্বল্প-আয়তনের শেষ-ব্যবহারের অংশগুলি দ্বিতীয় বৃহত্তম ব্লক গঠন করে, এবং তাদের বৃদ্ধির স্পষ্ট প্রমাণ যে সংযোজন এবং সেতু প্রক্রিয়াগুলি মডেল শপের বাইরে এবং বাস্তব উত্পাদনে চলে গেছে। ডিজাইনের বৈধতা মডেলগুলি এখনও গ্রহণের প্রায় এক পঞ্চমাংশের জন্য দায়ী, যা প্রতিফলিত করে যে একটি পর্যালোচনার সময় একটি ভৌত বস্তুকে ধরে রাখার উপর দলগুলি কতটা মূল্য রাখে। টুলিং এবং মোল্ড মাস্টার একটি ছোট কিন্তু টেকনিক্যালি ডিমান্ডিং শেয়ার, কারণ প্রতিলিপি শুরু করার আগে মাস্টার প্যাটার্নগুলিকে চূড়ান্ত অংশের স্ট্যান্ডার্ডে শেষ করতে হবে। আফটারমার্কেট এবং খুচরা যন্ত্রাংশগুলি অনেক সেক্টরে দ্রুত বর্ধনশীল সেগমেন্টের প্রতিনিধিত্ব করে, যেহেতু ডিজিটাল ইনভেন্টরি ধীর গতিতে চলমান উপাদান গুদাম করার প্রয়োজনীয়তা দূর করে, এবং একজন সরবরাহকারী যিনি বৈধ প্রক্রিয়া ফাইলগুলিকে ধরে রাখেন মূল রানের কয়েক বছর পরে একটি বন্ধ অংশ পুনরুত্পাদন করতে পারেন .
আপনি প্রতিশ্রুতি দেওয়ার আগে কীভাবে একটি চায়না 3D প্রিন্টিং পরিষেবা কারখানার মূল্যায়ন করবেন
3d প্রিন্টিং পরিষেবা প্রদানকারী এবং মেশিন সরবরাহকারীদের মধ্যে নির্বাচন করা একটি কাঠামোগত অনুশীলন, একটি সহজাত নয়। নীচের ক্রমটি সেই ক্রমটিকে প্রতিফলিত করে যে প্রশ্নগুলি আসলে গুরুত্বপূর্ণ, এবং এটি প্রথম সমস্যার পরে না হয়ে প্রথম অর্ডারের আগে এটির মাধ্যমে কাজ করা মূল্যবান।
- প্রক্রিয়া প্রস্থ নিশ্চিত করুন. রজন, নাইলন, ধাতু, মেশিনিং, ঢালাই এবং ফিনিশিং ইন-হাউস বা সাব-কন্ট্রাক্ট করা হয় কিনা জিজ্ঞাসা করুন এবং প্রক্রিয়া দ্বারা উত্তর প্রক্রিয়ার জন্য অনুরোধ করুন।
- আপনার প্রকৃত ফাইলে একটি ডিজাইন-ফর-উৎপাদন পর্যালোচনার অনুরোধ করুন। প্রতিক্রিয়ার গুণমান, এর গতি নয়, প্রকৌশল গভীরতা প্রকাশ করে।
- পরিদর্শন অনুশীলন স্থাপন. জিজ্ঞাসা করুন কি পরিমাপ করা হয়, কোন সরঞ্জাম দিয়ে, কোন ফ্রিকোয়েন্সিতে এবং কি রিপোর্ট চালানের সাথে থাকে।
- উপাদান ট্রেসেবিলিটি স্পষ্ট করুন। সার্টিফিকেট আপনার অংশগুলির জন্য ব্যবহৃত নির্দিষ্ট লটের নাম দেওয়া উচিত, সাধারণভাবে গ্রেড নয়।
- একটি প্রযুক্তিগত প্রশ্নের সাথে যোগাযোগ পরীক্ষা করুন যার কোন সহজ উত্তর নেই, এবং আপনি প্রকৌশলীর উত্তর বা বিক্রয় উত্তর পেয়েছেন কিনা তা পর্যবেক্ষণ করুন।
- গোপনীয়তা শর্তাবলী, ফাইল স্টোরেজ অনুশীলন এবং আপনার জ্যামিতি কখনও একটি প্রদর্শন নমুনা হিসাবে ব্যবহার করা হয়েছে কিনা সহ বুদ্ধিবৃত্তিক সম্পত্তি হ্যান্ডলিং যাচাই করুন।
- একটি প্রোগ্রাম স্থানান্তর করার আগে একটি প্রকৃত অংশে একটি প্রদত্ত পাইলট চালান, এবং ডকুমেন্টেশনের পাশাপাশি অংশগুলির উপর পাইলটকে মূল্যায়ন করুন।
দুটি সতর্কতা চিহ্ন বিশেষ মনোযোগের দাবি রাখে। একজন সরবরাহকারী যিনি সহনশীলতার অভিপ্রায়, ডেটাম নির্বাচন বা কার্যকরী পৃষ্ঠতল সম্পর্কে একটি প্রশ্ন ছাড়াই প্রতিটি প্রয়োজনীয়তা গ্রহণ করেন তিনি সম্ভবত ফাইলটি খোলেননি। এবং একজন সরবরাহকারী যিনি রজন, নাইলন, ধাতু এবং মেশিনযুক্ত স্টেইনলেস অংশগুলির জন্য একটি অভিন্ন লিড টাইম উদ্ধৃত করেন তিনি ক্ষমতার পরিবর্তে একটি টেমপ্লেট থেকে উদ্ধৃত করছেন৷ একটি সফল দীর্ঘমেয়াদী সম্পর্কের সবচেয়ে নির্ভরযোগ্য ভবিষ্যদ্বাণী হল প্রথম অংশ তৈরি করার আগে জিজ্ঞাসা করা প্রশ্নগুলির গুণমান।
একটি একক প্ল্যাটফর্মে ডিজাইন-টু-প্রোডাক্ট ওয়ার্কফ্লো
একটি সমন্বিত স্মার্ট ম্যানুফ্যাকচারিং প্ল্যাটফর্মের মানটি দেখা সবচেয়ে সহজ যখন পুরো রুটটি ক্রয় আদেশের সিরিজের পরিবর্তে একটি অবিচ্ছিন্ন চেইন হিসাবে আঁকা হয়। নীচের চিত্রটি সাতটি পর্যায়ের মানচিত্র করে একটি সাধারণ অংশ প্রথম কথোপকথন থেকে প্যাক করা চালান পর্যন্ত।
এই শৃঙ্খলের প্রতিটি পর্যায় তার পরেরটিকে রক্ষা করার জন্য বিদ্যমান। ডিজাইন গ্রহণ এবং উত্পাদনযোগ্যতা পর্যালোচনা জ্যামিতি সমস্যাগুলি ধরে যখন সেগুলি এখনও CAD-তে ঠিক করা সস্তা, এবং এখানেই বেশিরভাগ এড়ানো যায় এমন বিলম্ব প্রতিরোধ করা হয়। ডিজিটাল প্রসেস প্ল্যানিং কোনো উপাদান ব্যবহার করার আগে সেটআপ, ফিক্সচার এবং টুলপাথ ঠিক করে, যাতে দোকানের মেঝে ইম্প্রোভাইজ করার পরিবর্তে একটি প্ল্যান কার্যকর করে। উপাদান এবং রুট নির্বাচন হল সিদ্ধান্তের বিন্দু যেখানে পূর্বের তুলনা চার্ট আসলে একটি নির্দিষ্ট অংশে প্রয়োগ করা হয়। ম্যানুফ্যাকচারিং ব্লকটি ইচ্ছাকৃতভাবে একক ইউনিট হিসাবে টানা হয়, কারণ মুদ্রণ এবং যন্ত্র প্রায়শই বিকল্প হওয়ার পরিবর্তে একই উপাদানে প্রয়োগ করা হয়। নীচের সারিটি ফিনিশিং চেইন দেখায়, যেখানে সিলিকন প্রতিলিপি একটি বৈধ অংশকে একটি ব্যাচে গুণিত করে, পৃষ্ঠের চিকিত্সা এটিকে তার চূড়ান্ত পরিচয় দেয় এবং পরিদর্শনটি আসল অভিপ্রায়ের সাথে শারীরিক ফলাফলের তুলনা করে লুপ বন্ধ করে দেয়, যাতে এটি যে মডেল থেকে এসেছে তার সাথে মেলে প্রমাণ ছাড়া কিছুই জাহাজে আসে না .
ঝেজিয়াং জিয়াহেং ইন্টেলিজেন্ট ইকুইপমেন্ট ম্যানুফ্যাকচারিং কোং লিমিটেড সম্পর্কে
ঝেজিয়াং জিয়াহেং ইন্টেলিজেন্ট ইকুইপমেন্ট ম্যানুফ্যাকচারিং কোং, লিমিটেড শিল্প উদ্ভাবন এবং উৎপাদনে অগ্রগামী। আমাদের বিশেষজ্ঞ ডিজাইন দল ক্লায়েন্টের ধারণাগুলিকে ব্যবহারিক, নান্দনিক পণ্য ডিজাইনে পরিণত করে। আমরা রজন, নাইলন, ধাতু এবং অন্যান্য উপকরণে 3D প্রিন্টিং অফার করি এবং উন্নত মেশিনিং আছে। সিলিকন ছাঁচ প্রতিলিপি কম খরচে, উচ্চ নির্ভুলতা ছোট-ব্যাচ উত্পাদনের জন্য অনুমতি দেয়। পেইন্টিংয়ের মতো সারফেস ট্রিটমেন্ট পণ্যের চেহারা উন্নত করে। আমাদের ওয়ান-স্টপ পরিষেবার মাধ্যমে, ক্লায়েন্টরা একটি প্ল্যাটফর্মে ডিজাইন-টু-প্রোডাক্ট প্রক্রিয়া শেষ করতে পারে, সময় এবং খরচ বাঁচাতে পারে। আমরা শিল্প উন্নয়নের জন্য একটি নির্ভরযোগ্য দীর্ঘমেয়াদী অংশীদার হতে লক্ষ্য করি।
অনুশীলনে, সেই কাঠামোর অর্থ হল একজন ক্লায়েন্ট একটি স্কেচ, একটি কার্যকরী প্রয়োজনীয়তা বা একটি উত্তরাধিকার উপাদান নিয়ে আসতে পারে যার আর অঙ্কন নেই, এবং দ্বিতীয় সরবরাহকারীকে পরিচালনা না করে পরিদর্শন করা, সমাপ্ত অংশগুলি নিয়ে চলে যেতে পারে। ডিজাইন টিম উদ্দেশ্যকে ম্যানুফ্যাকচারেবল জ্যামিতিতে অনুবাদ করে, অ্যাডিটিভ এবং মেশিনিং বিভাগগুলি এটি তৈরি করে, যখন একটি ব্যাচের প্রয়োজন হয় তখন প্রতিলিপি লাইন এটিকে গুণ করে এবং শেষ বাজারের প্রত্যাশা অনুযায়ী ফিনিশিং বিভাগ এটি সরবরাহ করে। প্রতিটি পর্যায়ে একই অংশ নম্বর, একই সহনশীলতা রেকর্ড এবং যোগাযোগের একই বিন্দু ভাগ করে নেয়।
শিল্প অ্যাপ্লিকেশন এবং যেখানে প্রতিটি রুট ফিট
স্বয়ংচালিত এবং গতিশীলতা
ডেভেলপমেন্ট প্রোগ্রামগুলি ফিট স্টাডির জন্য প্রিন্টেড ইন্টেরিয়র ট্রিম, আন্ডারহুড প্যাকেজিং ট্রায়ালের জন্য নাইলন ডাক্ট এবং বন্ধনী এবং পাওয়ারট্রেন এবং ব্যাটারি টেস্ট রিগগুলির জন্য মেশিনযুক্ত অ্যালুমিনিয়াম হাউজিংয়ের উপর নির্ভর করে। মোটরস্পোর্ট এবং বিশেষজ্ঞ যানবাহন নির্মাতারা সত্যিকারের কম-ভলিউম শেষ-ব্যবহারের অংশগুলির জন্য একই সংমিশ্রণ ব্যবহার করেন, যেখানে শক্ত টুলিং কখনই ন্যায়সঙ্গত হবে না।
মেডিকেল ডিভাইস এবং পরীক্ষাগার সরঞ্জাম
ইন্সট্রুমেন্ট হাউজিং, সার্জিক্যাল গাইড, হ্যান্ডপিস বডি এবং ফ্লুইড ম্যানিফোল্ডগুলি জটিল মুদ্রিত জ্যামিতি এবং মেশিনযুক্ত সিলিং পৃষ্ঠের সংমিশ্রণ থেকে উপকৃত হয়। স্টেইনলেস স্টীল cnc মেশিনিং পরিষেবাগুলি এখানে ঘন ঘন নির্দিষ্ট উপাদানগুলির জন্য নির্দিষ্ট করা হয় যেগুলিকে বারবার জীবাণুমুক্ত করতে হবে এবং সন্ধানযোগ্য উপাদানের ডকুমেন্টেশন আলোচনার যোগ্য নয়।
ভোক্তা ইলেকট্রনিক্স এবং যন্ত্রপাতি
রজন মাস্টার থেকে তৈরি চেহারা মডেল এবং একটি রঙিন মান ড্রাইভ ডিজাইন পর্যালোচনা আঁকা, যখন ঢালাই ইউরেথেন ব্যাচ পাইলট বিল্ড এবং সার্টিফিকেশন নমুনা সরবরাহ করে। মেশিনযুক্ত অ্যালুমিনিয়াম মিড-ফ্রেম এবং হিট স্প্রেডার একই প্রোগ্রামগুলিতে উপস্থিত হয়, এই কারণেই একটি বাণিজ্যিক 3D প্রিন্টিং পরিষেবা যা মেশিনগুলিও করে না এমন একটির চেয়ে অনেক বেশি কার্যকর।
শিল্প অটোমেশন এবং রোবোটিক্স
এন্ড-অফ-আর্ম টুলিং, কাস্টম গ্রিপার, সেন্সর মাউন্ট এবং গার্ডিং হল একটি সিএনসি মেশিনিং প্রোটোটাইপ পরিষেবার জন্য ক্লাসিক প্রার্থী যা সংযোজন ক্ষমতা দ্বারা সমর্থিত। প্রোডাকশন লাইন চালু হওয়ার সাথে সাথে প্রয়োজনীয়তা পরিবর্তিত হয়, তাই একটি ফিক্সচার সংশোধন করার এবং দিনের মধ্যে নতুন সংস্করণ গ্রহণ করার ক্ষমতা যেকোন একক প্রক্রিয়ায় প্রান্তিক উন্নতির চেয়ে বেশি মূল্যবান।
ফাইল এবং স্পেসিফিকেশন প্রস্তুত করা যা ভাল অংশ ফিরে পায়
সরবরাহকারীরা কেবলমাত্র তারা যা পায় তা নিয়ে কাজ করতে পারে এবং গুণমানের বিরোধের একটি আশ্চর্যজনক অংশ উত্পাদন ত্রুটির পরিবর্তে অসম্পূর্ণ তথ্য থেকে উদ্ভূত হয়। যে কোনো জাল রপ্তানির পাশাপাশি STEP-এর মতো একটি প্যারামেট্রিক ফাইল পাঠানো সরবরাহকারীকে সঠিকভাবে টুলপাথ পুনর্নির্মাণের অনুমতি দেয়, কারণ একটি জাল একটি বাঁকা পৃষ্ঠের গাণিতিক সংজ্ঞা বাতিল করে এবং যন্ত্রবিদকে এটি আনুমানিক করতে বাধ্য করে।
সহনশীলতা বেছে বেছে প্রয়োগ করা উচিত। প্রতিটি মাত্রাকে সমালোচনামূলক হিসাবে চিহ্নিত করা সরবরাহকারীকে কিছুই বলে না এবং তাদের সবচেয়ে আঁটসাঁট হিসাবে একই যত্ন সহ আলগা বৈশিষ্ট্যের সাথে আচরণ করতে বাধ্য করে। তিনটি থেকে পাঁচটি বৈশিষ্ট্য সনাক্ত করা যা সত্যিকার অর্থে ফাংশন নিয়ন্ত্রণ করে পুরো প্রক্রিয়া পরিকল্পনাটি তাদের সুরক্ষার চারপাশে সংগঠিত হতে দেয়। ডেটাম নির্বাচন একই চিন্তার যোগ্য: ডেটাম স্কিমটি তার সমাবেশে অংশটি কীভাবে অবস্থিত তা প্রতিফলিত করা উচিত, যাতে পরিদর্শন প্রতিবেদনটি নকশাটি আসলে যে প্রশ্নটির বিষয়ে চিন্তা করে তার উত্তর দেয়।
পরিশেষে, অভিপ্রেত ব্যবহার উল্লেখ করুন। একজন সরবরাহকারী যিনি একটি বন্ধনী জানেন উচ্চ তাপমাত্রায় কম্পন দেখতে পাবেন তিনি উপাদান পছন্দটিকে ভিন্নভাবে পরিচালনা করবেন যিনি ধরে নেন যে এটি একটি প্রদর্শন মডেল। প্রেক্ষাপটের সেই একক বাক্যটি প্রায়শই একটি সম্পূর্ণ পুনরাবৃত্তি লুপকে বাধা দেয় এবং প্রথম বার্তায় অন্তর্ভুক্ত করার জন্য এটির কোন খরচ হয় না।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: আমি কীভাবে একটি নতুন অংশের জন্য 3D প্রিন্টিং পরিষেবা এবং CNC মেশিনিংয়ের মধ্যে সিদ্ধান্ত নেব?
সহনশীলতা এবং জ্যামিতি দিয়ে শুরু করুন। যদি অংশে অভ্যন্তরীণ চ্যানেল, জালি বা জৈব আকার থাকে যা একটি কাটিয়া সরঞ্জাম পৌঁছাতে পারে না, তাহলে সংযোজন উত্পাদন প্রাকৃতিক পথ। যদি অংশটির জন্য ±0.05 মিমি বা আরও শক্ত বৈশিষ্ট্যের প্রয়োজন হয়, একটি নির্দিষ্ট প্রত্যয়িত খাদ প্রয়োজন, বা একটি সূক্ষ্ম মেশিনযুক্ত পৃষ্ঠের ফিনিস প্রয়োজন, মেশিনিং হল উত্তর। অনেক বাস্তব উপাদান উভয়েরই প্রয়োজন, বাল্ক শেপ প্রিন্ট করা এবং ক্রিটিকাল ফেসগুলি পরে মেশিন করা হয়, এবং উভয় ক্ষমতা পরিচালনাকারী একজন সরবরাহকারী দুটি ক্রয় অর্ডারের পরিবর্তে একটি প্রক্রিয়া নথিতে সেই ক্রমটি পরিকল্পনা করতে পারে।
প্রশ্ন 2: অনুরোধের সাথে আমার কোন ফাইল ফরম্যাট এবং তথ্য পাঠাতে হবে?
জ্যামিতিক মাস্টার হিসাবে একটি STEP বা IGES ফাইল পাঠান, সাথে একটি 2D অঙ্কন যা সমালোচনামূলক মাত্রা, ডেটাম, পৃষ্ঠের সমাপ্তির প্রয়োজনীয়তা এবং উপাদানের স্পেসিফিকেশন দেখায়। পরিমাণ, উদ্দিষ্ট আবেদন এবং যেকোনো নিয়ন্ত্রক প্রসঙ্গ অন্তর্ভুক্ত করুন। যদি রঙ বা টেক্সচার গুরুত্বপূর্ণ হয় তবে শব্দে বর্ণনার পরিবর্তে একটি শারীরিক রেফারেন্স বা একটি স্বীকৃত রঙের কোড সরবরাহ করুন। যেখানে একটি জাল বিন্যাস যেমন STL একটি সম্পূর্ণরূপে সংযোজন কাজের জন্য ব্যবহৃত হয়, সেখানে রপ্তানি রেজোলিউশন নিশ্চিত করুন, যেহেতু একটি মোটা জাল বাঁকা পৃষ্ঠগুলিতে দৃশ্যমান মুখ দেখাবে।
প্রশ্ন 3: মুদ্রিত অংশগুলি কি প্রকৃত উত্পাদন উপাদান হিসাবে বা শুধুমাত্র প্রোটোটাইপ হিসাবে ব্যবহার করা যেতে পারে?
যখন উপাদান এবং প্রক্রিয়া ইচ্ছাকৃতভাবে নির্বাচিত হয় তখন তারা প্রকৃত উত্পাদন উপাদান হতে পারে। নাইলন পাউডার-বেড পার্টস, বিশেষ করে ভরা গ্রেড, অনেক শিল্পে শেষ-ব্যবহারের বন্ধনী, হাউজিং, নালী এবং ফিক্সচার হিসাবে কাজ করে। ধাতব মুদ্রিত অংশগুলি উত্পাদনে ব্যবহৃত হয় যেখানে জ্যামিতি অন্য কোনও উপায়ে তৈরি করা যায় না, তবে যদি সেগুলি সঠিকভাবে স্ট্রেস উপশম হয় এবং কার্যকরী পৃষ্ঠগুলিতে মেশিন করা হয়। ব্যবহারিক সীমাগুলি হল সারফেস ফিনিস, সেকেন্ডারি মেশিনিং ছাড়াই অর্জনযোগ্য সহনশীলতা, এবং অতিবেগুনী এক্সপোজার বা টেকসই তাপের অধীনে দীর্ঘমেয়াদী আচরণ, যার সবকটি নির্দিষ্ট উপাদান ডেটাশিটের বিরুদ্ধে নিশ্চিত হওয়া উচিত।
প্রশ্ন 4: গুণমান হ্রাসের আগে একটি সিলিকন ছাঁচ কতগুলি অংশ তৈরি করতে পারে?
একটি সাধারণ ছাঁচ থেকে প্রায় 20 থেকে 25টি গ্রহণযোগ্য কপি পাওয়া যায়, যদিও সঠিক চিত্রটি অংশ জ্যামিতি, আন্ডারকাট এবং ব্যবহৃত ঢালাই রজনের উপর নির্ভর করে। আক্রমনাত্মক আন্ডারকাট এবং ধারালো অভ্যন্তরীণ কোণগুলি সিলিকনকে দ্রুত পরিধান করে। বৃহত্তর প্রয়োজনীয়তার জন্য, একই মাস্টার থেকে একাধিক অভিন্ন ছাঁচ তৈরি করা হয় এবং সমান্তরালভাবে চালানো হয়, যা ব্যাচ জুড়ে ধারাবাহিকতা রক্ষা করে এবং সামগ্রিক সময়সূচীকে ছোট করে। যেহেতু প্রতিটি ছাঁচ একটি মাস্টার থেকে নেওয়া হয়, ছাঁচের মধ্যে মাত্রিক চুক্তি সাধারণত খুব কাছাকাছি হয়।
প্রশ্ন 5: মেশিনযুক্ত অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিলের অংশগুলিতে কোন সহনশীলতা বাস্তবসম্মতভাবে অর্জনযোগ্য?
রুটিন 3-অক্ষের কাজ ভাল-সমর্থিত বৈশিষ্ট্যগুলিতে ±0.02 মিমি ধারণ করে, এবং একযোগে 5-অক্ষের কাজ একক-সেটআপ মেশিনিংয়ের জন্য ডিজাইন করা অংশগুলিতে ±0.01 মিমি ধারণ করে। এই পরিসংখ্যানগুলি অর্জন করা প্রাচীরের বেধ, অংশের দৈর্ঘ্য, ক্ল্যাম্পিং কৌশল এবং কাটার সময় তাপীয় স্থিতিশীলতার উপর নির্ভর করে। দীর্ঘ পাতলা বৈশিষ্ট্য এবং গভীর পকেট সবসময় কমপ্যাক্ট কঠিন বেশী ঢিলা হবে. সবচেয়ে উত্পাদনশীল পদ্ধতি হল শুধুমাত্র যেখানে ফাংশনের জন্য তাদের প্রয়োজন সেখানে কঠোর সহনশীলতা নির্দিষ্ট করা এবং প্রক্রিয়া পরিকল্পনা স্থির হওয়ার আগে সরবরাহকারীর সাথে সেই নির্দিষ্ট বৈশিষ্ট্যগুলি নিয়ে আলোচনা করা।
প্রশ্ন 6: মালিকানাধীন ডিজাইনের জন্য গোপনীয়তা কীভাবে পরিচালনা করা হয়?
ফাইল স্থানান্তর করার আগে একটি গোপনীয়তা চুক্তি সম্পাদন করা উচিত এবং এটি ফাইল স্টোরেজ, অভ্যন্তরীণ অ্যাক্সেস, উপ-কন্ট্রাক্টর প্রকাশ এবং একটি প্রকল্প বন্ধ হওয়ার পরে মাস্টার, ফিক্সচার এবং অবশিষ্ট উপাদানের নিষ্পত্তিকে কভার করা উচিত। আপনার জ্যামিতি কখনও বিপণন নমুনা বা ক্ষমতা প্রদর্শনে প্রদর্শিত হতে পারে কিনা তা বিশেষভাবে জিজ্ঞাসা করুন এবং উত্তরটি লিখিতভাবে রেকর্ড করুন। ডেভেলপমেন্ট প্রোগ্রামের সাথে কাজ করতে অভ্যস্ত একজন সরবরাহকারীর ইতিমধ্যেই এর জন্য একটি সংজ্ঞায়িত প্রক্রিয়া থাকবে এবং তিনি বিনা দ্বিধায় এটি বর্ণনা করতে সক্ষম হবেন৷
-
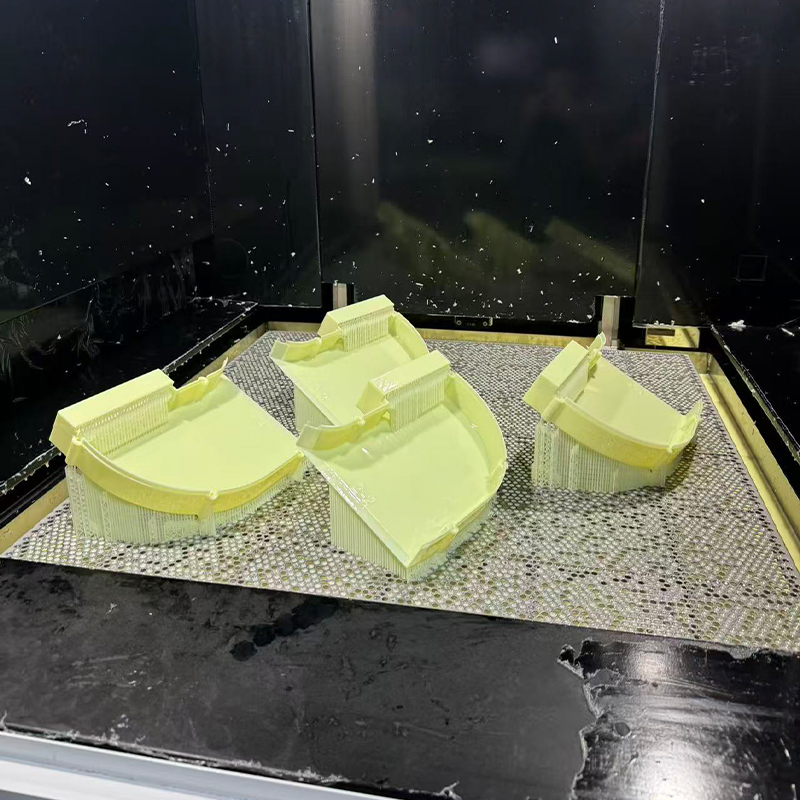 হলুদ ABS-এর মতো রেজিন 3D প্রিন্টিং পরিষেবা
-
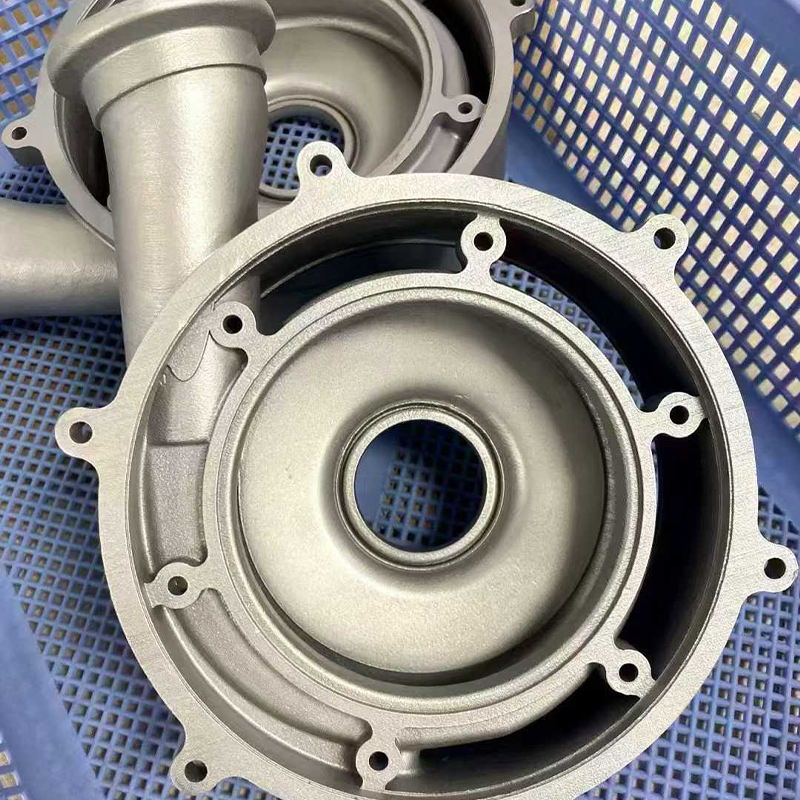 স্টেইনলেস স্টিল 316L 3D প্রিন্টিং পরিষেবা
-
 PPS+CF কার্বন ফাইবার রিইনফোর্সড মেটেরিয়াল 3D প্রিন্টিং পরিষেবা
-
 HT-PLA উচ্চ-তাপমাত্রা PLA উপাদান 3D প্রিন্টিং পরিষেবা
-
 স্ট্যান্ডার্ড FDM উপকরণ 3D প্রিন্টিং পরিষেবা (PLA, PETG, ABS)
-
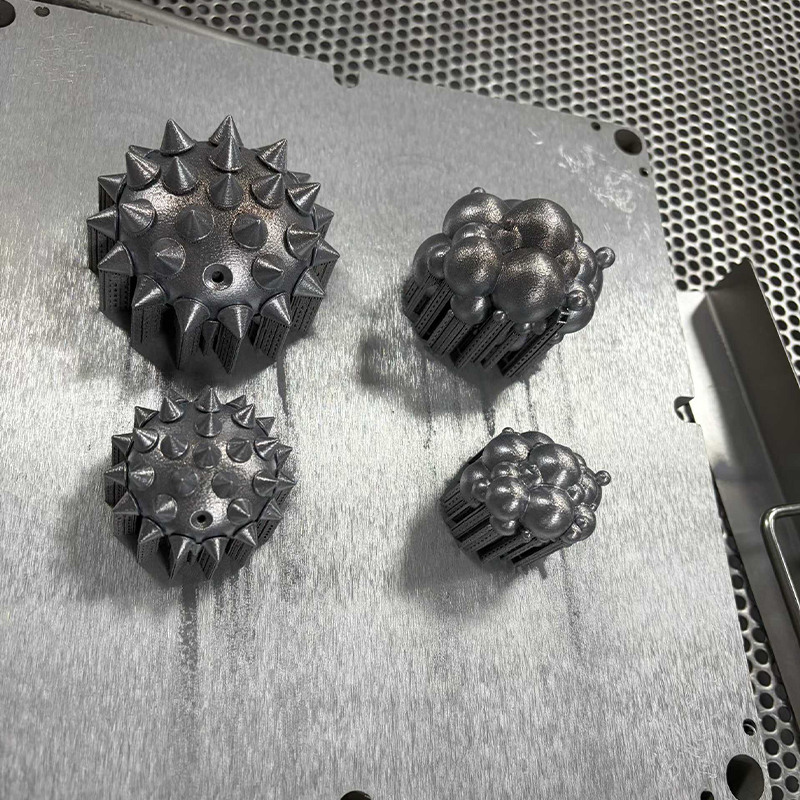 টুল ইস্পাত H13 / S136 3D প্রিন্টিং পরিষেবা
যোগাযোগের তথ্য
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
যোগ করুন
-

বিল্ডিং 7, নং 188, ঝা ওয়াং রোডের হংনি সেকশন, ডাংহু সাবডিস্ট্রিক্ট, পিংহু সিটি, জিয়াক্সিং সিটি, ঝেজিয়াং প্রদেশ, চীন
কপিরাইট © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM ইন্টিগ্রেটেড স্মার্ট ম্যানুফ্যাকচারিং প্ল্যাটফর্ম নির্মাতারা
