- 3D প্রিন্টিং পরিষেবা

- সিএনসি মেশিনিং পরিষেবা

- ভ্যাকুয়াম কাস্টিং পরিষেবা

- সারফেস ফিনিশিং পরিষেবা

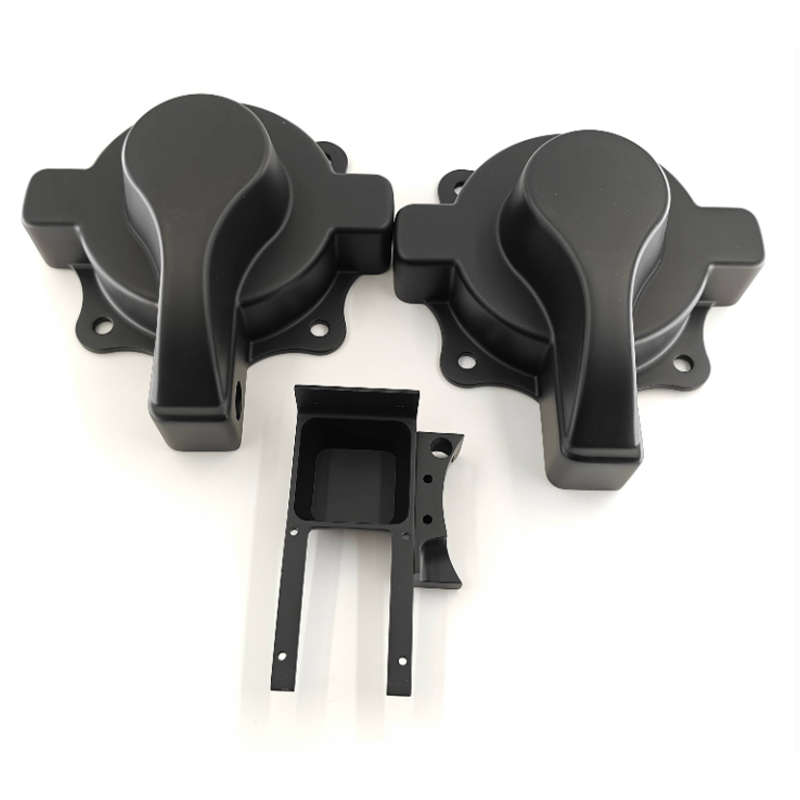
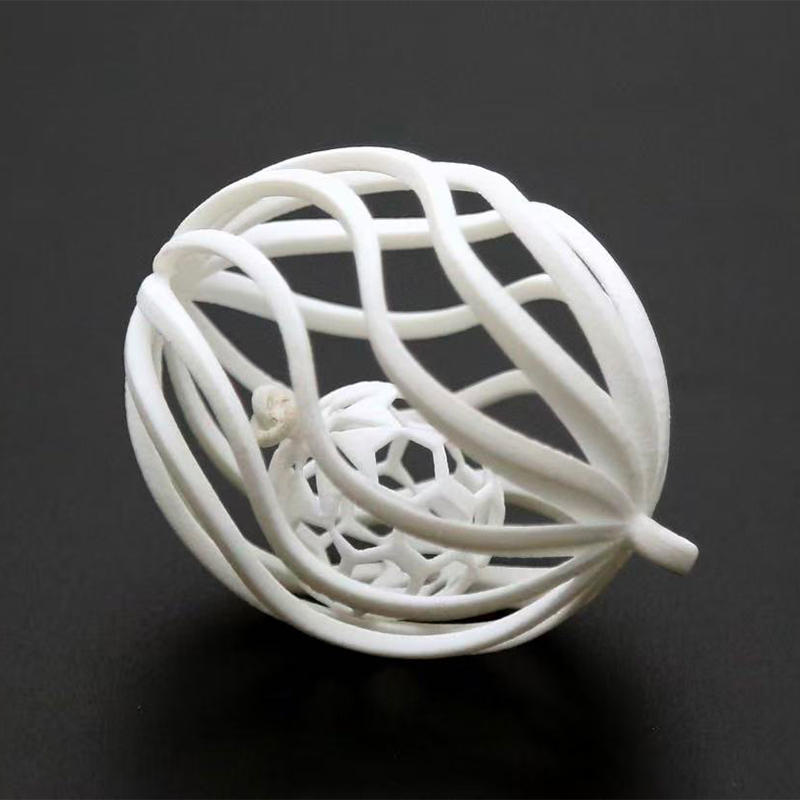
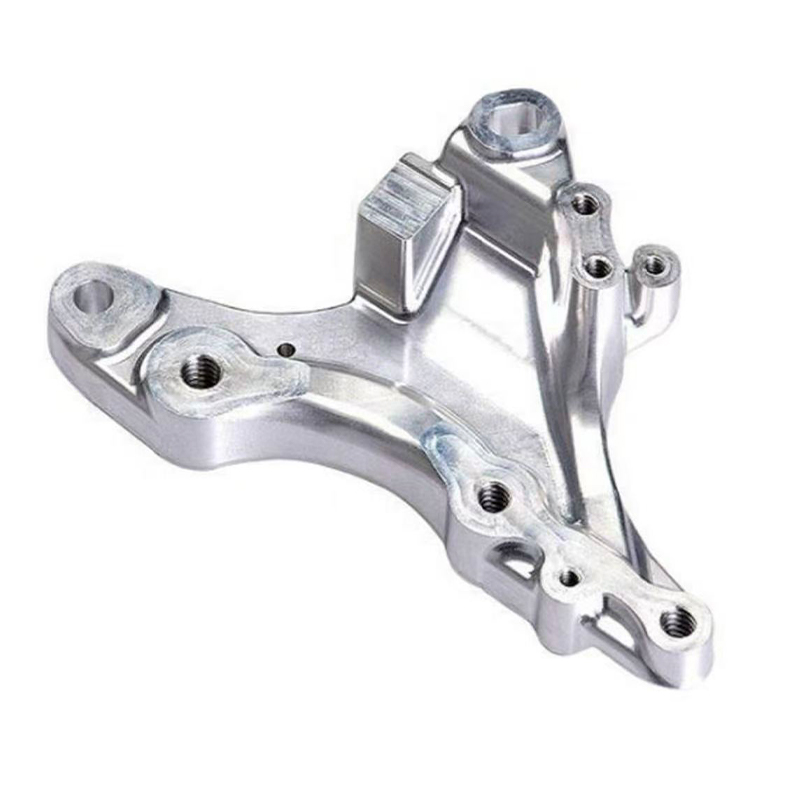
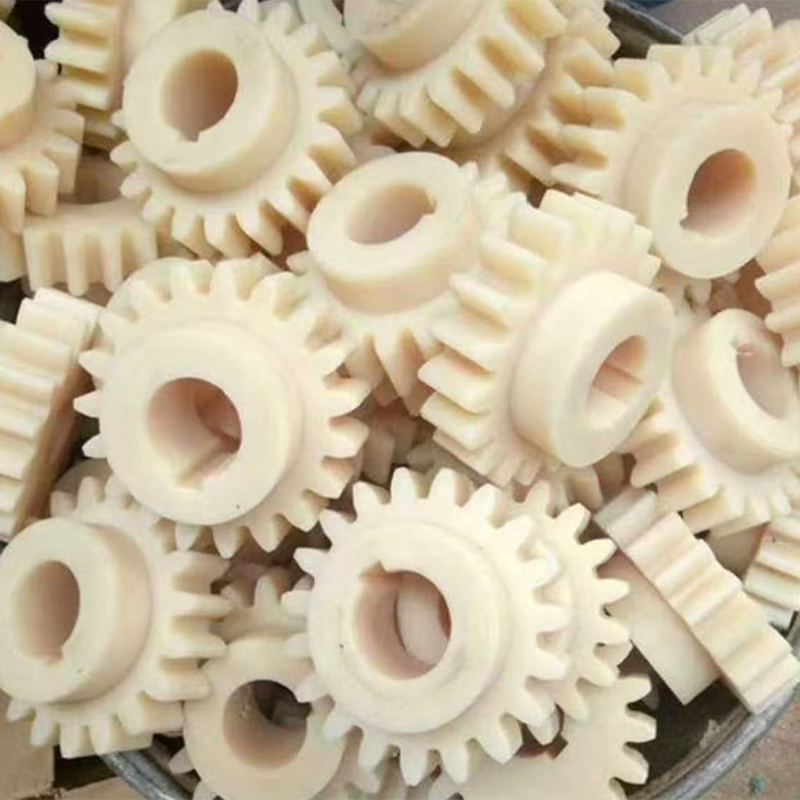
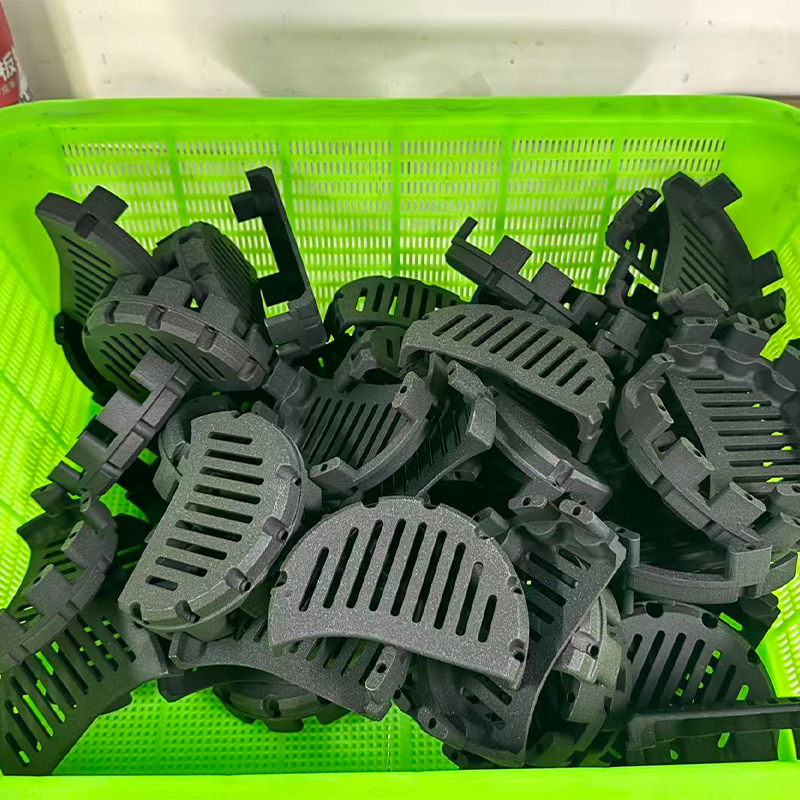
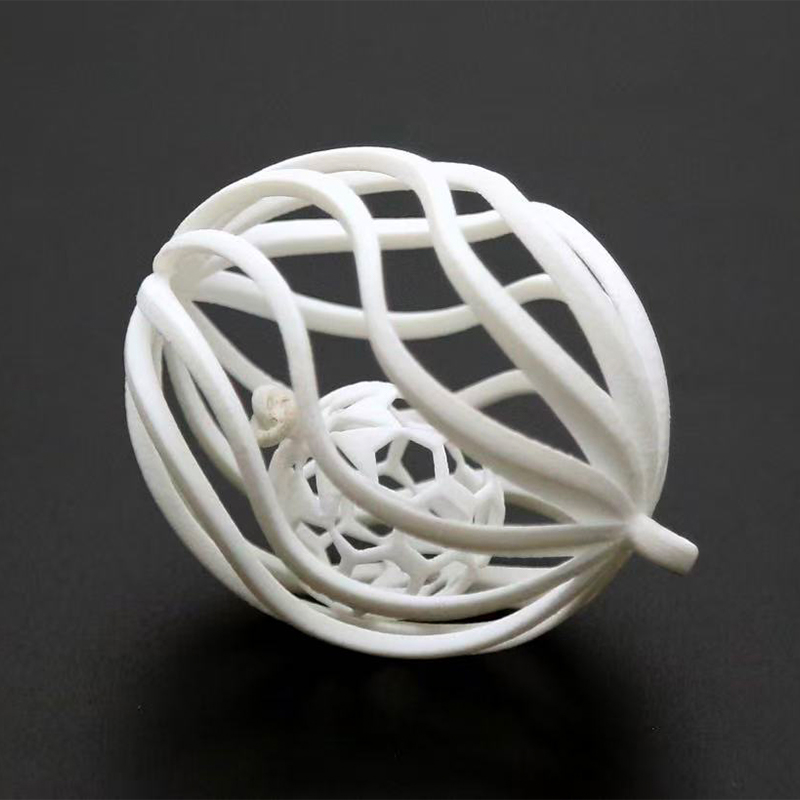
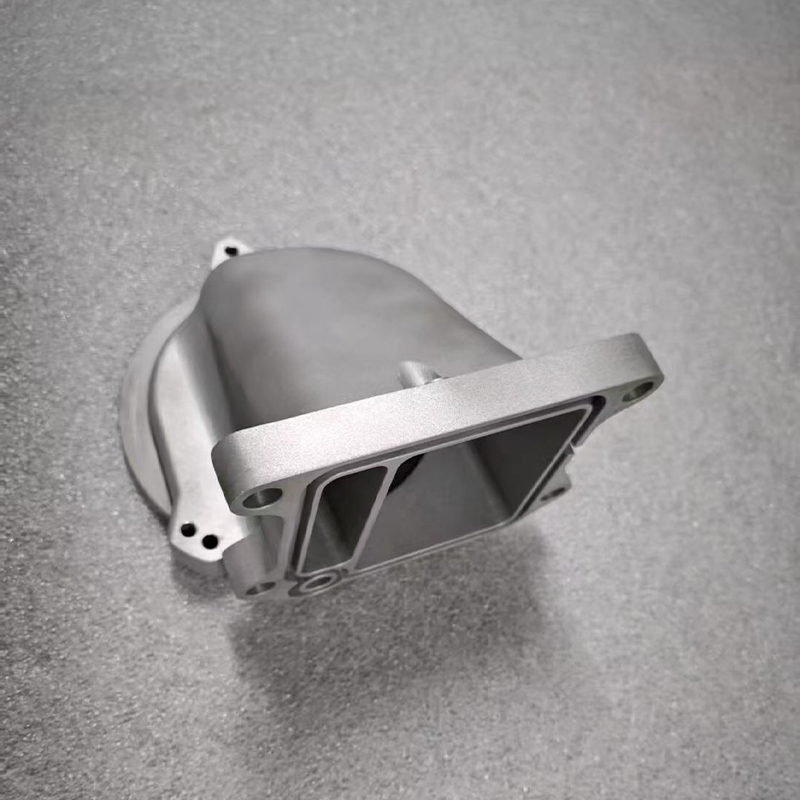
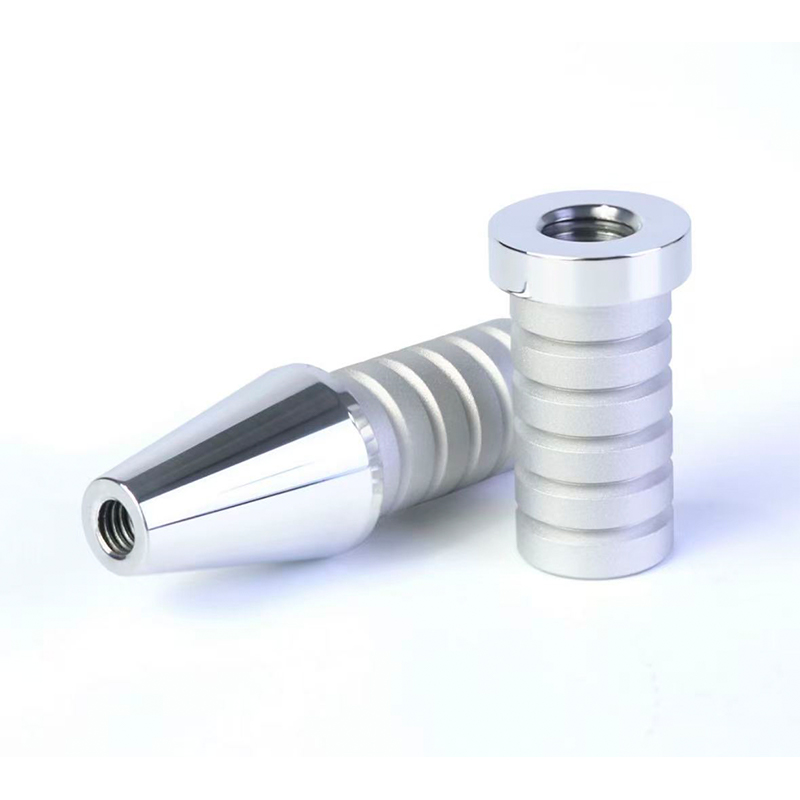
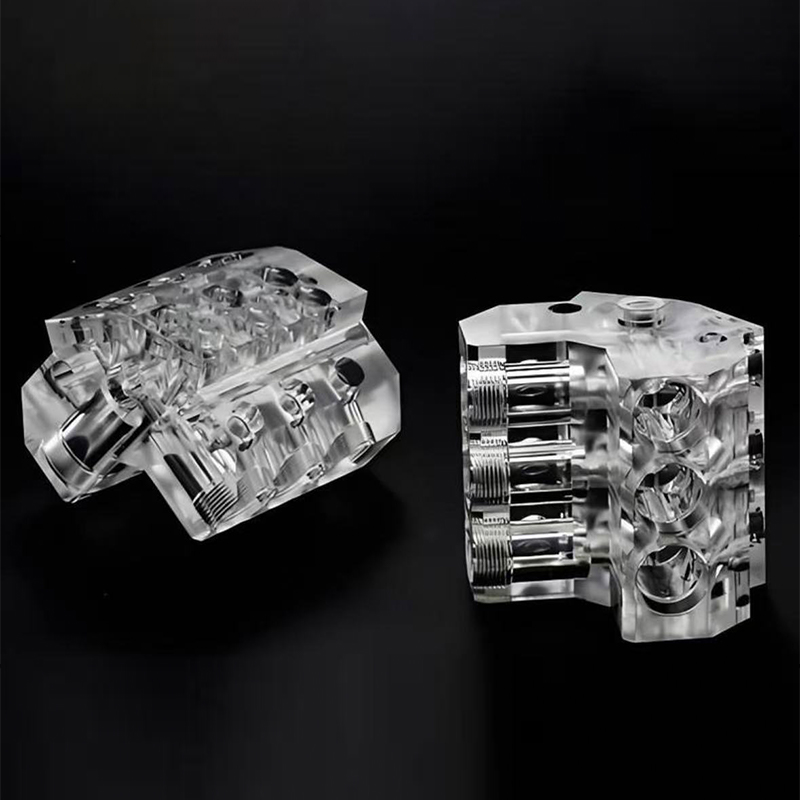
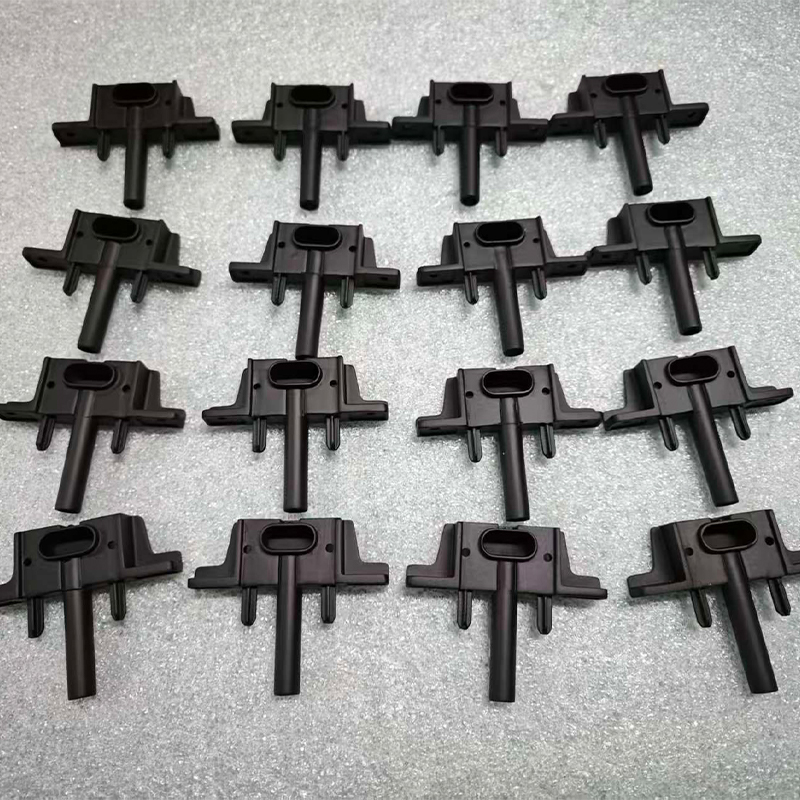
চায়না FDM 3D প্রিন্টিং, CNC মিলিং, টার্নিং এবং ভ্যাকুয়াম কাস্টিং গাইড
সরাসরি উত্তর: এফডিএম, CNC এবং ভ্যাকুয়াম কাস্টিংয়ের মধ্যে নির্বাচন করা
আপনি যদি একটি এফডিএম তুলনা করছেন 3D প্রিন্টিং পরিষেবা আসন্ন অংশের জন্য CNC মিলিং, CNC টার্নিং বা ভ্যাকুয়াম ঢালাইয়ের বিপরীতে, সিদ্ধান্তটি তিনটি বিষয়ের উপর আসে: আপনার কত দ্রুত একটি ভৌত বস্তুর প্রয়োজন, সহনশীলতা আসলে কতটা শক্ত হওয়া দরকার এবং জ্যামিতিটি ঘূর্ণনশীল, প্রিজম্যাটিক বা জৈব কিনা। FDM প্লাস্টিক প্রিন্টিং হল একদিনের মধ্যে আপনার হাতে একটি আকৃতি ধরে রাখার দ্রুততম এবং সবচেয়ে লাভজনক উপায়, CNC মিলিং হল ফ্ল্যাট মুখ, পকেট এবং ছিদ্র সহ প্রিজম্যাটিক অংশগুলির জন্য সঠিক হাতিয়ার যা বাস্তব সহনশীলতা দাবি করে, সিএনসি বাঁক নলাকার এবং ঘূর্ণায়মানভাবে প্রতিসম উপাদানগুলির জন্য অতুলনীয়, এবং ভ্যাকুয়াম কাস্টিং একটি সঠিক মুহূর্ত হতে আরও বেশি পছন্দের বা উপযুক্ত হতে পারে। অভিন্ন কপি . এই চারটি রুটের কোনোটিই অন্যদের প্রতিস্থাপন করে না; প্রতিটি একটি স্বতন্ত্র জ্যামিতি এবং ভলিউম উইন্ডো কভার করে, এবং চারটি একসাথে প্রায় প্রতিটি অংশকে কভার করে যা একটি যান্ত্রিক নকশা কখনও তৈরি করবে।
অঙ্গুষ্ঠের একটি সংক্ষিপ্ত নিয়ম: যখন অংশটি জটিল, কম ভলিউম এবং সহনশীলতার ক্ষেত্রে ক্ষমাশীল হয় তখন প্লাস্টিকের 3d প্রিন্টিং পরিষেবার ক্ষমতার জন্য পৌঁছান; যখন ফ্ল্যাট মুখ, পকেট, স্লট বা সুনির্দিষ্ট ছিদ্র অংশটিকে সংজ্ঞায়িত করে তখন একটি CNC মিলিং পরিষেবা কারখানায় পৌঁছান; একটি সিএনসি টার্নিং কোম্পানির কাছে পৌঁছান যখন অংশটি একটি খাদ, বুশিং, টাকু বা অন্য কোন নলাকার আকারের হয়; এবং একটি কাস্টম ভ্যাকুয়াম কাস্টিং প্রস্তুতকারকের কাছে পৌঁছান একবার একটি একক অনুমোদিত নমুনাকে অবশ্যই সামঞ্জস্যপূর্ণ, আঁকাযোগ্য, কার্যকরী অংশগুলির একটি ব্যাচ হতে হবে। একটি চায়না কাস্টম প্রিসিশন সিএনসি মিলিং ফ্যাক্টরি যেটি একই ছাদের নিচে এফডিএম এবং ভ্যাকুয়াম কাস্টিং পরিচালনা করে, প্রতিটি পর্যায়ে বিক্রেতার পরিবর্তন ছাড়াই এই রুটগুলির যেকোন সংমিশ্রণে একটি অংশকে যেতে দেয়।
নীচের বিভাগগুলি প্রতিটি প্রক্রিয়াকে কাজের বিস্তারিতভাবে ব্যাখ্যা করে, তাদের প্রকৃত সহনশীলতা এবং খরচ ডেটার সাথে তুলনা করে, এবং কীভাবে ভ্যাকুয়াম কাস্টিং এবং কম্প্রেশন মোল্ডেড সিলিকন অংশগুলি একই প্ল্যাটফর্মকে ছোট-ব্যাচের উত্পাদনে প্রসারিত করে তার মধ্য দিয়ে চলে।
FDM প্লাস্টিক 3D প্রিন্টিং: দ্রুত, পুনরাবৃত্তির জন্য অর্থনৈতিক জ্যামিতি
ফিউজড ডিপোজিশন মডেলিং একটি উত্তপ্ত অগ্রভাগের মাধ্যমে স্তরে স্তরে গলিত থার্মোপ্লাস্টিক ফিলামেন্ট স্তর বের করে অংশ তৈরি করে। এটি একটি সাধারণ কারণে বিশ্বের সবচেয়ে ব্যাপকভাবে স্থাপন করা সংযোজন প্রক্রিয়া: সরঞ্জামগুলি নির্ভরযোগ্য, উপাদানের পরিসর বিস্তৃত এবং একটি চায়না FDM প্লাস্টিক 3D প্রিন্টিং পরিষেবা কারখানা একটি ডিজাইন ফাইলকে প্রায় অন্য যে কোনও উত্পাদন রুটের চেয়ে দ্রুত একটি শারীরিক অংশে পরিণত করতে পারে। এটি fdm প্রিন্টিং পরিষেবাকে প্রাথমিক ধারণার মডেল, জিগস, ফিক্সচার, এনক্লোজার মকআপ এবং যে কোনও অংশের জন্য ডিফল্ট পছন্দ করে তোলে যেখানে লক্ষ্য চূড়ান্ত যান্ত্রিক কার্যকারিতা প্রত্যয়িত করার পরিবর্তে ফিট এবং ফর্ম পরীক্ষা করা।
উপাদান পছন্দ যে গুরুত্বপূর্ণ
একটি চায়না কাস্টম FDM প্লাস্টিক 3D প্রিন্টিং প্রস্তুতকারক সাধারণত সাধারণ-উদ্দেশ্যের দৃঢ়তার জন্য ABS, মাত্রাগতভাবে স্থিতিশীল কম খরচের মডেলের জন্য PLA, শক্তি এবং আর্দ্রতা প্রতিরোধের ভারসাম্যের জন্য PETG, এবং ইঞ্জিনিয়ারিং ফিলামেন্ট যেমন নাইলন, পলিকার্বোনেট এবং কার্বন-ফাইবার-ভর্তি হ্যান্ড-কম যন্ত্রাংশের জন্য স্টক করে থাকে। স্তর আনুগত্য দিকনির্দেশক , যার অর্থ FDM অংশগুলি স্তরের সীমানা জুড়ে লোড করার চেয়ে প্রতিটি স্তরের সমতলে লোড করার সময় লক্ষণীয়ভাবে শক্তিশালী হয়, তাই একটি দক্ষ চায়না FDM প্লাস্টিক প্রোটোটাইপ 3D প্রিন্টিং সরবরাহকারী একটি অংশকে ইচ্ছাকৃতভাবে তার প্রত্যাশিত লোড পাথের চারপাশে অভিমুখী করবে না যেকোন অবস্থানে এটিকে প্রিন্ট করার পরিবর্তে যে কোনও অবস্থানে এটিকে সর্বনিম্ন উপাদান ব্যবহার করে৷
নির্মিত পৃষ্ঠটি 0.1 মিমি এবং 0.3 মিমি এর মধ্যে সাধারণ রেজোলিউশনে দৃশ্যমান স্তর রেখা দেখায়, রজন প্রক্রিয়ার চেয়ে মোটা কিন্তু কার্যকরী প্রোটোটাইপ, অভ্যন্তরীণ উপাদান এবং স্যান্ডিংয়ের পরে পেইন্টিংয়ের জন্য নির্ধারিত অংশগুলির জন্য সম্পূর্ণরূপে গ্রহণযোগ্য। অ্যাপ্লিকেশনের জন্য যেখানে দৃশ্যমান টেক্সচার অগ্রহণযোগ্য, প্লাস্টিক প্রিন্টিং পরিষেবাগুলি সাধারণত এর পরিবর্তে একটি রজন বা নাইলন পাউডার প্রক্রিয়ার সুপারিশ করে, এর আসল শক্তিগুলির জন্য FDM সংরক্ষণ করে: গতি, কম ভলিউমে অংশ প্রতি কম খরচ এবং অ্যাক্সেসযোগ্য প্রকৌশল উপকরণগুলির একটি খুব বিস্তৃত পরিসর।
CNC মিলিং: প্রিজম্যাটিক যথার্থ অংশগুলির জন্য স্ট্যান্ডার্ড
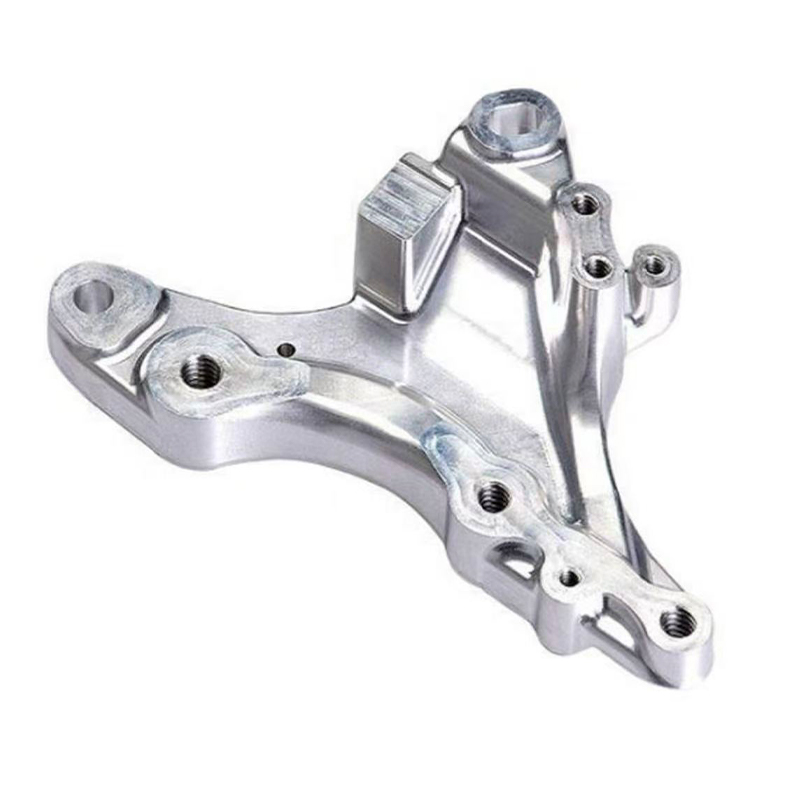
CNC মিলিং প্রোগ্রাম করা পাথ বরাবর নির্দেশিত ঘূর্ণায়মান কাটিং সরঞ্জাম ব্যবহার করে একটি কঠিন ব্লক থেকে উপাদান সরিয়ে দেয় এবং এটি ফ্ল্যাট মুখ, পকেট, স্লট, সুনির্দিষ্ট গর্ত এবং মাউন্টিং বৈশিষ্ট্য দ্বারা সংজ্ঞায়িত অংশগুলির জন্য প্রাথমিক রুট হিসাবে রয়ে গেছে। চীনের একটি CNC মিলিং পরিষেবা প্রস্তুতকারক অ্যালুমিনিয়াম, ইস্পাত, স্টেইনলেস স্টীল, পিতল, টাইটানিয়াম এবং বিভিন্ন প্রকৌশল প্লাস্টিক থেকে কাজ করে এবং প্রক্রিয়াটি একক প্রোটোটাইপ সিএনসি মিলিং কাজ থেকে শুরু করে হাজার হাজার অভিন্ন অংশের উত্পাদন পর্যন্ত চলে।
তিন-অক্ষ বনাম মাল্টি-অক্ষ মিলিং
স্ট্যান্ডার্ড থ্রি-অক্সিস মিলিং বেশিরভাগ প্রিজম্যাটিক জ্যামিতিকে দক্ষতার সাথে পরিচালনা করে এবং যে কোনো কাস্টম সিএনসি মিলিং অপারেশনের মেরুদণ্ড। একাধিক মুখের বৈশিষ্ট্য সহ অংশগুলি, তবে, দোকানের চার- বা পাঁচ-অক্ষ ক্ষমতা না থাকলে অপারেশনগুলির মধ্যে পুনঃস্থাপনের প্রয়োজন হয়, এবং প্রতিটি পুনঃস্থাপন স্ট্যাক-আপ ত্রুটির জন্য একটি ছোট সুযোগ প্রবর্তন করে। মাল্টি-অক্সিস মেশিনের সাথে সজ্জিত একটি মেটাল সিএনসি মিলিং ডিপার্টমেন্ট একটি সেটআপে একটি একক সমন্বয় সিস্টেমের বিভিন্ন মুখের বৈশিষ্ট্যগুলিকে ধরে রাখতে পারে, যা বস্তুগতভাবে সেই বৈশিষ্ট্যগুলির মধ্যে সম্পর্কটিকে একটি অংশের তুলনায় উন্নত করে যা দুবার ফ্লিপ করা হয়েছিল এবং পুনরায় আটকানো হয়েছিল।
যেখানে বড় সিএনসি মিলিং কথোপকথন পরিবর্তন করে
বড় আকারের প্লেট, স্ট্রাকচারাল ব্র্যাকেট এবং বেস ফ্রেমের জন্য, বড় সিএনসি মিলিং স্ট্যান্ডার্ড উল্লম্ব মেশিনিং সেন্টারের পরিবর্তে বর্ধিত ভ্রমণ সহ গ্যান্ট্রি-স্টাইলের মেশিনের উপর নির্ভর করে। তাপীয় স্থিতিশীলতা বড় অংশে প্রধান উদ্বেগ হয়ে ওঠে , যেহেতু একটি মিটার-স্কেল অ্যালুমিনিয়াম প্লেট জুড়ে তাপমাত্রার সুইং অংশটি মেশিন থেকে বেরিয়ে যাওয়ার আগে একটি বৈশিষ্ট্যকে পরিমাপযোগ্যভাবে সহনশীলতার বাইরে নিয়ে যেতে পারে, তাই তাপমাত্রা-নিয়ন্ত্রিত পরিবেশে গুরুতর বড়-ফরম্যাট শপ মেশিন এবং চূড়ান্ত কাটার আগে স্টককে স্বাভাবিক করার অনুমতি দেয়।
CNC বাঁক: ঘূর্ণন জ্যামিতির জন্য সঠিক প্রক্রিয়া
সিএনসি বাঁক একটি স্থির বা চলমান কাটিং টুলের বিপরীতে একটি ওয়ার্কপিস ঘোরায়, এটি মৌলিকভাবে নলাকার যে কোনো অংশের জন্য প্রাকৃতিক প্রক্রিয়া তৈরি করে: শ্যাফ্ট, বুশিং, স্পিন্ডেল, পিন, রোলার এবং থ্রেডেড ফিটিং। একটি চায়না সিএনসি টার্নিং সার্ভিস ফ্যাক্টরি সাধারণত সহনশীলতাকে আরও শক্ত করে এবং সারফেসগুলিকে ঘূর্ণনগত অংশগুলিতে মিলিংয়ের চেয়ে বেশি ধারাবাহিকভাবে ফিনিশ করে, কারণ ক্রমাগত ঘূর্ণন বিচ্ছিন্ন টুল পাসের সিরিজের পরিবর্তে একটি স্বাভাবিকভাবে অভিন্ন পৃষ্ঠ তৈরি করে।
লাইভ টুলিং এবং সম্মিলিত অপারেশন
লাইভ টুলিং দ্বারা সজ্জিত আধুনিক টার্নিং সেন্টারগুলি একটি পৃথক মিলিং মেশিনে অংশটি স্থানান্তর না করেই ফ্ল্যাট মিল করতে পারে, ক্রস-হোল ড্রিল করতে পারে এবং কীওয়ে কাটাতে পারে, যা সঠিকভাবে কীভাবে একটি cnc টার্নিং কোম্পানি একটি জটিল ঘূর্ণনগত অংশের প্রয়োজনীয় সেটআপের সংখ্যা হ্রাস করে। এটি গুরুত্বপূর্ণ কারণ সিএনসি নির্ভুল বাঁক কাঁচা বার স্টক থেকে সমাপ্ত অংশ পর্যন্ত একটি একক, অবিচ্ছিন্ন রেফারেন্স বজায় রাখার উপর অনেক বেশি নির্ভর করে; মেশিনের মধ্যে প্রতিটি অতিরিক্ত স্থানান্তর হল একাগ্রতা প্রবাহিত হওয়ার আরেকটি সুযোগ।
একটি চায়না সিএনসি টার্নিং OEM সরবরাহকারী একটি একক ঘূর্ণন অংশের উচ্চ ভলিউম উত্পাদন করে, যেমন একটি বুশিং বা একটি কাঁধের স্ক্রু, সাধারণত বার ফিডিং সহ একটি সিএনসি লেথে কাজটি চালায়, প্রোগ্রামটি বৈধ হওয়ার পরে অবিচ্ছিন্ন উত্পাদনের অনুমতি দেয়। একটি চায়না সিএনসি টার্নিং ওডিএম প্রস্তুতকারক একটি ক্লায়েন্ট ধারণা থেকে একটি নতুন ঘূর্ণন উপাদান বিকাশ করছে, বিপরীতে, সেই ক্রমাগত দৌড়ে প্রতিশ্রুতিবদ্ধ হওয়ার আগে প্রথম-নিবন্ধ যাচাইকরণে আনুপাতিকভাবে আরও বেশি সময় ব্যয় করবে।
মিলিং এবং বাঁক পাশাপাশি
নীচের সারণীটি সংক্ষিপ্ত করে যেখানে মিলিং এবং বাঁক স্বাভাবিকভাবে প্রযোজ্য, একটি ডিজাইন দলকে একটি উদ্ধৃতি অনুরোধ করার আগে সঠিক প্রক্রিয়ার একটি অংশকে সাহায্য করার জন্য।
| বৈশিষ্ট্য | সিএনসি মিলিং | সিএনসি বাঁক |
|---|---|---|
| সবচেয়ে উপযুক্ত জ্যামিতি | প্রিজম্যাটিক ব্লক, প্লেট, হাউজিং | খাদ, বুশিং, ঘূর্ণন অংশ |
| সাধারণ সহনশীলতা | ±0.02 মিমি | ব্যাসের উপর ±0.01 মিমি |
| সারফেস ফিনিস | Ra 1.6–3.2 µm | Ra 0.8–1.6 µm |
| একটি জটিল অংশের জন্য সাধারণ সেটআপ | 2-4 (বা 5-অক্ষ সহ 1) | লাইভ টুলিং সহ 1-2 |
| উপাদান ব্যবহার | পরিমিত, ব্লক স্টক | উচ্চ, বার স্টক |
সারণীটি এমন একটি পয়েন্টকে স্পষ্ট করে যা অনেক প্রথমবার ক্রেতারা মিস করেন: বাঁক সাধারণত একটি সমতুল্য রৈখিক মাত্রার উপর মিলিং ধরে রাখার চেয়ে শক্ত ব্যাস সহনশীলতা ধারণ করে, কারণ একটি নির্দিষ্ট টুলের বিপরীতে একটি ঘূর্ণায়মান ওয়ার্কপিস পজিশনিং ত্রুটিকে সরিয়ে দেয় যা একাধিক অক্ষ জুড়ে একটি কাটার সরানোর ফলে আসে। মিলিং, বিনিময়ে, জ্যামিতিক স্বাধীনতা প্রদান করে যা কেবল বাঁক করা যায় না: পকেট, নন-নলাকার বস এবং বহুমুখী বৈশিষ্ট্য সেটগুলি মিলিংয়ের প্রাকৃতিক অঞ্চল। একটি অংশ যা একটি নলাকার দেহকে ফ্ল্যাট মাউন্টিং বৈশিষ্ট্যগুলির সাথে একত্রিত করে, যেমন এক প্রান্তে একটি শ্যাফ্ট সহ একটি মেশিনযুক্ত বন্ধনী, প্রায়শই ক্রমানুসারে উভয় প্রক্রিয়ার মাধ্যমে রুট করা হয় , ঘূর্ণন বডির জন্য প্রথমে ঘুরানো হয় এবং তারপর ফ্ল্যাট, গর্ত এবং কীওয়ের জন্য মিল করা হয় যা অংশটি শেষ করে।
যথার্থ সিএনসি মিলিং: সহনশীলতা ধরে রাখা যা আসলে গুরুত্বপূর্ণ
নির্ভুলতা শব্দটি শিল্প জুড়ে ঢিলেঢালাভাবে ব্যবহৃত হয়, তাই এটি সুনির্দিষ্টভাবে সংজ্ঞায়িত করা মূল্যবান। উচ্চ নির্ভুলতা সিএনসি মিলিং অফার করে একজন চায়না প্রিসিশন সিএনসি মেশিনিং ম্যানুফ্যাকচারার বিনা দ্বিধায় বলতে সক্ষম হওয়া উচিত, তাদের সরঞ্জামগুলি একটি নির্দিষ্ট বৈশিষ্ট্যের ধরণে কী সহনশীলতা রাখে, কোন পরিদর্শন পদ্ধতির অধীনে এবং কোন আত্মবিশ্বাসের স্তরে। নির্ভুল CNC মিলিং পরিষেবা দাবি করে যে একটি পরিমাপ প্রতিবেদন এবং একটি ক্যালিব্রেটেড যন্ত্র দ্বারা সমর্থন করা যায় না একটি সমালোচনামূলক সমাবেশের জন্য নির্ভর করার মতো দাবি নয়।
কি আসলে একটি milled অংশে নির্ভুলতা ড্রাইভ
চারটি বিষয় বাস্তব-বিশ্বের নির্ভুলতা মিলিং ফলাফলের উপর আধিপত্য করে: মেশিনের অনমনীয়তা এবং তাপীয় স্থিতিশীলতা, ফিক্সচার ডিজাইন যা কাটিং লোডের অধীনে অংশ নড়াচড়া দূর করে, উপাদান এবং বৈশিষ্ট্যের গভীরতার সাথে মিলে যাওয়া টুল নির্বাচন এবং একটি সম্পূর্ণ ব্যাচ প্রভাবিত হওয়ার আগে ড্রিফ্ট ধরার প্রক্রিয়ার মধ্যে পরিমাপ। একটি অনমনীয় 5-অক্ষ প্ল্যাটফর্মে একটি একক সেটআপে মেশিন করা একটি অংশ ধারাবাহিকভাবে একটি মৌলিক 3-অক্ষ মেশিনে চারটি পৃথক সেটআপ জুড়ে মেশিন করা একই অংশকে ছাড়িয়ে যাবে , এমনকি যখন উভয় মেশিনই একই অবস্থান নির্ভুলতার জন্য নামমাত্রভাবে সক্ষম হয়, কারণ প্রতিটি পুনরায় ফিক্সচারিং ইভেন্ট প্রান্তিককরণের অনিশ্চয়তার পুনঃপ্রবর্তন করে।
যেখানে সিএনসি প্রোটোটাইপিং পরিষেবাগুলি নির্ভুল কথোপকথনের সাথে ফিট করে
নির্ভুলতা শুধুমাত্র উত্পাদন রান প্রযোজ্য নয়. cnc প্রোটোটাইপিং পরিষেবাগুলি বিশেষভাবে বিদ্যমান রয়েছে তা যাচাই করার জন্য যে একটি ডিজাইনের সবচেয়ে টাইট বৈশিষ্ট্যগুলি আসলে সম্পূর্ণ ব্যাচে প্রতিশ্রুতিবদ্ধ হওয়ার আগে রাখা যেতে পারে। একটি একক নির্ভুল-মেশিনযুক্ত প্রোটোটাইপ, একটি স্থানাঙ্ক পরিমাপ যন্ত্রের সাহায্যে অঙ্কনের বিপরীতে পরিমাপ করা হয়, একটি ডিজাইন দলকে যেকোন পরিমাণ সিমুলেশনের চেয়ে উত্পাদনশীলতা সম্পর্কে আরও বেশি বলে, এবং পাঁচশটির তুলনায় একটি অংশে সহনশীলতার সমস্যা আবিষ্কার করা অনেক সস্তা।
এফডিএম, মিলিং, টার্নিং এবং কাস্টিং জুড়ে লিড টাইম তুলনা করা
নীচের অনুভূমিক বার চার্টটি বিশ টুকরো ব্যাচের আকারে একটি মাঝারি জটিল অংশের জন্য, এখন পর্যন্ত কভার করা চারটি প্রক্রিয়া জুড়ে, একটি প্রকাশ করা ফাইল থেকে প্যাক করা অংশে সাধারণ অতিবাহিত সীসা সময়ের তুলনা করে।
পূর্ববর্তী প্রক্রিয়া বর্ণনার পাশাপাশি এই চার্টটি পড়া একটি সাধারণ ভুল ধারণাকে স্পষ্ট করে: বিশ টুকরার একটি ব্যাচে, ভ্যাকুয়াম ঢালাই স্বয়ংক্রিয়ভাবে দ্রুততম বিকল্প নয়, কারণ যে কোনও ঢালাই শুরু করার আগে ছাঁচ তৈরি করতে বেশ কয়েক দিন সময় লাগে। FDM প্লাস্টিক প্রিন্টিং এই ব্যাচের আকারে দ্রুততম রুট হিসাবে রয়ে গেছে বিশেষ করে কারণ বিশটি অংশ প্রায়ই একক বিল্ড সাইকেলে নেস্ট করা যায় এবং মুদ্রণ করা যায়, বিশেষ করে ছোট উপাদানগুলির জন্য। সিএনসি টার্নিং ফিনিশিং এর আগে এই ব্যাচের আকারে যন্ত্রাংশের জন্য সত্যিকার অর্থে একটি লেদ এর জন্য উপযুক্ত, প্রথম অংশটি বৈধ হওয়ার পরে বার-ফেড ক্রমাগত উত্পাদনের দক্ষতা প্রতিফলিত করে। CNC মিলিং মাঝখানে বসে, নির্দিষ্ট জ্যামিতির জন্য কতগুলি সেটআপ প্রয়োজন তার উপর নির্ভর করে এর সঠিক অবস্থান। ভ্যাকুয়াম ঢালাই চিত্রটি প্রক্রিয়াটির দুর্বলতা হিসাবে পড়া উচিত নয় ; বরং, এটি প্রতিফলিত করে যে সাত দিনের মধ্যে ছাঁচ নির্মাণ অন্তর্ভুক্ত, এবং সেই সময় বিনিয়োগ সঠিকভাবে পরিশোধ করে যখন ব্যাচটি বিশটি টুকরো ছাড়িয়ে যায়, যা এই সিরিজের আগের ক্রসওভার বিশ্লেষণ ইতিমধ্যেই দেখিয়েছে।
ভ্যাকুয়াম কাস্টিং এবং পলিউরেথেন রেজিন: একটি বৈধ অংশ গুণ করা
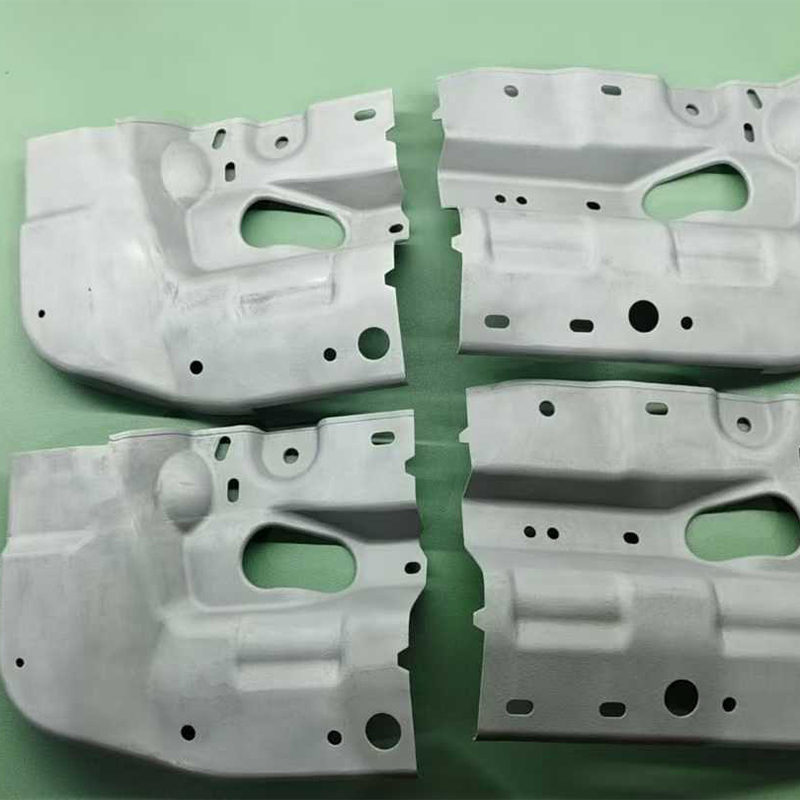
একবার একটি নকশা যাচাই করা হয়ে গেলে, হয় একটি মেশিনযুক্ত প্রোটোটাইপ বা একটি মুদ্রিত মাস্টার হিসাবে, একজন চায়না কাস্টম ভ্যাকুয়াম কাস্টিং প্রস্তুতকারক সেই একক অনুমোদিত নমুনাটিকে হার্ড টুলিংয়ের খরচ বা লিড টাইম ছাড়াই একটি সামঞ্জস্যপূর্ণ ব্যাচে পরিণত করতে পারে। প্রক্রিয়াটি একটি মাস্টার প্যাটার্ন দিয়ে শুরু হয়, প্রায়শই একটি নির্ভুল-মেশিন বা রজন-মুদ্রিত অংশটি উত্পাদন অংশের জন্য প্রয়োজনীয় সঠিক পৃষ্ঠে সমাপ্ত হয়, যেহেতু সিলিকন ছাঁচ বিশ্বস্ততার সাথে সেই মাস্টারের প্রতিটি বিশদ পুনরুত্পাদন করবে, যে কোনও অপূর্ণতা সহ।
কেন পলিউরেথেন রজন নির্বাচন গুরুত্বপূর্ণ
একটি চায়না সিলিকন মোল্ড ভ্যাকুয়াম কাস্টিং ম্যানুফ্যাকচারার নির্দিষ্ট উৎপাদন প্লাস্টিককে অনুকরণ করার জন্য ইঞ্জিনিয়ার করা পলিউরেথেন রেজিনের একটি পরিসর স্টক করে: ঘেরের জন্য কঠোর ABS-এর মতো গ্রেড, গ্যাসকেট এবং গ্রিপের জন্য নমনীয় রাবারের মতো গ্রেড, শক্ত হওয়ার জন্য গ্লাস-ভরা গ্রেড এবং ট্রান্সপারেন্ট পাইপগুলি। পলিউরেথেন ভ্যাকুয়াম ঢালাই এমন বৈশিষ্ট্যগুলিও এম্বেড করতে পারে যা একটি ছাঁচনির্মাণ অংশে কঠিন হবে , যেমন একাধিক ডুরোমিটার অনুক্রমিক ঢালার মাধ্যমে একটি একক উপাদানে ঢালাই, বা রজন প্রবর্তনের আগে ছাঁচে অবস্থান করা ধাতব সন্নিবেশ।
একটি পরিপূরক রুট হিসাবে কম্প্রেশন ঢালাই সিলিকন অংশ
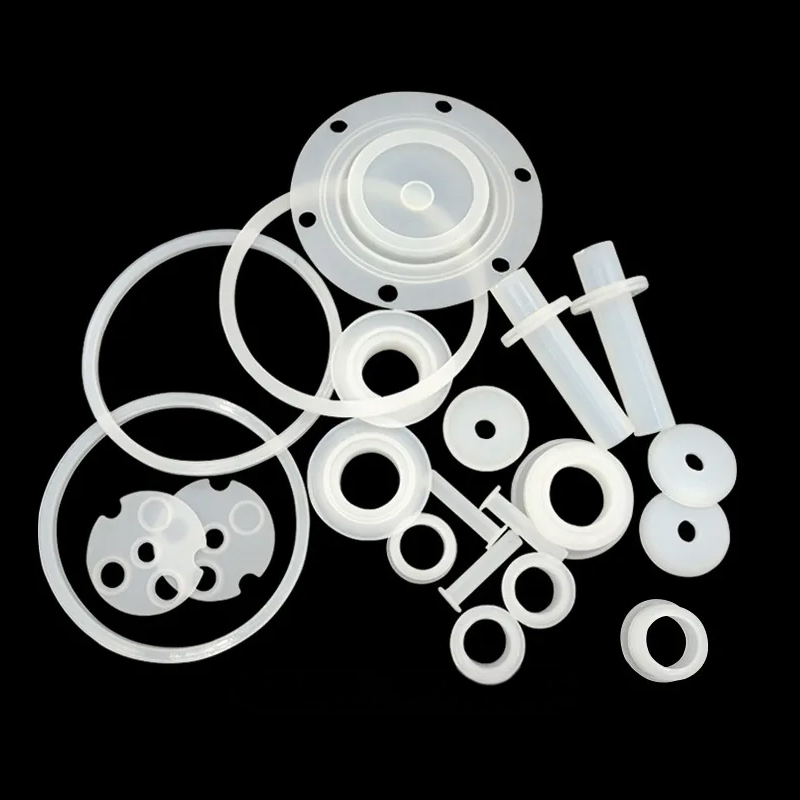
যেখানে একটি অংশ প্রকৃতপক্ষে একটি কঠোর প্লাস্টিক সিমুলেশনের পরিবর্তে একটি সিলিকন রাবার উপাদান, একটি চায়না কাস্টম কম্প্রেশন মোল্ডেড সিলিকন যন্ত্রাংশ প্রস্তুতকারক সম্পূর্ণরূপে একটি ভিন্ন প্রক্রিয়া ব্যবহার করে: কাঁচা সিলিকন রাবার একটি উত্তপ্ত ধাতব ছাঁচের গহ্বরে স্থাপন করা হয় এবং চাপের মধ্যে নিরাময় করা হয়, গ্যাসকেট, সিল এবং অন্যান্য উপাদানের বৈশিষ্ট্যযুক্ত উপাদানগুলির সাথে সিলিকন রবার তৈরি করে। শুধু একটি প্লাস্টিকের অনুরূপ একটি রজন পরিবর্তে সিলিকন. এই রুটটি সাধারণত নির্বাচন করা হয় যখন অংশটি পরিষেবাতে বারবার ফ্লেক্স করতে হবে, একটি বিস্তৃত তাপমাত্রা পরিসীমা প্রতিরোধ করতে হবে, অথবা একটি প্রকৃত ইলাস্টোমেরিক সীল প্রদান করতে হবে, যেখানে একটি পলিউরেথেন ভ্যাকুয়াম কাস্টিং সিমুলেশন সময়ের সাথে ধরে থাকবে না।
ব্যাচের আকার জুড়ে খরচ-দক্ষতা: একটি কলাম চার্ট ভিউ
নীচের কলামের চার্টটি FDM, CNC মেশিনিং এবং ভ্যাকুয়াম কাস্টিংয়ের জন্য পাঁচটি ব্যাচের আকারে আপেক্ষিক প্রতি-অংশের প্রচেষ্টাকে সূচী করে, একটি সূচক স্কেল ব্যবহার করে যেখানে কম বেশি কার্যকর হয়, এটি দেখানোর জন্য যে ভলিউম বৃদ্ধির সাথে সাথে সবচেয়ে দক্ষ রুটটি কীভাবে পরিবর্তন হয়।
এই কলাম চার্টটি বিমূর্তের পরিবর্তে ক্রসওভার প্যাটার্নকে কংক্রিট করে তোলে। একক অংশে, এফডিএম স্পষ্টতই সবচেয়ে দক্ষ রুট কারণ এটির জন্য কোনও প্রোগ্রামিং, কোনও ফিক্সচারিং এবং কোনও টুলিং বিনিয়োগের প্রয়োজন নেই। দশ টুকরো করে তিনটি রুট ইতিমধ্যেই লক্ষণীয়ভাবে একত্রিত হয়েছে, ভ্যাকুয়াম ঢালাই অনেকাংশ ফাঁক বন্ধ করে দেয় কারণ এর ছাঁচের খরচ আরও অংশে ছড়িয়ে পড়তে শুরু করে। ত্রিশ টুকরোতে তিনটি কলাম একত্রে কাছাকাছি বসে, ট্রানজিশন জোন চিহ্নিত করে যেখানে সঠিক পছন্দ কাঁচা দক্ষতার চেয়ে সহনশীলতা এবং উপাদানের প্রয়োজনীয়তার উপর বেশি নির্ভর করে। এই বিশেষ অংশের প্রোফাইলের জন্য একশো টুকরো ভ্যাকুয়াম কাস্টিং FDM বা CNC-এর তুলনায় স্পষ্টতই কম দক্ষ হয়ে উঠেছে, এটি একটি অনুস্মারক যে ক্রসওভার পয়েন্ট একটি সার্বজনীন সংখ্যা অনুসরণ করার পরিবর্তে অংশের আকার এবং জটিলতার সাথে স্থানান্তরিত হয়। তিনশ টুকরোতে, সিএনসি মেশিনিং এবং এফডিএম কার্যকর থাকে যখন এই প্রোফাইলের জন্য ভ্যাকুয়াম কাস্টিং সাধারণত একটি উত্পাদন টুলিং কথোপকথন দ্বারা প্রতিস্থাপিত হত , যা এখানে তুলনা করা চারটি প্রক্রিয়ার সুযোগের বাইরে রয়েছে।
সমস্ত চারটি রুট জুড়ে সক্ষমতার তুলনা
নীচের রাডার চার্টে FDM প্লাস্টিক প্রিন্টিং, সিএনসি মিলিং, সিএনসি টার্নিং এবং ভ্যাকুয়াম কাস্টিং পাঁচটি মানদণ্ড জুড়ে রয়েছে যা এক থেকে পাঁচ স্কেলে ক্রমাগত রিয়েল সোর্সিং কথোপকথনে পুনরাবৃত্তি হয়।
চারটি ওভারল্যাপিং আকার একটি সুসংগত গল্প বলে যা একবার পাশাপাশি পড়লে। FDM একক-পিস গতি এবং জ্যামিতিক স্বাধীনতার দিকে সবচেয়ে বেশি প্রসারিত করে, কোনো টুলিং ছাড়াই একটি জটিল আকৃতি ধরে রাখার দ্রুততম উপায় হিসাবে এর ভূমিকা নিশ্চিত করে। CNC বাঁক স্বতন্ত্রভাবে সহনশীলতা নিয়ন্ত্রণের দিকে প্রসারিত হয়, যা ঘূর্ণন বৈশিষ্ট্যগুলির জন্য ডায়ামেট্রাল নির্ভুলতার উপর এর প্রাকৃতিক সুবিধা প্রতিফলিত করে, যখন জ্যামিতিক স্বাধীনতার উপর সংকোচন করে কারণ এটি মূলত ঘূর্ণন দ্বারা উত্পাদনযোগ্য আকারের মধ্যে সীমাবদ্ধ। CNC মিলিং সহনশীলতা, পৃষ্ঠের সমাপ্তি এবং উপাদান পরিসীমা জুড়ে একটি বিস্তৃত, ভারসাম্যপূর্ণ পদচিহ্ন দখল করে, ঠিক এই কারণেই এটি সাধারণ নির্ভুল উপাদানগুলির জন্য ডিফল্ট পছন্দ হিসাবে রয়ে গেছে। ভ্যাকুয়াম কাস্টিং ব্যাচ স্কেলেবিলিটি এবং সারফেস ফিনিশের দিকে জোরালোভাবে টানছে যখন একক-পিস গতিতে তীব্রভাবে পিছনে টানছে, ইতিমধ্যেই-প্রমাণিত অংশের উপরে নির্মিত একটি গুণন প্রক্রিয়া হিসাবে এর পরিচয় মেলে। এই চার্টে কোনো একক প্রভাবশালী আকৃতির অনুপস্থিতি পুরো তুলনার কেন্দ্রীয় পাঠ : একটি নকশা যা একটি এফডিএম ধারণা মডেল হিসাবে শুরু হয়, সিএনসি মিলিং বা কার্যকরী বৈধতার জন্য বাঁক নেয় এবং ভ্যাকুয়াম-কাস্ট ব্যাচ হিসাবে শেষ হয় যা প্রতিটি প্রক্রিয়ার জন্য তৈরি করা হয়েছিল এমন প্রাকৃতিক পথ অনুসরণ করে।
ঝেজিয়াং জিয়াহেং ইন্টেলিজেন্ট ইকুইপমেন্ট ম্যানুফ্যাকচারিং কোং লিমিটেড সম্পর্কে
ঝেজিয়াং জিয়াহেং ইন্টেলিজেন্ট ইকুইপমেন্ট ম্যানুফ্যাকচারিং কোং, লিমিটেড শিল্প উদ্ভাবন এবং উত্পাদনে অগ্রগামী। আমাদের বিশেষজ্ঞ ডিজাইন দল ক্লায়েন্টের ধারণাগুলিকে ব্যবহারিক, নান্দনিক পণ্য ডিজাইনে পরিণত করে। আমরা রজন, নাইলন, ধাতু এবং অন্যান্য উপকরণে 3D প্রিন্টিং অফার করি এবং উন্নত মেশিনিং আছে। সিলিকন ছাঁচ প্রতিলিপি কম খরচে, উচ্চ নির্ভুলতা ছোট-ব্যাচ উত্পাদনের জন্য অনুমতি দেয়। পেইন্টিংয়ের মতো সারফেস ট্রিটমেন্ট পণ্যের চেহারা উন্নত করে। আমাদের ওয়ান-স্টপ পরিষেবার মাধ্যমে, ক্লায়েন্টরা একটি প্ল্যাটফর্মে ডিজাইন-টু-প্রোডাক্ট প্রক্রিয়া শেষ করতে পারে, সময় এবং খরচ বাঁচাতে পারে। আমরা শিল্প উন্নয়নের জন্য একটি নির্ভরযোগ্য দীর্ঘমেয়াদী অংশীদার হতে লক্ষ্য করি।
সেই কাঠামোর মধ্যে, FDM প্লাস্টিক প্রিন্টিং প্রথম দিকের ধারণার পুনরাবৃত্তি, নির্ভুল CNC মিলিং এবং টার্নিং বৈধতা এবং কার্যকরী ধাতু এবং প্লাস্টিকের উপাদানগুলিকে সমর্থন করে, ভ্যাকুয়াম কাস্টিং এবং কম্প্রেশন মোল্ডেড সিলিকন অংশগুলি একটি বৈধ নকশাকে একটি সামঞ্জস্যপূর্ণ ছোট ব্যাচে প্রসারিত করে, এবং পৃষ্ঠের সমাপ্তি প্রতিটি অংশকে তার উদ্দেশ্যপ্রণোদিত প্রয়োগের শর্তে সরবরাহ করে। প্রতিটি পর্যায় একই অংশ ফাইল এবং যোগাযোগের একই ইঞ্জিনিয়ারিং পয়েন্টে চলে , যা আসলে আলাদাভাবে পরিচালিত বিক্রেতাদের সংগ্রহ থেকে একটি ওয়ান-স্টপ প্ল্যাটফর্মকে আলাদা করে।
মিলিং, টার্নিং বা কাস্টিংয়ের জন্য একটি অংশ প্রস্তুত করা
একটি ভাল-প্রস্তুত ফাইল উদ্ধৃতি সময়কে সংক্ষিপ্ত করে এবং একটি ভুল ব্যাখ্যা করা প্রয়োজনের ঝুঁকি হ্রাস করে। নীচের তালিকাটি সেই বিবরণগুলিকে কভার করে যা সবচেয়ে সরাসরি প্রভাবিত করে যে একটি মিল করা, বাঁকানো বা ঢালাই করা অংশ ঠিক যেভাবে ফিরে আসে সেভাবে ফিরে আসে কিনা।
- যখনই একটি নির্ভুল বৈশিষ্ট্য জড়িত থাকে তখন একটি জাল রপ্তানির পরিবর্তে একটি নেটিভ বা STEP ফাইল প্রদান করুন৷
- প্রতিটি মাত্রাকে সমালোচনামূলক হিসাবে চিহ্নিত করার পরিবর্তে প্রকৃতপক্ষে ফিট বা ফাংশন নিয়ন্ত্রণ করে এমন দুটি বা তিনটি বৈশিষ্ট্যকে কল করুন।
- অংশটি তার চূড়ান্ত সমাবেশে যে ডেটাম স্কিমটি ব্যবহার করবে তা বর্ণনা করুন।
- 6061 এবং 7075 অ্যালুমিনিয়াম, বা 303 এবং 316 স্টেইনলেস থেকে, একই টুলপাথের অধীনে খুব আলাদাভাবে আচরণ করে উপাদানের গ্রেডটি সুনির্দিষ্টভাবে নির্দিষ্ট করুন।
- এখন পরিমাণ এবং পরবর্তী মাসগুলিতে প্রত্যাশিত পরিমাণ নির্দেশ করুন, যেহেতু এটি মিলিং, টার্নিং বা ভ্যাকুয়াম কাস্টিং আরও কার্যকরী পথ কিনা তা পরিবর্তন করে।
একজন সরবরাহকারী যিনি প্রথম বার্তায় এই তথ্যটি পান তিনি সাধারণত বাস্তব কথোপকথন শুরু হওয়ার আগে একাধিক স্পষ্ট প্রশ্নগুলির মাধ্যমে সাইকেল চালানোর পরিবর্তে একই দিনে একটি অর্থপূর্ণ উদ্ধৃতি এবং উত্পাদনযোগ্যতা মন্তব্য ফেরত দিতে পারেন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: আমি কখন একটি প্রোটোটাইপের জন্য CNC মেশিনের পরিবর্তে FDM প্রিন্টিং বেছে নেব?
FDM চয়ন করুন যখন অগ্রাধিকার হয় গতি এবং জ্যামিতিক জটিলতার পরিবর্তে শক্ত সহনশীলতা বা একটি নির্দিষ্ট প্রত্যয়িত উপাদান। এফডিএম অভ্যন্তরীণ গহ্বর, জৈব আকার এবং দ্রুত ডিজাইনের পুনরাবৃত্তিতে পারদর্শী যেখানে একটি অংশ সপ্তাহে তিনবার পরিবর্তিত হতে পারে। একবার ডিজাইনটি স্থিতিশীল হয়ে গেলে এবং অংশটির জন্য একটি নির্দিষ্ট প্রকৌশল উপাদান, একটি আঁটসাঁট সহনশীলতা বা একটি সমাপ্ত চেহারা প্রয়োজন, CNC মেশিনিং আরও উপযুক্ত রুট হয়ে ওঠে।
প্রশ্ন 2: অনুশীলনে তিন-অক্ষ এবং পাঁচ-অক্ষ CNC মিলিংয়ের মধ্যে পার্থক্য কী?
থ্রি-এক্সিস মিলিং কাটিং টুলটিকে তিনটি রৈখিক দিক বরাবর নিয়ে যায় এবং বেশিরভাগ ফ্ল্যাট এবং পকেটেড জ্যামিতিকে দক্ষতার সাথে পরিচালনা করে, তবে অন্যান্য মুখের বৈশিষ্ট্যগুলিতে পৌঁছানোর জন্য অংশটিকে পুনরায় অবস্থান করতে হবে। ফাইভ-অক্সিস মিলিং যুগপত ঘূর্ণনশীল গতিবিধি যোগ করে, যা টুলটিকে যৌগিক কোণে এবং একাধিক মুখের অংশের স্থান পরিবর্তন না করেই পৌঁছাতে দেয়। ব্যবহারিক সুবিধা হল যে একটি পাঁচ-অক্ষের সেটআপে মেশিন করা বৈশিষ্ট্যগুলি বেশ কয়েকটি তিন-অক্ষের সেটআপ জুড়ে তৈরি একই বৈশিষ্ট্যগুলির তুলনায় একে অপরের সাথে একটি শক্ত সম্পর্ক বজায় রাখে।
প্রশ্ন 3: কেন সিএনসি বাঁক সাধারণত নলাকার বৈশিষ্ট্যগুলির জন্য মিলিংয়ের চেয়ে বেশি সুনির্দিষ্ট হয়?
টার্নিং কাটিং টুলের বিপরীতে ওয়ার্কপিসটিকে ক্রমাগত ঘোরায়, যা একটি বৃত্তাকার বৈশিষ্ট্যের মিলিং করার জন্য বিচ্ছিন্ন টুল-পাথ সেগমেন্ট ছাড়াই স্বাভাবিকভাবে অভিন্ন, কেন্দ্রীভূত পৃষ্ঠ তৈরি করে। এই ক্রমাগত-কাট পদ্ধতিটি পজিশনিং ত্রুটিকে কমিয়ে দেয় যা জমে যখন একটি কাটার একাধিক কোণ থেকে একটি বাঁকা পৃষ্ঠের কাছে আসে, এই কারণেই বাঁকানো অংশগুলিতে ডায়ামেট্রাল সহনশীলতা সাধারণত সমতুল্য মিলযুক্ত বৈশিষ্ট্যগুলির চেয়ে শক্ত হয়।
প্রশ্ন 4: কীভাবে ভ্যাকুয়াম ঢালাই কম্প্রেশন মোল্ডেড সিলিকন অংশ থেকে আলাদা?
ভ্যাকুয়াম ঢালাই একটি সিলিকন ছাঁচে পলিউরেথেন রজন ঢেলে দেয় যাতে ABS বা পলিপ্রোপিলিনের মতো উত্পাদন প্লাস্টিকের চেহারা এবং যান্ত্রিক আচরণ অনুকরণ করা হয় এবং চূড়ান্ত অংশটি আসলে একটি অনমনীয় বা আধা-অনমনীয় প্লাস্টিক থেকে তৈরি করা হলে এটি বেছে নেওয়া হয়। কম্প্রেশন মোল্ডেড সিলিকন অংশগুলি ধাতব ছাঁচে তাপ এবং চাপে নিরাময় করা আসল সিলিকন রাবার ব্যবহার করে এবং সেগুলিকে বেছে নেওয়া হয় যখন অংশটি নিজেই একটি সত্যিকারের ইলাস্টোমার হওয়া প্রয়োজন, যেমন একটি গ্যাসকেট, সীল বা গ্রিপ যা বারবার ফ্লেক্স করতে হবে এবং একটি বিস্তৃত তাপমাত্রা পরিসীমা প্রতিরোধ করতে হবে।
প্রশ্ন 5: একটি সাধারণ জটিল মেশিনযুক্ত অংশের জন্য কতগুলি সেটআপ প্রয়োজন?
একটি স্ট্যান্ডার্ড থ্রি-অক্সিস মেশিনে, একাধিক মুখের বৈশিষ্ট্যযুক্ত একটি অংশের জন্য সাধারণত দুই থেকে চারটি পৃথক সেটআপের প্রয়োজন হয়, প্রতিটি অংশে পুনঃস্থাপন এবং পুনরায় রেফারেন্স জড়িত থাকে। একটি পাঁচ-অক্ষ মেশিনে, একই বৈশিষ্ট্যগুলির অনেকগুলি একটি একক সেটআপে পৌঁছানো যেতে পারে, যা অতিবাহিত মেশিনিং সময় এবং বৈশিষ্ট্যগুলির মধ্যে সঞ্চিত অবস্থানগত ত্রুটি উভয়ই হ্রাস করে। যে কোনো অংশের জন্য সেটআপের সঠিক সংখ্যা তার নির্দিষ্ট জ্যামিতির উপর নির্ভর করে এবং চূড়ান্ত উদ্ধৃতি দেওয়ার আগে সরবরাহকারীর সাথে আলোচনা করা উচিত।
প্রশ্ন 6: মিলিং বা বাঁকানোর জন্য একটি উদ্ধৃতি অনুরোধ করার সময় আমার কোন তথ্য অন্তর্ভুক্ত করা উচিত?
একটি STEP ফাইল অন্তর্ভুক্ত করুন, একটি 2D অঙ্কন যা সমালোচনামূলক মাত্রা এবং তাদের সহনশীলতা চিহ্নিত করে, সঠিক উপাদানের গ্রেডের প্রয়োজন, পছন্দসই পৃষ্ঠের সমাপ্তি, এবং ভবিষ্যতের প্রত্যাশিত ভলিউমের সাথে এখন প্রয়োজনীয় পরিমাণ। তাপমাত্রার এক্সপোজার এবং যেকোনো রাসায়নিক যোগাযোগ সহ অংশটির অপারেটিং পরিবেশ লক্ষ্য করাও সরবরাহকারীকে প্রথম ব্যাচটি ইতিমধ্যে কাটা হওয়ার পরিবর্তে মেশিনিং শুরু করার আগে উপাদান পছন্দটি উপযুক্ত তা নিশ্চিত করতে সহায়তা করে৷
-
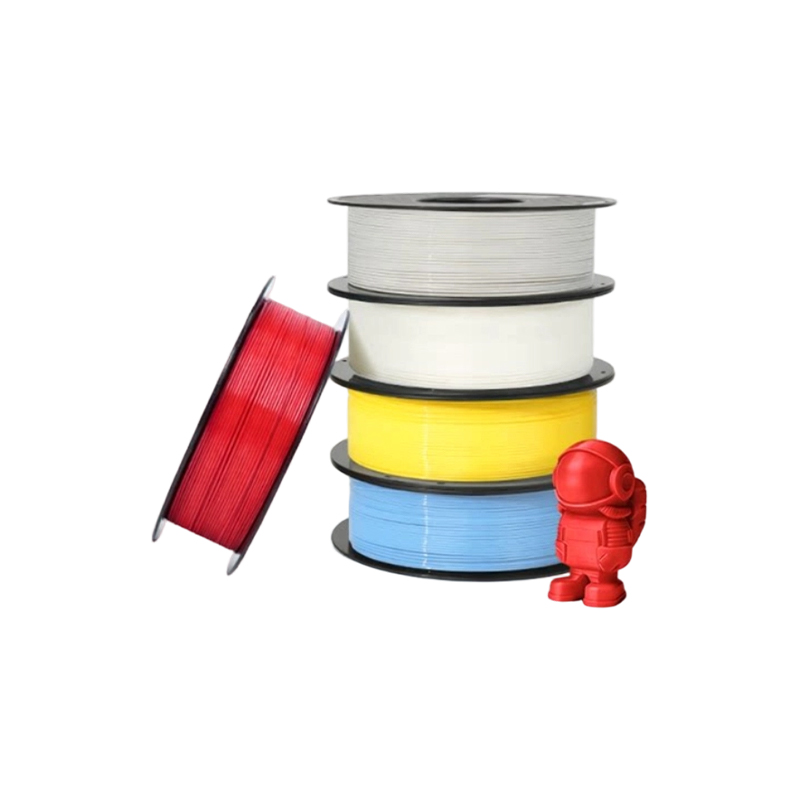 স্ট্যান্ডার্ড FDM উপকরণ 3D প্রিন্টিং পরিষেবা (PLA, PETG, ABS)
-
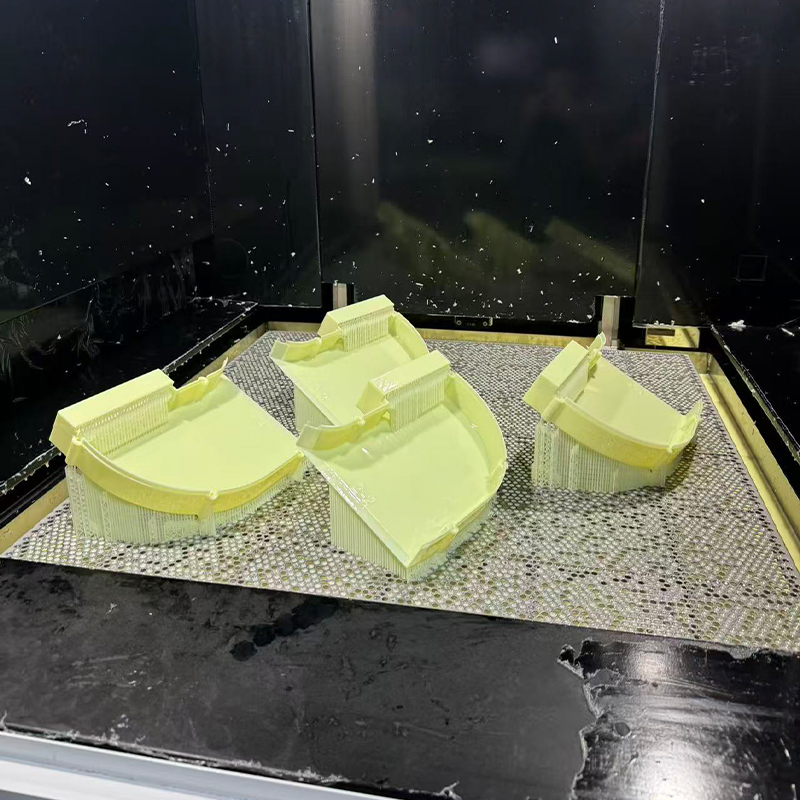 হলুদ ABS-এর মতো রেজিন 3D প্রিন্টিং পরিষেবা
-
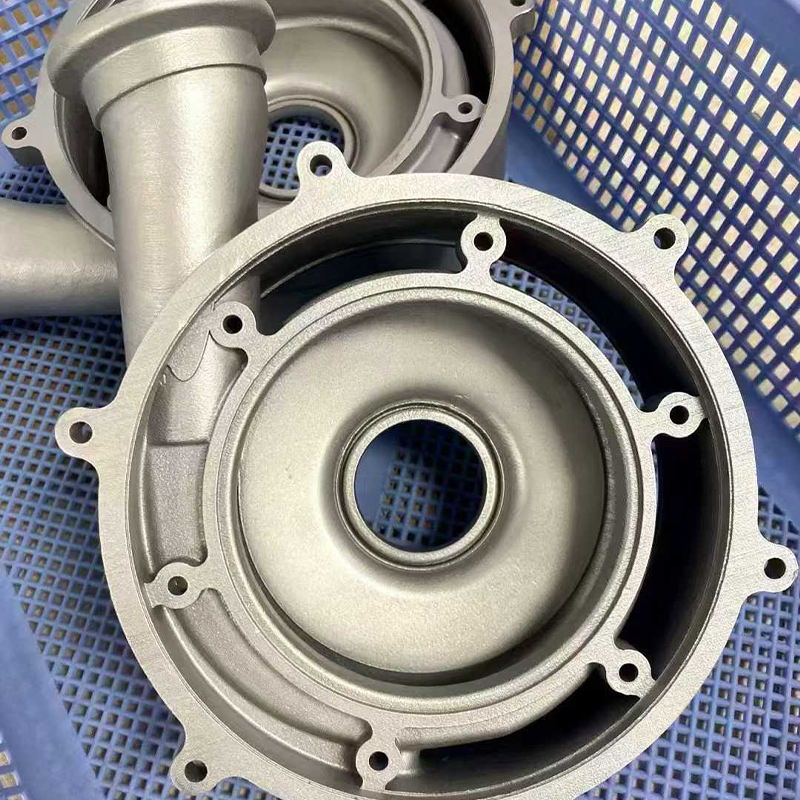 স্টেইনলেস স্টিল 316L 3D প্রিন্টিং পরিষেবা
-
 PPS+CF কার্বন ফাইবার রিইনফোর্সড মেটেরিয়াল 3D প্রিন্টিং পরিষেবা
-
 HT-PLA উচ্চ-তাপমাত্রা PLA উপাদান 3D প্রিন্টিং পরিষেবা
-
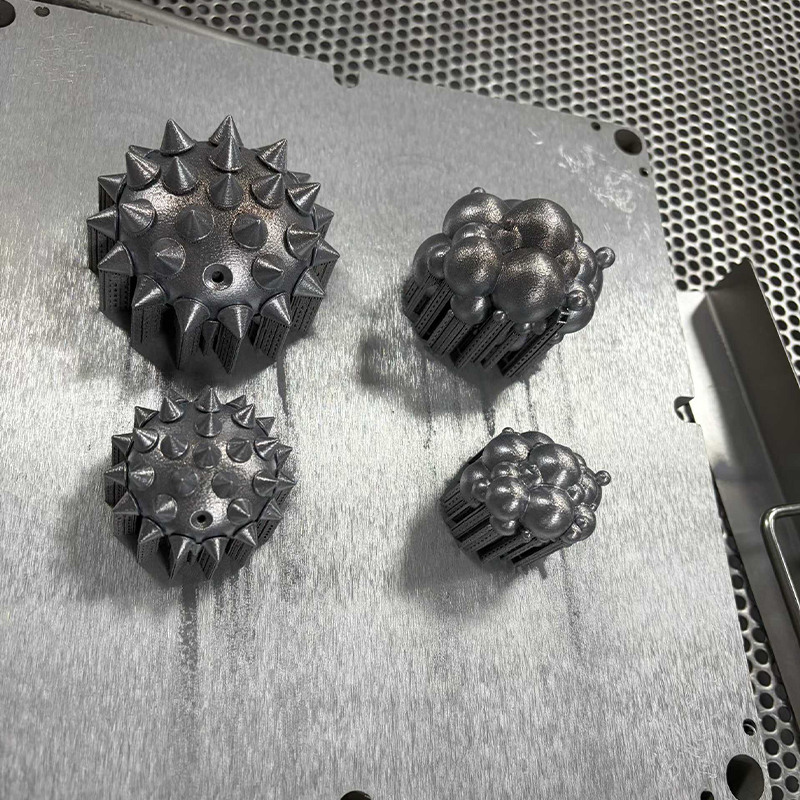 টুল ইস্পাত H13 / S136 3D প্রিন্টিং পরিষেবা
যোগাযোগের তথ্য
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
যোগ করুন
-

বিল্ডিং 7, নং 188, ঝা ওয়াং রোডের হংনি সেকশন, ডাংহু সাবডিস্ট্রিক্ট, পিংহু সিটি, জিয়াক্সিং সিটি, ঝেজিয়াং প্রদেশ, চীন
কপিরাইট © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM ইন্টিগ্রেটেড স্মার্ট ম্যানুফ্যাকচারিং প্ল্যাটফর্ম নির্মাতারা
