- 3D প্রিন্টিং পরিষেবা

- সিএনসি মেশিনিং পরিষেবা

- ভ্যাকুয়াম কাস্টিং পরিষেবা

- সারফেস ফিনিশিং পরিষেবা

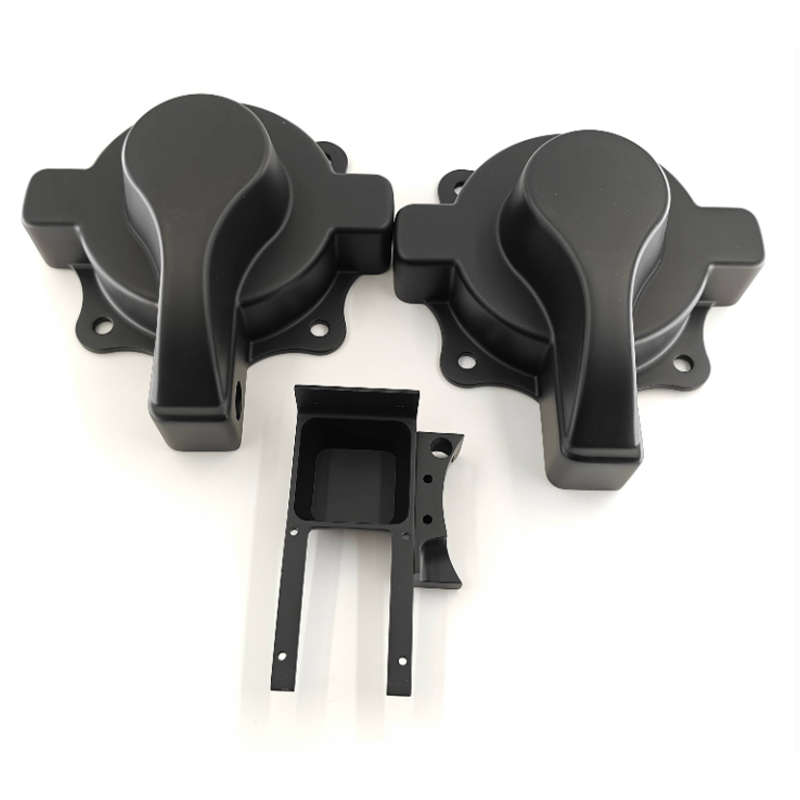
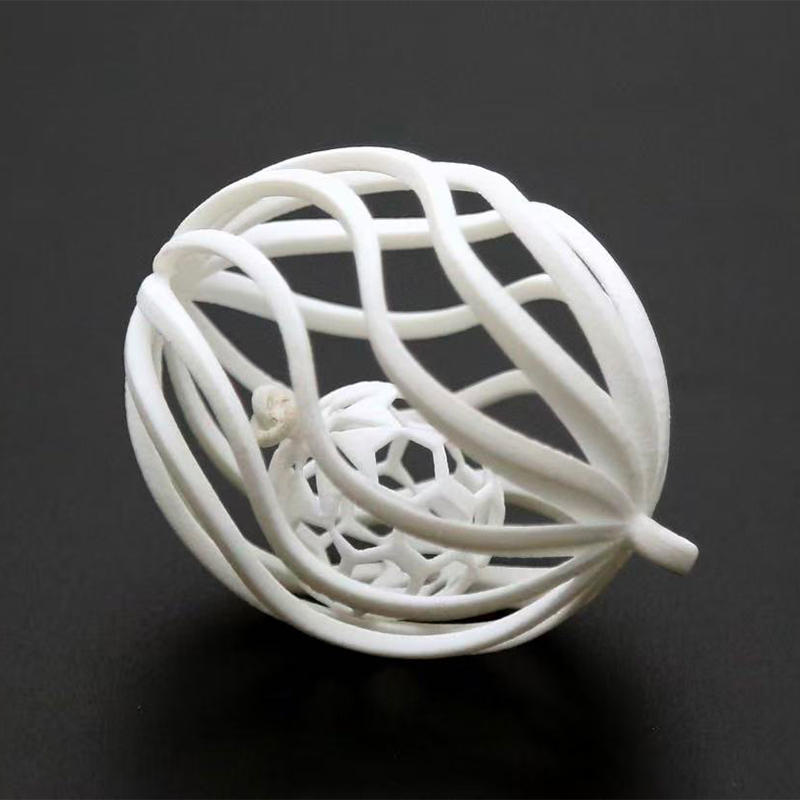
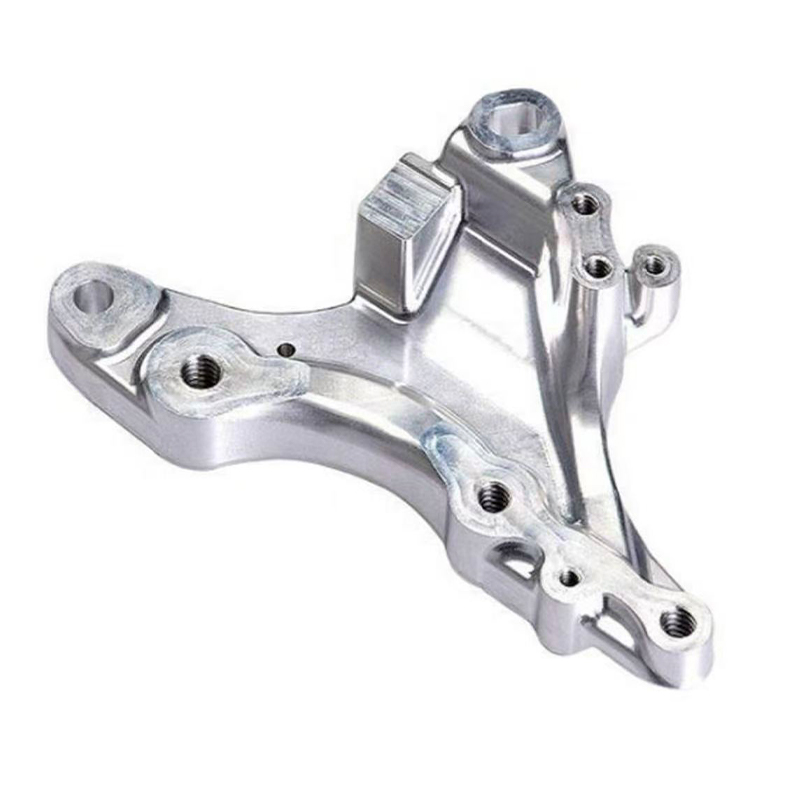
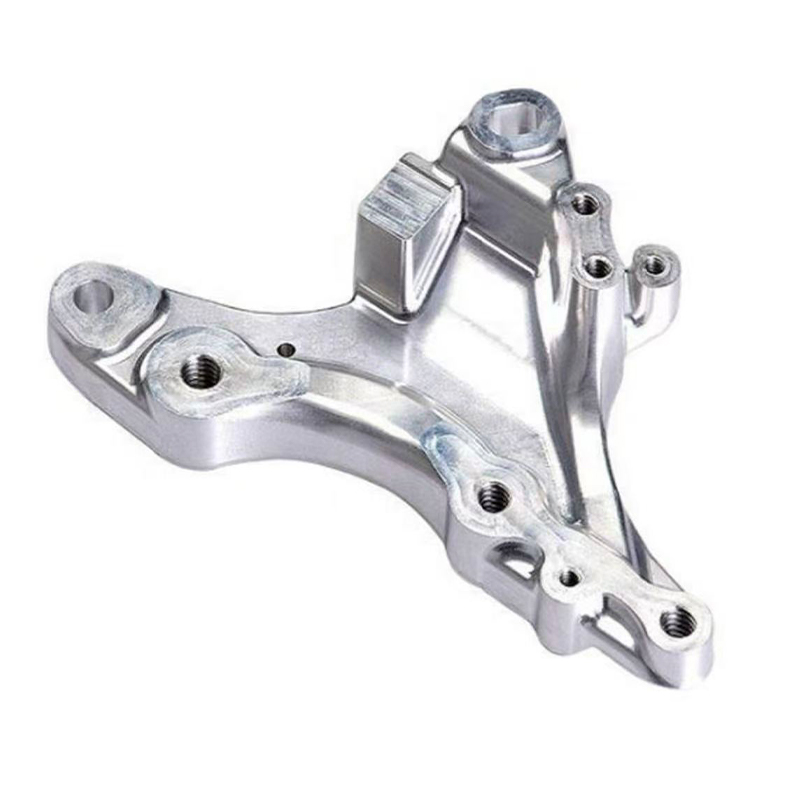
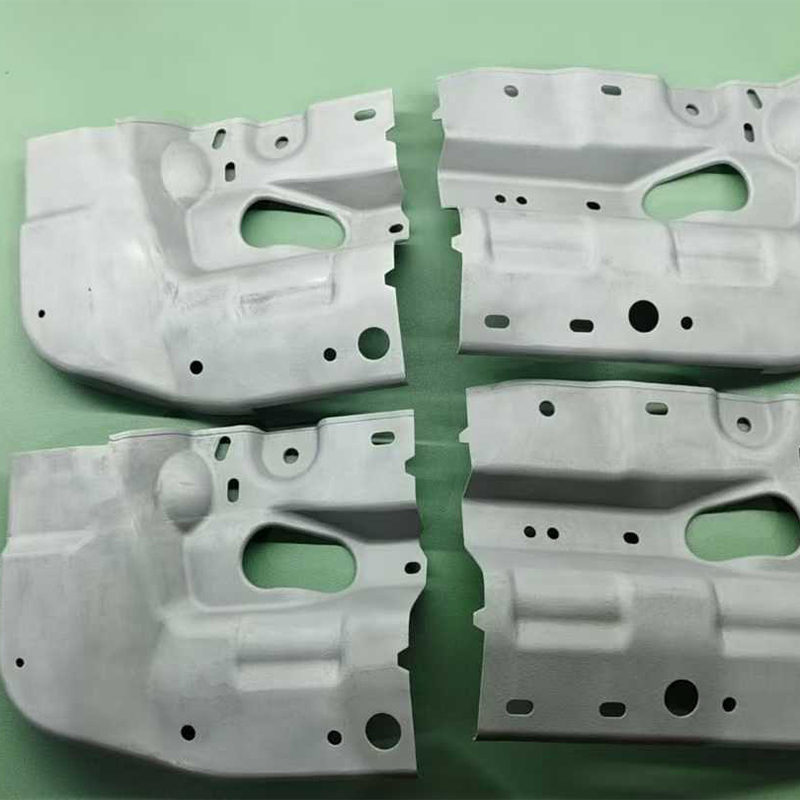
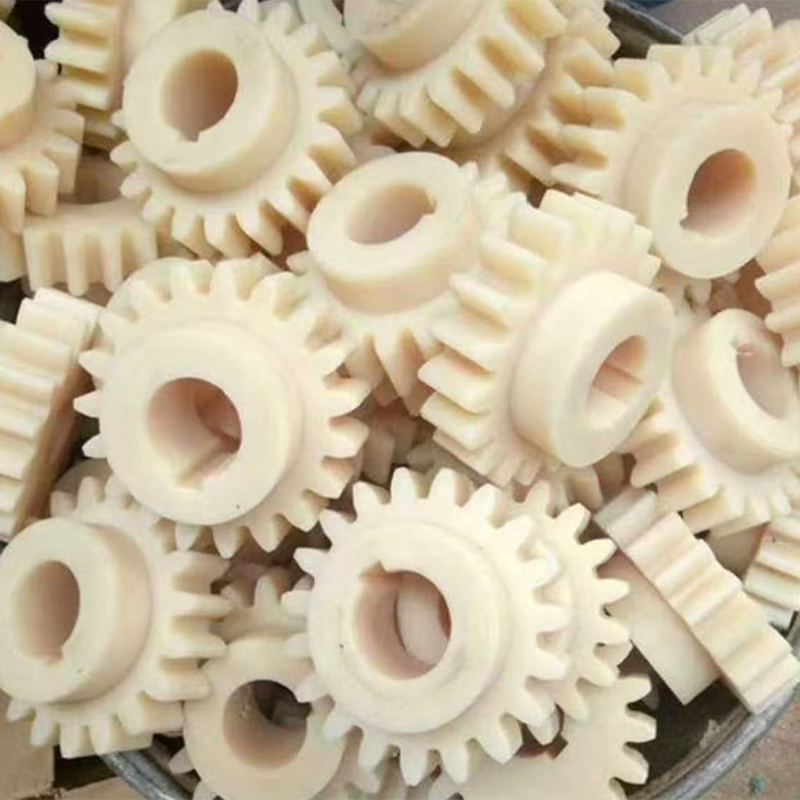
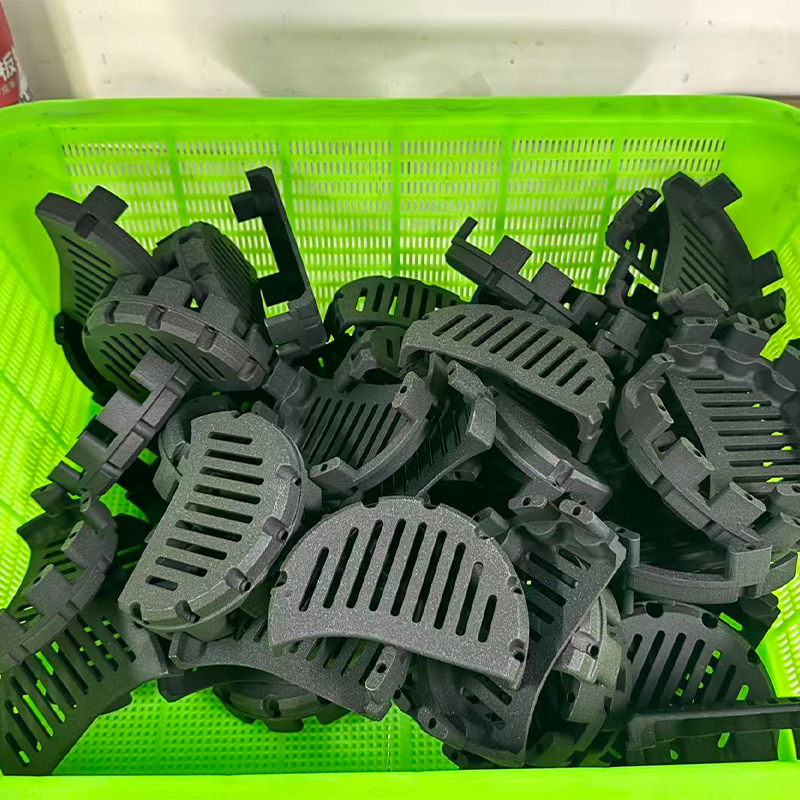
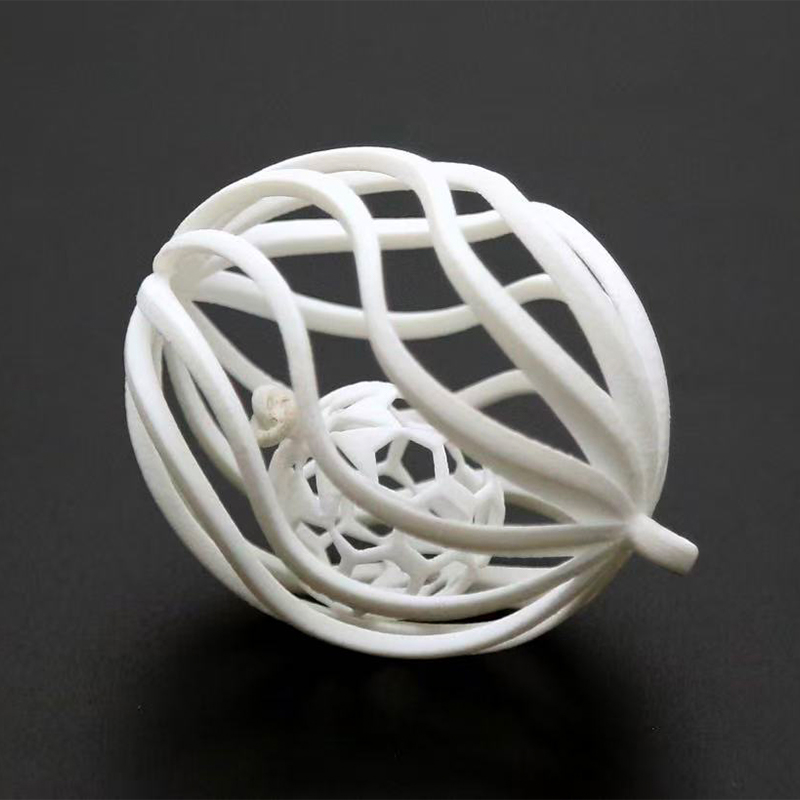
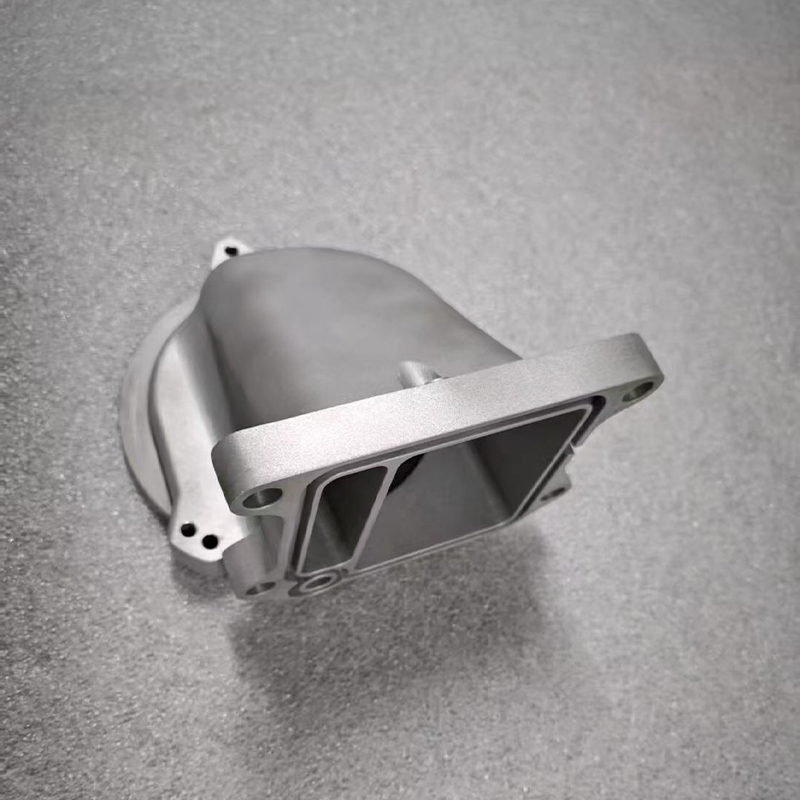
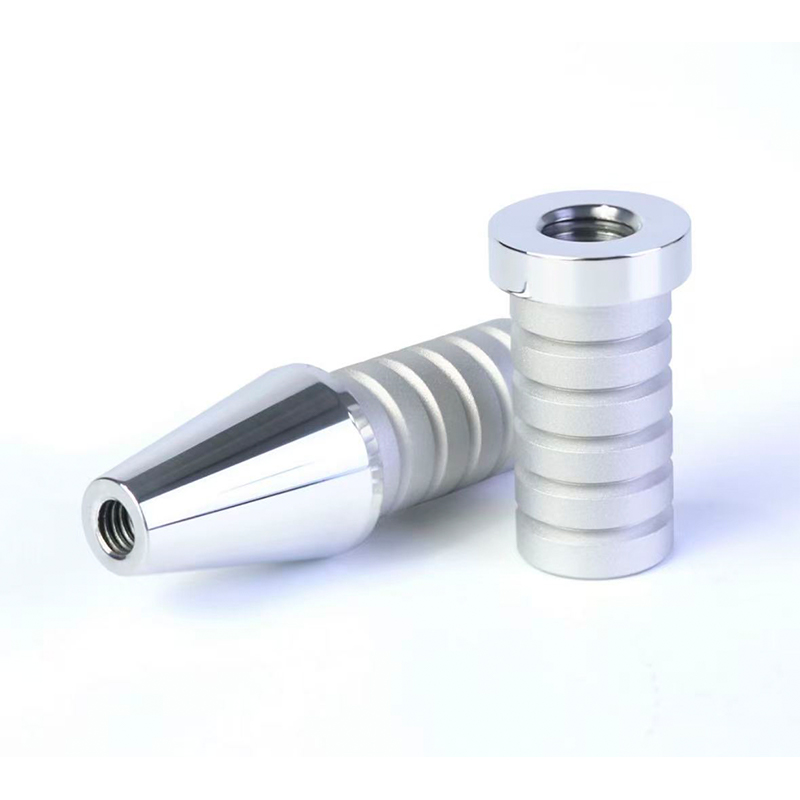
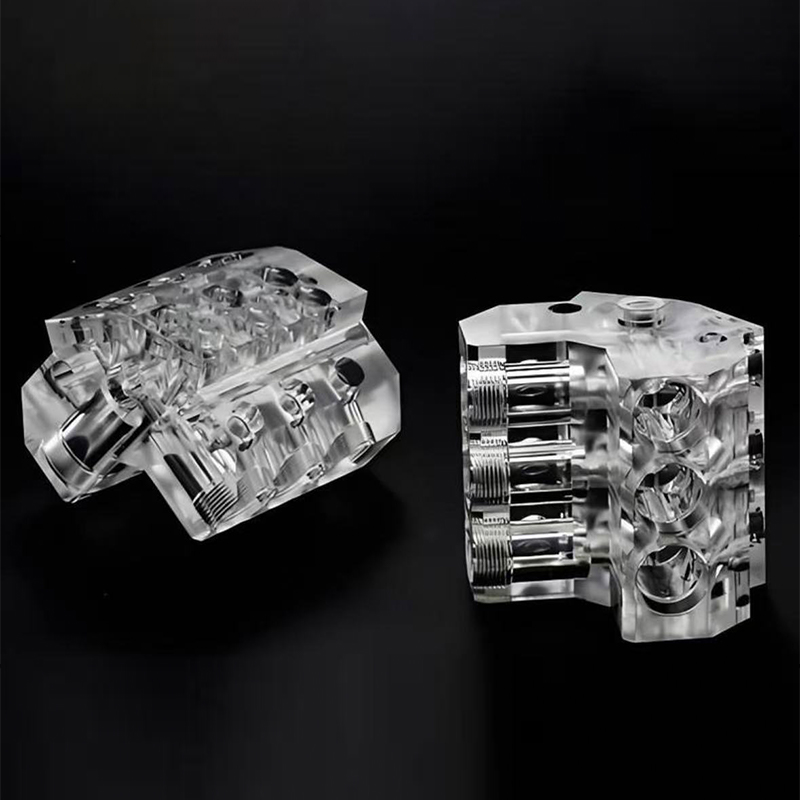
চায়না SLA, DLP, SLS এবং SLM 3D প্রিন্টিং এবং ভ্যাকুয়াম কাস্টিং কারখানা
সরাসরি উত্তর: অংশের প্রয়োজনের সাথে মুদ্রণ প্রযুক্তির সাথে মিল
আপনি যদি চায়না এসএলএ রেজিন 3D প্রিন্টিং সার্ভিস ফ্যাক্টরি বা চীনের একটি এসএলএস নাইলন 3D প্রিন্টিং ফ্যাক্টরির সাথে অর্ডার দেওয়ার আগে এসএলএ, ডিএলপি, SLS এবং এসএলএম-এর তুলনা করেন, তাহলে সিদ্ধান্তটি এই ক্রমে জিজ্ঞাসা করা তিনটি প্রশ্নে কমে যায়: যন্ত্রটিকে কোন সারফেস ফিনিস দিয়ে মেশিনটি ছেড়ে যেতে হবে, কোন যান্ত্রিক লোডটি আসলে এই মাসে বহন করতে হবে এবং এই বছরে কতগুলি পিস লাগবে৷ এসএলএ এবং ডিএলপি রজন প্রক্রিয়াগুলি পৃষ্ঠের মসৃণতা এবং মাত্রিক বিশ্বস্ততার উপর জয়লাভ করে, SLS নাইলন সমর্থন কাঠামো ছাড়া কার্যকরী স্থায়িত্বের উপর জয়লাভ করে, এবং SLM ধাতব অংশগুলিতে জয়লাভ করে যা প্রকৃত যান্ত্রিক এবং তাপীয় লোড থেকে বেঁচে থাকতে হবে। . ভ্যাকুয়াম কাস্টিং একটি মাস্টার প্যাটার্ন যাচাই করা হয়ে গেলে বিশ থেকে আড়াইশো টুকরার ব্যাচের সেতু হিসাবে তিনটির পাশাপাশি বসে, এবং সারফেস ফিনিশিং এমন একটি ধাপ যা এই আউটপুটগুলির যে কোনো একটিকে এমন একটি অংশে পরিণত করে যা একটি সমাপ্ত পণ্যের মতো দেখায় এবং সম্পাদন করে।
প্রথমবারের স্পেসিফিকেশনের জন্য একটি দরকারী শর্টকাট: SLA বা DLP বেছে নিন যখন অংশটি চোখ দিয়ে বিচার করা হবে বা টাইট ক্লিয়ারেন্স দিয়ে ফিট করা হবে, SLS নাইলন বেছে নিন যখন অংশটি পরিচালনা করা হবে, আটকানো হবে বা বারবার একত্রিত করা হবে, যখন অংশটি তাপ, চাপ বা স্ট্রাকচারাল লোড দেখে যে প্লাস্টিক টিকে থাকতে পারে না তখন SLM ধাতু বেছে নিন এবং কয়েক ডজন একক শূন্যতা বাছাই করুন যাতে একক শূন্যতা তৈরি হয়। কপি একটি চায়না কাস্টম SLA রেজিন 3D প্রিন্টিং ম্যানুফ্যাকচারার যেটি DLP, SLS, SLM, ভ্যাকুয়াম কাস্টিং এবং এক ছাদের নিচে সারফেস ফিনিশিং চালায় সেই সিদ্ধান্তের প্রতিটি পর্যায়ের জন্য আলাদা আলাদা বিক্রেতাদের ঠেলাঠেলি করার প্রয়োজনীয়তা দূর করে৷
এই নিবন্ধের বাকি অংশ প্রতিটি প্রযুক্তির মাধ্যমে প্রযুক্তিগত বিশদভাবে কাজ করে, সেগুলিকে সেই মানদণ্ডের সাথে তুলনা করে যা প্রকৃতপক্ষে সোর্সিং সিদ্ধান্তগুলিকে চালিত করে, এবং ব্যাখ্যা করে যে কীভাবে ভ্যাকুয়াম কাস্টিং এবং সারফেস ফিনিশিং একটি একক মুদ্রিত প্রোটোটাইপ থেকে প্রোডাকশন-গ্রেড অংশগুলির একটি ব্যাচের পথ সম্পূর্ণ করে৷
SLA রেজিন 3D প্রিন্টিং: মসৃণ, সঠিক প্রোটোটাইপগুলির জন্য স্ট্যান্ডার্ড
স্টেরিওলিথোগ্রাফি বিল্ড এলাকা জুড়ে একটি লেজার ব্যবহার করে স্তরে স্তরে তরল রজন স্তর নিরাময় করে, যা যেকোনো 3D প্রিন্টিং প্রক্রিয়ায় উপলব্ধ কিছু মসৃণতম সারফেস তৈরি করে। একটি sla 3d প্রিন্টিং পরিষেবা সাধারণত উপস্থিতি মডেল, স্বচ্ছ হাউজিং, স্ন্যাপ-ফিট এনক্লোজার এবং ভ্যাকুয়াম ঢালাইয়ের উদ্দেশ্যে মাস্টার প্যাটার্নগুলির জন্য প্রথম স্টপ, কারণ যন্ত্রটি ছেড়ে যাওয়া পৃষ্ঠ ইতিমধ্যেই সমাপ্তির কাছাকাছি পৌঁছে যায় যা অন্যান্য প্রক্রিয়াগুলি কেবলমাত্র সেকেন্ডারি স্যান্ডিংয়ের পরে পৌঁছায়।
যেখানে SLA রজন প্রিন্টিং তার স্থান অর্জন করে
একটি চায়না এসএলএ রেজিন 3ডি প্রিন্টিং পরিষেবা সরবরাহকারী সাধারণত স্ট্যান্ডার্ড, শক্ত, স্বচ্ছ এবং তাপ-প্রতিরোধী রজন পরিবারগুলিকে স্টক করে, প্রতিটি আলাদা স্রোতের উদ্দেশ্যে তৈরি করা হয়। স্ট্যান্ডার্ড রেজিনগুলি সূক্ষ্ম বিবরণকে অগ্রাধিকার দেয় এবং ডিজাইন পর্যালোচনার জন্য ডিফল্ট। শক্ত এবং টেকসই রেজিন ইঞ্জিনিয়ারিং থার্মোপ্লাস্টিক এবং স্যুট স্ন্যাপ ফিট এবং হালকা কার্যকরী পরীক্ষার সাথে ব্যবধানকে সংকুচিত করে। স্বচ্ছ রেজিন অংশটিকে বিভাগ না করেই অভ্যন্তরীণ বৈশিষ্ট্যগুলি পরিদর্শন করার অনুমতি দেয়, যা তরল এবং আলোক নকশার জন্য মূল্যবান। তাপ-প্রতিরোধী গ্রেডগুলি উষ্ণ পরিস্থিতিতে তাদের আকৃতি ধরে রাখে এবং স্বাভাবিক পছন্দ যখন একটি রজন অংশকে একটি স্বল্প-চালিত ছাঁচ মাস্টার হিসাবে দ্বিগুণ করতে হবে, যেহেতু মাস্টারকে নরম না করে বারবার সিলিকন ঢালাই চক্রে বেঁচে থাকতে হবে।
0.025 মিমি এবং 0.1 মিমি এর মধ্যে স্তরের উচ্চতা নিয়মিত, এবং একটি ভালভাবে সমাপ্ত এসএলএ অংশকে বালি দিয়ে তৈরি করা যেতে পারে এবং একটি ইনজেকশন-ঢাকা নমুনা থেকে আলাদা করা যায় না এমন একটি পৃষ্ঠে প্রাইম করা যেতে পারে একবার এটি পৃষ্ঠ সমাপ্তি মাধ্যমে পাস. এই কারণেই sla রেজিন প্রিন্টিংকে প্রায়শই ভ্যাকুয়াম ঢালাইয়ের সাথে যুক্ত করা হয়: মুদ্রিত অংশটি শেষ পণ্য নয়, এটি মাস্টার যা পরবর্তী প্রতিটি অনুলিপিকে সংজ্ঞায়িত করে।
DLP রেজিন 3D প্রিন্টিং: প্রোটোটাইপ রানের জন্য গতি এবং পুনরাবৃত্তিযোগ্যতা
ডিজিটাল লাইট প্রসেসিং প্রজেক্টেড আলোর একক ফ্ল্যাশে রেজিনের একটি সম্পূর্ণ ক্রস-সেকশন নিরাময় করে, এটিকে পয়েন্ট বাই পয়েন্ট ট্রেস করার পরিবর্তে, যা একটি চায়না DLP রেজিন 3D প্রিন্টিং পরিষেবা প্রস্তুতকারককে একটি ছোট পদচিহ্ন এবং উল্লেখযোগ্য উচ্চতা সহ অংশগুলিতে একটি অর্থপূর্ণ গতির সুবিধা দেয়। যেহেতু প্রতিটি স্তর একটি এক্সপোজারে নিরাময় করে তাতে যতই বিশদ থাকুক না কেন, DLP ছোট, জ্যামিতিকভাবে জটিল উপাদানগুলির জন্য বিশেষভাবে কার্যকর যা পরিমিত পরিমাণে উত্পাদিত হয়, এই কারণেই এটি একটি 3d প্রিন্টিং প্রোটোটাইপ পরিষেবার সাথে ঘনিষ্ঠভাবে জড়িত যা দ্রুত ডিজাইনের পুনরাবৃত্তি ঘোরাতে হবে।
DLP SLA-এর রজন রসায়ন শেয়ার করে এবং তাই এর পৃষ্ঠের গুণমানের অনেকটাই, কিন্তু দুটি প্রযুক্তি বিভিন্ন বিল্ড আকৃতির জন্য অপ্টিমাইজ করা হয়েছে: SLA একটি বড় ফ্ল্যাট বিল্ড এলাকা জুড়ে আরও সুন্দরভাবে স্কেল করে, যখন DLP ছোট অংশগুলির জন্য উল্লম্ব দিকে আরও দক্ষতার সাথে স্কেল করে। একটি সক্ষম 3d প্রোটোটাইপিং পরিষেবা প্রদানকারী প্রতিটি অনুরোধের জন্য একটি প্রযুক্তিতে ডিফল্ট না করে দুটি মেশিনের জ্যামিতির সাথে মানানসই যেটি একটি কাজ বরাদ্দ করবে৷
সাধারণ DLP অ্যাপ্লিকেশন
- ছোট কানেক্টর হাউজিং এবং ক্লিপগুলির জন্য সূক্ষ্ম থ্রেড বা স্ন্যাপ-ফিট বিশদ প্রয়োজন।
- ডেন্টাল, শ্রবণ-সহায়ক এবং গয়না-সংলগ্ন উপাদানগুলির জন্য মাইক্রোন-স্তরের পৃষ্ঠের গঠন প্রয়োজন।
- পুনরাবৃত্তিমূলক নকশা চক্র যেখানে একটি কার্যদিবসের মধ্যে বেশ কয়েকটি সংশোধন মুদ্রিত এবং তুলনা করা আবশ্যক।
- ছোট কাস্ট উপাদানগুলির জন্য মাস্টার প্যাটার্ন যা ব্যাচগুলিতে ভ্যাকুয়াম কাস্টিং দ্বারা প্রতিলিপি করা হবে।
একটি চায়না DLP রেজিন 3D প্রিন্টিং প্রোটোটাইপ সরবরাহকারী যেটি মেশিন এবং ফিনিশিং যন্ত্রাংশগুলি হ্যান্ডঅফ ছাড়াই একটি DLP মাস্টারকে সরাসরি ভ্যাকুয়াম কাস্টিং-এ নিয়ে যেতে পারে, যেখানে একটি 3d প্রিন্টার প্রোটোটাইপ পরিষেবা একটি স্বতন্ত্র পদক্ষেপ হওয়া বন্ধ করে এবং একটি অবিচ্ছিন্ন উত্পাদন পথের অংশ হয়ে ওঠে।
মেট্রিক্সে SLA এবং DLP তুলনা করা যা গুরুত্বপূর্ণ
ক্রেতারা প্রায়শই জিজ্ঞাসা করেন যে SLA বা DLP উভয়ই একই রজন-নিরাময়কারী পরিবারের অন্তর্ভুক্ত এবং প্রধানত কীভাবে আলো প্রয়োগ করা হয় তার মধ্যে পার্থক্য না বুঝেই ভাল পছন্দ কিনা। নীচের বার চার্টটি একটি ভাল-চালিত উত্পাদন পরিবেশে সাধারণ কর্মক্ষমতার উপর ভিত্তি করে এক থেকে দশের স্কেলে পাঁচটি ব্যবহারিক মানদণ্ড জুড়ে উভয় প্রযুক্তিকে স্কোর করে।
এই তুলনা থেকে পাঁচটি পয়েন্ট দাঁড়ায়। বৃহৎ ফ্ল্যাট-এরিয়া গতি SLA এর পক্ষে কারণ এর লেজার রেজোলিউশন পেনাল্টি DLP ব্যতীত একটি পাসে একটি সম্পূর্ণ প্রশস্ত প্ল্যাটফর্ম ট্রেস করতে পারে যখন এর নির্দিষ্ট প্রজেক্টরকে একটি বড় ক্ষেত্র জুড়ে স্কেল করতে হবে। ছোট-অংশের উল্লম্ব গতি বিপরীত কারণের জন্য DLP-কে সমর্থন করে: একটি ছোট পদচিহ্নের অর্থ হল অংশটি যতই লম্বা হোক না কেন প্রতিটি স্তর প্রায় সঙ্গে সঙ্গে ফ্ল্যাশ করে। সূক্ষ্ম পৃষ্ঠের বিশদটি মূলত আবদ্ধ, যেহেতু উভয়ই একই রজন রসায়ন দ্বারা সীমাবদ্ধ এবং সাধারণ সেটিংসে তুলনীয় স্পট বা পিক্সেল আকার। বৃহৎ বিল্ড ভলিউম স্পষ্টতই SLA-কে সমর্থন করে, যার লেজার-ভিত্তিক অ্যাপ্রোচ বড় প্ল্যাটফর্মে প্রজেক্টর-ভিত্তিক সিস্টেমের চেয়ে অনেক বেশি অর্থনৈতিকভাবে স্কেল করে। ব্যাচের পুনরাবৃত্তিযোগ্যতা কিছুটা DLP-এর পক্ষপাতী কারণ অভিন্ন অংশগুলি একটি নির্দিষ্ট প্রজেকশন ফিল্ড জুড়ে বাসা বাঁধে যেখানে লেজার বিস্তৃত এলাকা ঝাড়ু দেওয়ার চেয়ে কম অবস্থানগত তারতম্য সহ। কোন প্রযুক্তিই স্পষ্টত উচ্চতর নয়; সঠিক পছন্দ অংশের আকার এবং ব্যাচ আকৃতির উপর সম্পূর্ণরূপে নির্ভর করে , এই কারণেই একটি গুরুতর 3d প্রিন্টিং পরিষেবা প্রোটোটাইপিং দোকান একটি প্ল্যাটফর্মের মাধ্যমে প্রতিটি কাজকে বাধ্য করার পরিবর্তে উভয় ধরনের মেশিন উপলব্ধ রাখে।
SLS নাইলন 3D প্রিন্টিং: সাপোর্ট স্ট্রাকচার ছাড়া কার্যকরী অংশ
সিলেক্টিভ লেজার সিন্টারিং একটি উত্তপ্ত পাউডার বেডের ভিতরে লেজারের সাথে পাউডার নাইলনকে ফিউজ করে এবং প্রতিটি অংশের চারপাশে আনফিউজড পাউডার নির্মাণের সময় নিজস্ব সমর্থন হিসাবে কাজ করে। নাইলন 3d প্রিন্টিং পরিষেবা কী উত্পাদন করতে পারে সে সম্পর্কে এই একক সত্যটি সবকিছুকে পরিবর্তন করে: অভ্যন্তরীণ চ্যানেল, ইন্টারলকিং অ্যাসেম্বলি, পাতলা পাঁজর এবং জীবন্ত কব্জাগুলি পরবর্তীতে অপসারণ করার জন্য একক সমর্থন কাঠামো ছাড়াই একসাথে নেস্ট করা এবং মুদ্রণ করা যেতে পারে।
বস্তুগত আচরণ যা বাস্তব অংশের জন্য গুরুত্বপূর্ণ
PA12 এসএলএস নাইলন প্রিন্টিংয়ের জন্য ওয়ার্কহরস গ্রেড হিসাবে রয়ে গেছে, সাধারণ কার্যকরী ব্যবহারের জন্য কঠোরতা, প্রভাব প্রতিরোধ এবং রাসায়নিক প্রতিরোধের একটি ভাল ভারসাম্য সরবরাহ করে। PA11 বিরতির আগে বৃহত্তর প্রসারণ অফার করে, যা স্ন্যাপ-ফিট বৈশিষ্ট্য এবং পরিষেবাতে বারবার নমনীয় অংশগুলির জন্য উপযুক্ত। গ্লাস-ভরা এবং কার্বন-ভর্তি নাইলন গ্রেডগুলি দৃঢ়তা এবং মাত্রিক স্থিতিশীলতাকে যথেষ্ট পরিমাণে বাড়ায়, যা জিগস, ফিক্সচার এবং বন্ধনীগুলির জন্য গুরুত্বপূর্ণ যেগুলিকে অবশ্যই ক্ল্যাম্পিং ফোর্সের অধীনে একটি সুনির্দিষ্ট ডেটাম রাখতে হবে। কারণ বেশিরভাগ প্লেনে আইসোট্রপিক-পর্যাপ্ত যান্ত্রিক বৈশিষ্ট্য সহ 3 ডি নাইলন অংশগুলি মেশিন থেকে বেরিয়ে আসে , এগুলিকে ডিসপ্লে মডেলের পরিবর্তে প্রকৃত কার্যকরী প্রোটোটাইপ হিসাবে বিবেচনা করা যেতে পারে, তবে বিল্ডের সময় অংশের অভিযোজনটি আসলে যে লোডগুলি দেখতে পাবে তার জন্য বিবেচনা করা হয়েছে।
নির্মিত পৃষ্ঠের পার্শ্ববর্তী পাউডার থেকে সামান্য দানাদার ম্যাট টেক্সচার রয়েছে। একটি পেইন্টেড বা কসমেটিক ফিনিশের দিকে অগ্রসর হওয়া অংশগুলির জন্য, এই টেক্সচারটি কোনও আবরণ প্রয়োগ করার আগে পুঁতি ব্লাস্টিং, বাষ্প স্মুথিং বা হ্যান্ড স্যান্ডিংয়ের মাধ্যমে পৃষ্ঠের সমাপ্তির সময় সরানো হয়।
SLM মেটাল 3D মুদ্রণ: জ্যামিতি যে মেশিনিং পৌঁছাতে পারে না
সিলেক্টিভ লেজার মেল্টিং সম্পূর্ণরূপে একটি ডিজিটাল ফাইল থেকে ঘন, কার্যকরী ধাতব অংশ তৈরি করতে স্তর দ্বারা ধাতব পাউডার স্তরকে গলিয়ে দেয়। একটি ইন্ডাস্ট্রিয়াল মেটাল 3d প্রিন্টিং অপারেশন জ্যামিতির উপর রক্ষণাবেক্ষণ করে যা একটি কাটিং টুল শারীরিকভাবে পৌঁছাতে পারে না: কনফর্মাল কুলিং চ্যানেল যা ছাঁচের গহ্বরের কনট্যুর অনুসরণ করে, অভ্যন্তরীণ জালির কাঠামো যা দৃঢ়তা ধরে রাখার সময় ওজন কমায়, এবং টপোলজি-অপ্টিমাইজড লোড পাথ যা শুধুমাত্র স্ট্রেস বিশ্লেষণ বলে যে উপাদানগুলিকে রুট করে।
উপকরণ এবং পোস্ট-প্রসেসিং শৃঙ্খলা
একটি চায়না SLM মেটাল 3D প্রিন্টিং সার্ভিস ফ্যাক্টরি সাধারণত লাইটওয়েট স্ট্রাকচারাল পার্টসের জন্য অ্যালুমিনিয়াম অ্যালয়, ক্ষয়-প্রতিরোধী উপাদানগুলির জন্য স্টেইনলেস স্টিল গ্রেড, কনফর্মাল কুলিং এর জন্য ছাঁচ সন্নিবেশের জন্য টুল স্টিল এবং উচ্চ-শক্তি, কম-ওজন অ্যাপ্লিকেশনের জন্য টাইটানিয়াম প্রক্রিয়া করে। কাস্টম মেটাল 3d প্রিন্টিংকে কেবলমাত্র আলংকারিক ক্ষমতা থেকে সঠিকভাবে সম্পন্ন করা যে ক্রমটি আলাদা করে তা হল বিল্ডটি অনুসরণ করে: অংশটি এখনও বিল্ড প্লেটের সাথে সংযুক্ত থাকা অবস্থায় স্ট্রেস রিলিফ, প্লেট থেকে সাবধানে তার-EDM বা ব্যান্ডস অপসারণ, সমর্থন অপসারণ এবং প্রতিটি সিলিং ফেস, বিয়ারিং বোর এবং থ্রেডেড বৈশিষ্ট্যের ফিনিস মেশিনিং। একটি SLM অংশ যা এর কার্যকরী পৃষ্ঠগুলিতে মেশিন করা শেষ হয়নি তা কখনই নির্ভুল উপাদান হিসাবে ইনস্টল করা উচিত নয় , নির্বিশেষে কাঁচা মুদ্রণ প্রদর্শিত কতটা সঠিক।
বৃহত্তর উপাদানগুলির জন্য, বৃহৎ ধাতব 3d প্রিন্টিং সাধারণত সাবধানে অংশের অভিযোজন এবং যেখানে প্রয়োজন সেখানে বিভাজন এবং যোগদানের মাধ্যমে যোগাযোগ করা হয়, যেহেতু ধাতব পাউডার-বেড বিল্ড চেম্বারগুলি পলিমার সিস্টেমের তুলনায় স্বাভাবিকভাবেই ছোট। মেটাল 3d প্রিন্টিং কোম্পানি যারা CNC ডিপার্টমেন্টও পরিচালনা করে তারা একটি আংশিক সমাপ্ত, ব্যয়বহুল ধাতব অংশের জন্য দ্বিতীয় মালবাহী পা এড়িয়ে গিয়ে একই সুবিধাতে চূড়ান্ত সহনশীলতার জন্য একটি সেগমেন্টেড মেটাল অ্যাসেম্বলি ফিনিশ করতে পারে।
চারটি প্রিন্টিং প্রযুক্তি পাশাপাশি
নিচের সারণীতে SLA, DLP, SLS এবং SLM-এর ব্যবহারিক খামের সংক্ষিপ্তসার দেওয়া হয়েছে যেগুলি সাধারণত সরবরাহ করা হয়, বিস্তারিত প্রক্রিয়া পরিকল্পনা শুরু হওয়ার আগে প্রথম-পাস প্রযুক্তি নির্বাচনকে সমর্থন করার জন্য।
| প্রযুক্তি | সাধারণ স্তরের উচ্চতা | হিসাবে নির্মিত পৃষ্ঠ | উপাদান পরিবার | সবচেয়ে উপযুক্ত ব্যবহার |
|---|---|---|---|---|
| এসএলএ | 0.025-0.1 মিমি | রা 3-6 µm | স্ট্যান্ডার্ড, শক্ত, স্বচ্ছ, তাপ-প্রতিরোধী রজন | চেহারা মডেল, ছাঁচ মাস্টার |
| DLP | 0.025-0.1 মিমি | রা 3-6 µm | স্ট্যান্ডার্ড এবং প্রকৌশল রজন | ছোট বিস্তারিত অংশ, দ্রুত পুনরাবৃত্তি |
| SLS | 0.06–0.12 মিমি | Ra 10-15 µm | PA12, PA11, ভরা নাইলন | কার্যকরী অংশ, জটিল সমাবেশ |
| SLM | 0.02-0.06 মিমি | রা 8-20 µm | অ্যালুমিনিয়াম, স্টেইনলেস, টুল স্টিল, টাইটানিয়াম | লোড-ভারবহন এবং তাপ-শুল্ক অংশ |
সারণী জুড়ে প্যাটার্নটি সামঞ্জস্যপূর্ণ: রেজোলিউশন এবং পৃষ্ঠের গুণমান এক দিকে সরে যায় যখন উপাদান রজন থেকে ধাতুর দিকে চলে যায়, যখন কার্যকরী ক্ষমতা অন্য দিকে চলে যায়। SLA এবং DLP ফিনিশের জন্য সূক্ষ্ম প্রান্তে বসে কিন্তু যান্ত্রিক শুল্কের জন্য নরম প্রান্তে, SLS প্রকৃত কার্যকরী স্থায়িত্ব সহ মাঝখানে বসে এবং SLM অনেক প্রান্তে বসে যেখানে একটি প্লাস্টিক প্রক্রিয়া কেবল অনুসরণ করতে পারে না। এই টেবিলের কোনো একক প্রযুক্তিই প্রতিটি কলামে অন্যদের তুলনায় পারফর্ম করে না , ঠিক এই কারণেই একটি চায়না ইন্ডাস্ট্রিয়াল 3D প্রিন্টিং পরিষেবা সরবরাহকারী যেটি চারটিই পরিচালনা করে এমন একটি ক্লায়েন্টের জন্য প্রতিটি বিকল্প উন্মুক্ত রাখে যার অংশটি একটি নকশা পর্যালোচনা মডেল থেকে একটি লোড বহনকারী উত্পাদন উপাদানে পরিণত হয়৷
ভ্যাকুয়াম কাস্টিং: একটি প্রোডাকশন-রেডি ব্যাচে একটি মাস্টারকে গুণ করা
ভ্যাকুয়াম কাস্টিং, যা সিলিকন মোল্ড রেপ্লিকেশন নামেও পরিচিত, একটি একক বৈধ প্রোটোটাইপ এবং একটি সম্পূর্ণ উত্পাদন সরঞ্জামের মধ্যে স্থান দখল করে। একটি চায়না ভ্যাকুয়াম কাস্টিং সার্ভিসেস ফ্যাক্টরি একটি মাস্টার প্যাটার্ন নেয়, যা প্রায়শই এসএলএ বা ডিএলপি প্রিন্টিং বা নির্ভুল মেশিনিং দ্বারা উত্পাদিত হয় এবং এটিকে তরল সিলিকনে আবৃত করে যা প্রতিটি পৃষ্ঠের বিস্তারিত চারপাশে নিরাময় করে। নিরাময় করা ছাঁচটি একটি পরিকল্পিত বিভাজন লাইন বরাবর কাটা হয়, এবং ABS, পলিপ্রোপিলিন, রাবার বা স্বচ্ছ এক্রাইলিক অনুকরণ করার জন্য প্রকৌশলীকৃত পলিউরেথেন রেজিনগুলি ভ্যাকুয়ামের নীচে ঢালা হয় ফলে গহ্বরে, আটকে থাকা বায়ু নির্মূল করে যা অন্যথায় সমাপ্ত ঢালাইয়ে শূন্যতা ছেড়ে দেয়।
নিচের লাইন চার্টটি একটি একক ছাঁচ থেকে ক্রমাগত ঢালাই করার ফলে অবশিষ্ট ব্যবহারযোগ্য অনুলিপিগুলির গড় সংখ্যা ট্র্যাক করে, কেন ছাঁচগুলি সাধারণত অনির্দিষ্টকালের জন্য ঠেলে না দিয়ে প্রতিস্থাপিত হয় তা ব্যাখ্যা করে।
এই বক্ররেখা শিল্প জুড়ে ব্যবহৃত আদর্শ পরিকল্পনা নিয়ম ব্যাখ্যা করে। মাত্রিক বিশ্বস্ততা প্রথম দশ থেকে পনেরটি ঢালাইয়ের জন্য মাস্টারের খুব কাছাকাছি থাকে, এই কারণেই একটি ছাঁচ থেকে প্রাথমিক অনুলিপিগুলি মাস্টার প্যাটার্ন থেকে আলাদা করা যায় না। পনেরোতম ঢালাইয়ের পরে পতনটি লক্ষণীয়ভাবে ত্বরান্বিত হয় কারণ সিলিকন স্থিতিস্থাপকতা হারাতে শুরু করে এবং প্রতিটি ডিমোল্ডিং চক্রের সাথে তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি কিছুটা গোল করে। পঁচিশের কাছাকাছি ঢালাইয়ের মাধ্যমে, বিশ্বস্ততা সাধারণত যথেষ্ট কমে গেছে যে একটি গুণ-সচেতন অপারেশন একটি ক্লায়েন্টের কাছে পৌঁছাতে সহনশীলতার বাইরের অংশগুলির ঝুঁকির পরিবর্তে ছাঁচকে অবসর দেয়। এই কারণেই এক ছাঁচকে ক্লান্ত করার পরিবর্তে চার থেকে পাঁচটি সমান্তরাল ছাঁচের চারপাশে একশ-পিস অর্ডারের পরিকল্পনা করা হয়েছে , যেহেতু সমান্তরালভাবে চলমান ছাঁচগুলি এই বক্ররেখার উচ্চ-বিশ্বস্ততা অঞ্চলের মধ্যে প্রতিটি ঢালাই রাখে। ক্রেতাদের জন্য ব্যবহারিক উপায় হল ভ্যাকুয়াম কাস্টিং ব্যাচের উদ্ধৃতিগুলি নির্দিষ্ট করা উচিত যে কতগুলি ছাঁচ ব্যবহার করা হবে, শুধুমাত্র মোট টুকরা গণনা নয়, কারণ সেই বিশদটি সামগ্রিকভাবে ব্যাচের মাত্রিক সামঞ্জস্য নির্ধারণ করে।
সারফেস ফিনিশিং পরিষেবা: একটি কাঁচা অংশকে একটি সমাপ্ত পণ্যে পরিণত করা
উপরে বর্ণিত প্রতিটি প্রক্রিয়া একটি বৈশিষ্ট্যযুক্ত কাঁচা টেক্সচার সহ একটি অংশ ছেড়ে যায় এবং তাদের কোনটিই সাধারণত সেই কাঁচা অবস্থায় শেষ গ্রাহকের কাছে পাঠানো হয় না। চীনে একটি সারফেস ফিনিশিং পরিষেবা প্রস্তুতকারক একটি মুদ্রিত, কাস্ট বা মেশিনযুক্ত ফাঁকাকে একটি অংশে রূপান্তরিত করে যা তার উদ্দিষ্ট চেহারা এবং কার্যকরী পৃষ্ঠের প্রয়োজনীয়তার সাথে মেলে এবং এই পর্যায়টি যেকোন মাত্রিক সহনশীলতার মতো একই নির্ভুলতার সাথে নির্দিষ্ট করা উচিত।
মুদ্রিত, কাস্ট এবং মেশিনযুক্ত অংশগুলির জন্য উপলব্ধ সমাপ্তি বিকল্পগুলি
- লেপের আগে এসএলএ, ডিএলপি এবং এসএলএস অংশ থেকে লেয়ার লাইন অপসারণের জন্য স্যান্ডিং এবং হ্যান্ড পলিশিং।
- নাইলন এবং ধাতব অংশগুলিতে একটি অভিন্ন ম্যাট টেক্সচারের জন্য পুঁতি এবং বালি ব্লাস্টিং।
- নাইলন অংশগুলির জন্য বাষ্প মসৃণ করার জন্য একটি সিল করা, কম-ঘর্ষণ পৃষ্ঠের প্রয়োজন।
- স্প্রে পেইন্টিং গ্লস, সাটিন, ম্যাট বা নরম-টাচ সিস্টেমে সরবরাহকৃত রঙের রেফারেন্সের সাথে মিলে যায়।
- অ্যালুমিনিয়াম SLM অংশগুলির জন্য অ্যানোডাইজিং জারা প্রতিরোধের এবং সামঞ্জস্যপূর্ণ রঙের প্রয়োজন।
- প্লাস্টিক বা ধাতব স্তরগুলিতে প্রতিফলিত আলংকারিক পৃষ্ঠের জন্য ইলেক্ট্রোপ্লেটিং এবং ভ্যাকুয়াম মেটালাইজিং।
- লোগো, কিংবদন্তি এবং ট্রেসেবিলিটি কোডের জন্য প্যাড প্রিন্টিং, সিল্ক স্ক্রিন প্রিন্টিং এবং লেজার মার্কিং।
একটি চায়না সিএনসি যন্ত্রাংশ সারফেস ফিনিশিং সরবরাহকারী যেটি প্রিন্টিং, কাস্টিং এবং মেশিনিং লাইনগুলিও পরিচালনা করে এই পর্যায়ে একটি অংশ বাইরের বিক্রেতার কাছে স্থানান্তর না করেই বহন করতে পারে, যা প্রসাধনী সমাবেশগুলির জন্য সবচেয়ে গুরুত্বপূর্ণ যেখানে বিভিন্ন প্রক্রিয়া দ্বারা উত্পাদিত অংশ জুড়ে রঙ এবং গ্লস অবশ্যই মেলে। থ্রেডের মাস্কিং, ভারবহন বোর এবং লেপের আগে মুখ সিল করা সারফেস ফিনিশিংয়ের ক্ষেত্রে একক সবচেয়ে সাধারণ মানের সমস্যা। , যেহেতু একটি সাধারণ পেইন্ট বা প্লেটিং ফিল্ম 30 থেকে 60 মাইক্রন পুরুত্ব যুক্ত করে যা একটি কার্যকরী ছাড়পত্র বন্ধ করে দেয় যদি বৈশিষ্ট্যটি অরক্ষিত থাকে।
ব্যাচের আকার অনুসারে একটি রুট নির্বাচন করা: একটি সিদ্ধান্ত কাঠামো
ভলিউম প্রায়শই সরাসরি মুদ্রণ এবং ভ্যাকুয়াম ঢালাইয়ের মধ্যে নির্বাচন করার ক্ষেত্রে একক সবচেয়ে নির্ধারক ফ্যাক্টর হয়, একা উপাদান বা জ্যামিতির চেয়ে বেশি। নীচের চার্টটি চারটি মুদ্রণ প্রযুক্তি এবং ভ্যাকুয়াম কাস্টিংয়ের জন্য ব্যাচের আকারের বিপরীতে মুদ্রা চিত্রের পরিবর্তে একটি আপেক্ষিক সূচক হিসাবে প্রকাশ করা অংশ প্রতি গড় খরচ-সমতুল্য প্রচেষ্টার প্লট করে।
এই চার্টের ক্রসওভার প্যাটার্নটি ব্যাচ-আকারের সিদ্ধান্তের জন্য তথ্যের একক সবচেয়ে দরকারী অংশ। একটি ব্যাচে, ভ্যাকুয়াম ঢালাই প্রচেষ্টার স্কেলের শীর্ষে বসে কারণ পুরো ছাঁচ তৈরির পদক্ষেপটি একটি একক অংশের বিরুদ্ধে চার্জ করা হয়, এটি নিশ্চিত করে যে এটি কখনই সত্যিকারের ওয়ান অফের জন্য বেছে নেওয়া উচিত নয়। মোটামুটি দশ টুকরো করে ভ্যাকুয়াম কাস্টিং বক্ররেখা ইতিমধ্যেই তীক্ষ্ণভাবে কমে গেছে এবং ভলিউম বৃদ্ধির সাথে সাথে যেকোনো মুদ্রণ প্রযুক্তির তুলনায় দ্রুত হ্রাস পেতে থাকে, পঞ্চাশ-পিস চিহ্নের আগে SLA এবং DLP রেজিন প্রিন্টিংয়ের নীচে অতিক্রম করে। SLM ধাতু ধারাবাহিকভাবে রজন এবং নাইলন বক্ররেখার উপরে প্রদর্শিত প্রতিটি ব্যাচের আকারে থাকে, যা পরিমাণ নির্বিশেষে প্রতিটি ধাতব মুদ্রণের জন্য প্রয়োজনীয় অতিরিক্ত পোস্ট-প্রসেসিং প্রতিফলিত করে। এসএলএস নাইলন প্রায় সমগ্র পরিসর জুড়ে সমতল এবং সর্বনিম্ন বক্ররেখা রয়ে গেছে, যা এর মূল বাণিজ্যিক সুবিধা: অনুমানযোগ্য প্রতি-অংশ প্রচেষ্টা কোন ভলিউমে টুলিং বিনিয়োগের প্রয়োজন নেই। সরাসরি মুদ্রণ এবং ভ্যাকুয়াম ঢালাইয়ের মধ্যে ক্রসওভার পয়েন্ট সাধারণত পনের থেকে ত্রিশ টুকরার মধ্যে পড়ে , যেটি এমন একটি পরিসর যেখানে বেশিরভাগ ক্রেতাদের সক্রিয়ভাবে উভয় রুটের তুলনা করা উচিত নয় বরং তারা গতবার ব্যবহার করা যেকোনো একটির সাথে ডিফল্ট না করে।
সমস্ত পাঁচটি রুট জুড়ে সম্পূর্ণ-রেঞ্জ ক্ষমতা তুলনা
নীচের রাডার চার্টে SLA/DLP রেজিন, SLS নাইলন, SLM মেটাল, এবং ভ্যাকুয়াম কাস্টিং পাঁচটি মানদণ্ডে স্কোর করে যা এই নিবন্ধে কভার করা প্রতিটি রুট জুড়ে একক দৃষ্টিতে তুলনা সমর্থন করার জন্য এক থেকে পাঁচ স্কেলে ধারাবাহিকভাবে সোর্সিং কথোপকথনে পুনরাবৃত্তি হয়।
এই ওভারলে সমস্ত পাঁচটি মানদণ্ড জুড়ে ট্রেড-অফগুলিকে একবারে দৃশ্যমান করে তোলে। SLA এবং DLP সারফেস ফিনিশ এবং একক-পিস গতির দিকে প্রসারিত একটি আকৃতি গঠন করে, যা একটি উপস্থাপনযোগ্য প্রোটোটাইপের দ্রুততম রুট হিসাবে তাদের ভূমিকা নিশ্চিত করে কিন্তু যান্ত্রিক দায়িত্বের ক্ষেত্রে সবচেয়ে দুর্বল। ব্যাচ স্কেলেবিলিটি এবং একক-পিস গতিতে পিছিয়ে যাওয়ার সময় SLM মেটাল যান্ত্রিক শুল্ক এবং উপাদান পরিসরের দিকে দৃঢ়ভাবে টানছে, বাস্তবতা প্রতিফলিত করে যে প্রতিটি ধাতু বিল্ড যথেষ্ট স্থির পোস্ট-প্রসেসিং বহন করে তা নির্বিশেষে অংশটি যতই সহজ হোক না কেন। SLS নাইলন গ্রুপের সবচেয়ে ভারসাম্যপূর্ণ, মাঝারি আকারের বহুভুজ তৈরি করে, যা কার্যকরী অংশগুলির জন্য নির্ভরযোগ্য মধ্যম ভূমি হিসাবে এর ভূমিকার সাথে সামঞ্জস্যপূর্ণ যা রজন এর ভঙ্গুরতা বা ধাতুর ওভারহেড ছাড়াই বারবার উত্পাদন করতে হবে। একক-পিস গতিতে সংকোচন করার সময় ভ্যাকুয়াম কাস্টিং ব্যাচ স্কেলেবিলিটি এবং সারফেস ফিনিশের দিকে সুস্পষ্টভাবে প্রসারিত হয়, এটি একটি প্রথম-বিল্ড প্রক্রিয়ার পরিবর্তে একটি গুণন প্রক্রিয়া হিসাবে এর পরিচয়কে হুবহু মেলে। কোনো একক আকৃতি সম্পূর্ণ চার্ট কভার করে না , যা স্পষ্ট প্রমাণ যে একটি সত্যিকারের দরকারী সরবরাহকারী সম্পর্ক শুধুমাত্র একটিতে দক্ষতার পরিবর্তে চারটি মুদ্রণ প্রযুক্তি এবং কাস্টিং এবং সমাপ্তির অ্যাক্সেসের উপর নির্ভর করে।
ঝেজিয়াং জিয়াহেং ইন্টেলিজেন্ট ইকুইপমেন্ট ম্যানুফ্যাকচারিং কোং লিমিটেড সম্পর্কে
ঝেজিয়াং জিয়াহেং ইন্টেলিজেন্ট ইকুইপমেন্ট ম্যানুফ্যাকচারিং কোং, লিমিটেড শিল্প উদ্ভাবন এবং উৎপাদনে অগ্রগামী। আমাদের বিশেষজ্ঞ ডিজাইন দল ক্লায়েন্টের ধারণাগুলিকে ব্যবহারিক, নান্দনিক পণ্য ডিজাইনে পরিণত করে। আমরা রজন, নাইলন, ধাতু এবং অন্যান্য উপকরণে 3D প্রিন্টিং অফার করি এবং উন্নত মেশিনিং আছে। সিলিকন ছাঁচ প্রতিলিপি কম খরচে, উচ্চ নির্ভুলতা ছোট-ব্যাচ উত্পাদনের জন্য অনুমতি দেয়। পেইন্টিংয়ের মতো সারফেস ট্রিটমেন্ট পণ্যের চেহারা উন্নত করে। আমাদের ওয়ান-স্টপ পরিষেবার মাধ্যমে, ক্লায়েন্টরা একটি প্ল্যাটফর্মে ডিজাইন-টু-প্রোডাক্ট প্রক্রিয়া শেষ করতে পারে, সময় এবং খরচ বাঁচাতে পারে। আমরা শিল্প উন্নয়নের জন্য একটি নির্ভরযোগ্য দীর্ঘমেয়াদী অংশীদার হতে লক্ষ্য করি।
সেই কাঠামোর মধ্যে, SLA এবং DLP রেজিন প্রিন্টিং প্রথম দিকের ডিজাইনের কথোপকথন পরিবেশন করে, SLS নাইলন কার্যকরী প্রোটোটাইপিং এবং কম-ভলিউমের শেষ-ব্যবহারের অংশগুলি বহন করে, SLM মেটাল জ্যামিতি এবং লোড কেস নেয় যা অন্য কোনও প্রক্রিয়ায় পৌঁছাতে পারে না, ভ্যাকুয়াম কাস্টিং একটি বৈধ মাস্টারকে বহুগুণ করে একটি প্রোডাকশন-রেডি ফিনিশিং পার্টস এবং বাজারের শেষ ব্যাচে সরবরাহ করে। প্রতিটি পর্যায় একই অংশ ফাইল, একই মানের রেকর্ড এবং যোগাযোগের একই ইঞ্জিনিয়ারিং পয়েন্ট শেয়ার করে , যা একটি ওয়ান-স্টপ প্ল্যাটফর্মের ব্যবহারিক অর্থ একটি বিপণন বর্ণনার পরিবর্তে।
একটি কাজ নির্দিষ্ট করা যাতে সঠিক প্রযুক্তি বেছে নেওয়া হয়
একটি সুনির্দিষ্ট অনুরোধ প্রযুক্তি নির্বাচন থেকে বেশিরভাগ অনুমানকে সরিয়ে দেয় এবং নীচের ক্রমটি SLA, DLP, SLS, SLM বা ভ্যাকুয়াম কাস্টিংয়ের সুপারিশ করার আগে একজন প্রকৌশলীর প্রকৃতপক্ষে প্রয়োজনীয় তথ্য প্রতিফলিত করে।
- অংশটির উদ্দেশ্য স্পষ্টভাবে বর্ণনা করুন: ভিজ্যুয়াল পর্যালোচনা, ফিট চেক, কার্যকরী পরীক্ষা, বা শেষ-ব্যবহারের উপাদান।
- এখন প্রয়োজনীয় পরিমাণ এবং পরবর্তী ছয় মাসের মধ্যে প্রয়োজনীয় পরিমাণ নির্দিষ্ট করুন।
- জলরোধী, লোড বহনকারী, স্বচ্ছ বা তাপ-উন্মুক্ত হওয়া আবশ্যক এমন কোনো বৈশিষ্ট্য চিহ্নিত করুন।
- উল্লেখ্য যে অংশটি বিদ্যমান রঙ, টেক্সচার বা গ্লস স্ট্যান্ডার্ডের সাথে মেলে কিনা।
- কোনো অভ্যন্তরীণ জ্যামিতি ফ্ল্যাগ করুন, যেমন চ্যানেল বা জালি, যা একটি কাটিয়া টুল অ্যাক্সেস করতে পারে না।
- তাপমাত্রা পরিসীমা এবং রাসায়নিক বা সূর্যালোকের এক্সপোজার সহ অপারেটিং পরিবেশ নিশ্চিত করুন।
একটি চায়না কাস্টম ডিএলপি রেজিন 3ডি প্রিন্টিং ফ্যাক্টরি বা একটি SLM মেটাল সরবরাহকারী যে এই তথ্যটি সামনে পায় তারা যে কোনও মেশিনে বিনামূল্যের জন্য ডিফল্ট না করে আত্মবিশ্বাসের সাথে একটি রুট সুপারিশ করতে পারে। প্রযুক্তির সিদ্ধান্তটি অংশের প্রয়োজনীয়তা অনুসরণ করা উচিত, অন্যভাবে নয় , এবং একজন সরবরাহকারী যিনি উদ্ধৃতি দেওয়ার আগে এই প্রশ্নগুলি জিজ্ঞাসা করেন তিনি ঠিক সেই শৃঙ্খলা প্রদর্শন করছেন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: এসএলএ এবং ডিএলপি প্রিন্টিংয়ের মধ্যে প্রধান ব্যবহারিক পার্থক্য কী?
উভয়ই তরল রজন নিরাময় করে এবং তুলনীয় পৃষ্ঠের গুণমান তৈরি করে, তবে তারা আলাদাভাবে স্কেল করে। SLA একটি লেজার ব্যবহার করে যা প্রতিটি স্তরের বিন্দু বিন্দুতে চিহ্নিত করে, যা বড় ফ্ল্যাট বিল্ড প্ল্যাটফর্ম জুড়ে দক্ষতার সাথে স্কেল করে। DLP একবারে একটি সম্পূর্ণ স্তর প্রজেক্ট করে, যা উল্লেখযোগ্য উচ্চতার ছোট অংশগুলির জন্য দ্রুততর কারণ নির্মাণের সময় প্রতি স্তরের বিশদ পরিমাণের চেয়ে স্তরগুলির সংখ্যার উপর নির্ভর করে। অনুশীলনে, বৃহত্তর বা বিস্তৃত অংশগুলির জন্য SLA এবং পরিমিত ব্যাচগুলিতে উত্পাদিত ছোট, বিস্তারিত উপাদানগুলির জন্য DLP চয়ন করুন।
প্রশ্ন 2: SLS নাইলন অংশগুলি কি চূড়ান্ত উত্পাদন উপাদান হিসাবে ব্যবহার করা যেতে পারে, নাকি তারা শুধুমাত্র প্রোটোটাইপ?
SLS নাইলন অংশগুলি নিয়মিতভাবে চূড়ান্ত উত্পাদন উপাদান হিসাবে ব্যবহৃত হয়, বিশেষ করে কাচ-ভরা বা কার্বন-ভরা গ্রেডগুলিতে যা দৃঢ়তা এবং মাত্রিক স্থিতিশীলতা যোগ করে। তারা অনেক শিল্প জুড়ে বন্ধনী, হাউজিং, নালী, জিগস এবং ফিক্সচার হিসাবে ভাল পরিবেশন করে। প্রধান বিবেচ্য বিষয়গুলি হল পৃষ্ঠের টেক্সচার, যা পুঁতি ব্লাস্টিং বা বাষ্প মসৃণ করার মাধ্যমে পরিমার্জিত করা যেতে পারে এবং অতিবেগুনী আলোর দীর্ঘমেয়াদী এক্সপোজার বা টেকসই উচ্চ তাপমাত্রা, উভয়ই চূড়ান্ত স্পেসিফিকেশনের আগে নির্দিষ্ট উপাদান ডেটাশিটের বিরুদ্ধে পরীক্ষা করা উচিত।
প্রশ্ন 3: কেন একটি SLM ধাতব অংশ প্রিন্টার থেকে বেরিয়ে আসার পরে মেশিনের প্রয়োজন হয়?
যেমন-বিল্ট মেটাল প্রিন্টিং কার্যকরী বৈশিষ্ট্যগুলিতে ভাল কিন্তু মেশিনিং-গ্রেড সহনশীলতা অর্জন করে না, এবং এর পৃষ্ঠের ফিনিশ, যদিও অনেক জ্যামিতির জন্য গ্রহণযোগ্য, সাধারণত মুখ সিল করা, বোরস বা নির্ভুল থ্রেডের জন্য খুব রুক্ষ। স্ট্রেস রিলিফ এবং সমর্থন অপসারণের পরে মেশিনিং শেষ করা এই নির্দিষ্ট বৈশিষ্ট্যগুলিকে সহনশীলতা এবং পৃষ্ঠের সমাপ্তিতে নিয়ে আসে যা অ্যাপ্লিকেশনটির আসলে প্রয়োজন হয়, জটিল অভ্যন্তরীণ জ্যামিতি ঠিক মুদ্রিত হিসাবে রেখে যায়। এই সংমিশ্রণ কেন গুরুতর ধাতব মুদ্রণ সরবরাহকারীরা বিল্ড প্লেট থেকে সরাসরি অংশগুলি শিপিংয়ের পরিবর্তে মেশিনিং বিভাগগুলি পরিচালনা করে।
প্রশ্ন 4: কোন ব্যাচের আকারে ভ্যাকুয়াম কাস্টিং সরাসরি মুদ্রণের চেয়ে বেশি দক্ষ হয়ে ওঠে?
অংশের আকার এবং জ্যামিতিক জটিলতার উপর নির্ভর করে ক্রসওভারটি সাধারণত পনের থেকে ত্রিশ টুকরার মধ্যে পড়ে। সেই সীমার নীচে, একটি ছাঁচ তৈরির স্থির প্রচেষ্টা এর সুবিধার চেয়ে বেশি। এর উপরে, ছাঁচের খরচ পর্যাপ্ত অংশ জুড়ে ছড়িয়ে আছে যে ভ্যাকুয়াম কাস্টিং আরও দক্ষ রুট হয়ে ওঠে, এবং এর সুবিধা বাড়তে থাকে কারণ ব্যাচের আকার সেই বিন্দুর দিকে বৃদ্ধি পায় যেখানে একটি উত্পাদন সরঞ্জাম শেষ পর্যন্ত ন্যায়সঙ্গত হবে।
প্রশ্ন 5: গুণমান হ্রাসের আগে একটি একক ভ্যাকুয়াম কাস্টিং ছাঁচ থেকে কতগুলি অংশ তৈরি করা যেতে পারে?
ডাইমেনশনাল ফিডেলিটি মোটামুটি প্রথম পনেরটি কাস্টিংয়ের জন্য মূল মাস্টারের কাছাকাছি থাকে এবং তারপরে সিলিকন ধীরে ধীরে স্থিতিস্থাপকতা হারায় এবং তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি নরম হয়ে যায় বলে হ্রাস পায়। বেশিরভাগ গুণমান-সচেতন অপারেশনগুলি সহনশীলতার বাইরে পড়ার ঝুঁকিপূর্ণ অংশগুলির পরিবর্তে বিশ থেকে পঁচিশ ঢালাই চিহ্নের চারপাশে একটি ছাঁচকে অবসর দেয়। বড় অর্ডারের জন্য, একই মাস্টার থেকে বেশ কয়েকটি ছাঁচ তৈরি করা হয় এবং সমান্তরালভাবে চালানো হয়, প্রতিটি ঢালাইকে সেই বক্ররেখার উচ্চ-বিশ্বস্ত অংশের মধ্যে রেখে।
প্রশ্ন 6: সারফেস ফিনিশিং কি মুদ্রিত বা কাস্ট করা অংশের মাত্রা পরিবর্তন করে?
হ্যাঁ, এবং এটি একটি স্পেসিফিকেশনে সবচেয়ে সাধারণভাবে উপেক্ষিত বিবরণগুলির মধ্যে একটি। স্যান্ডিং একটি ছোট, সাধারণত নিয়ন্ত্রণযোগ্য পরিমাণে উপাদান সরিয়ে দেয়, যখন স্প্রে পেইন্টিং এবং প্লেটিং উপাদানের পুরুত্ব যোগ করে, সাধারণত আবরণ সিস্টেমের উপর নির্ভর করে প্রতি পৃষ্ঠের 30 থেকে 60 মাইক্রন পরিসরে। আঁটসাঁট কার্যকরী ক্লিয়ারেন্স সহ যেকোন বৈশিষ্ট্য, যেমন একটি বিয়ারিং বোর, একটি থ্রেডেড হোল বা সিলিং ফেস, প্রলেপ দেওয়ার আগে মাস্ক করা উচিত বা ফিনিশিং করার পরে মেশিন করা উচিত, প্রক্রিয়াটি প্রয়োগ করার জন্য যে ফিল্ম বেধ হয় তা শোষণ করার জন্য রেখে দেওয়া উচিত নয়৷
-
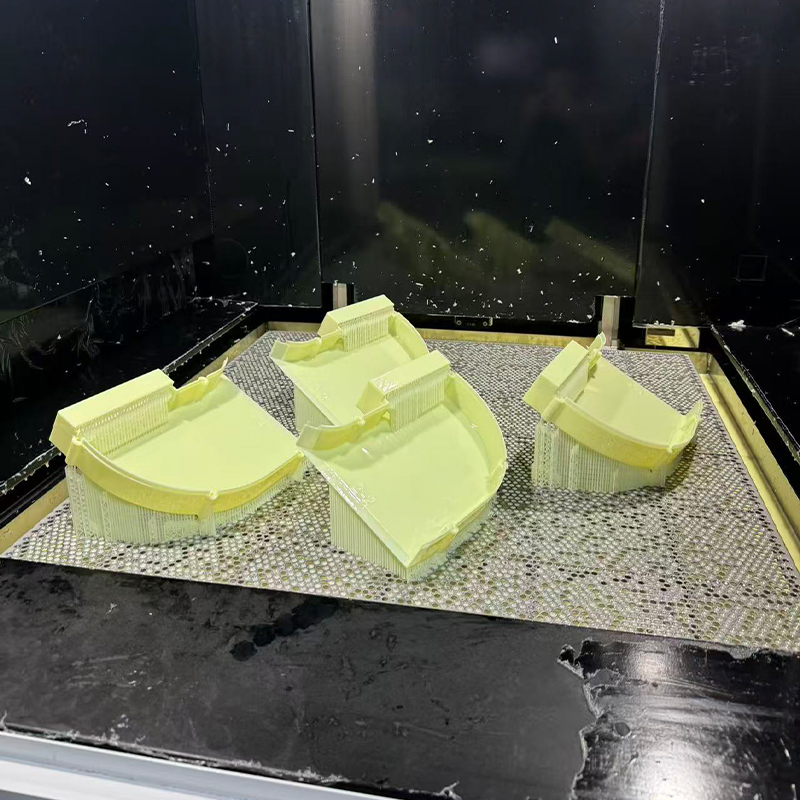 হলুদ ABS-এর মতো রেজিন 3D প্রিন্টিং পরিষেবা
-
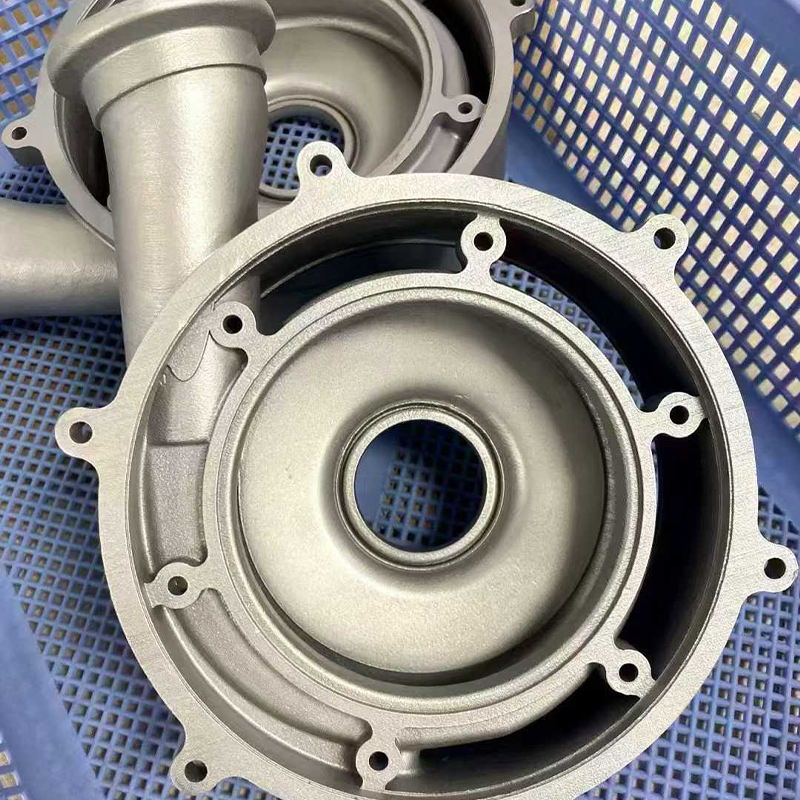 স্টেইনলেস স্টিল 316L 3D প্রিন্টিং পরিষেবা
-
 PPS+CF কার্বন ফাইবার রিইনফোর্সড মেটেরিয়াল 3D প্রিন্টিং পরিষেবা
-
 HT-PLA উচ্চ-তাপমাত্রা PLA উপাদান 3D প্রিন্টিং পরিষেবা
-
 স্ট্যান্ডার্ড FDM উপকরণ 3D প্রিন্টিং পরিষেবা (PLA, PETG, ABS)
-
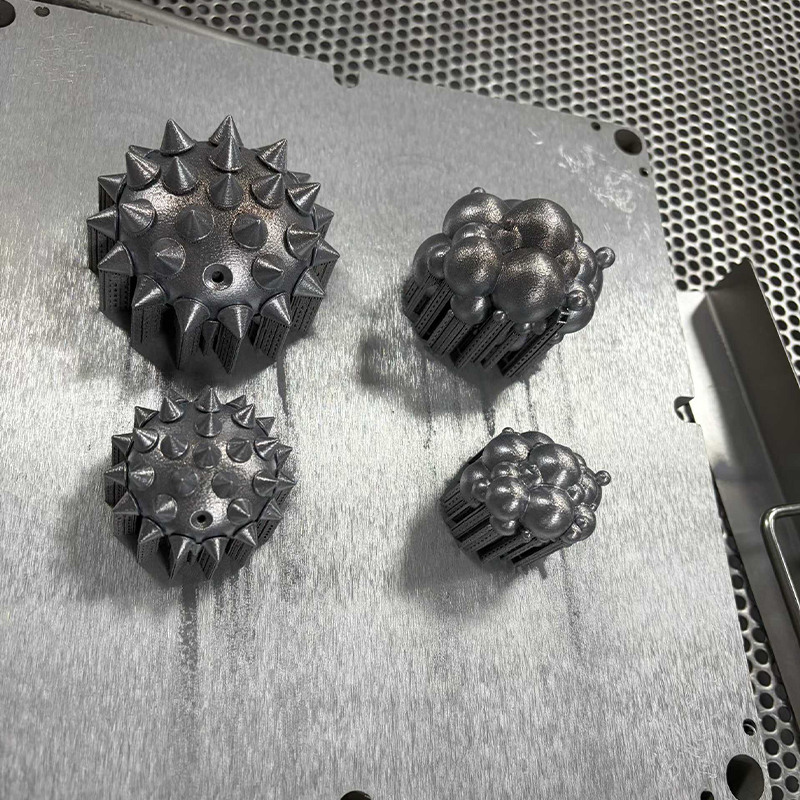 টুল ইস্পাত H13 / S136 3D প্রিন্টিং পরিষেবা
যোগাযোগের তথ্য
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
যোগ করুন
-

বিল্ডিং 7, নং 188, ঝা ওয়াং রোডের হংনি সেকশন, ডাংহু সাবডিস্ট্রিক্ট, পিংহু সিটি, জিয়াক্সিং সিটি, ঝেজিয়াং প্রদেশ, চীন
কপিরাইট © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM ইন্টিগ্রেটেড স্মার্ট ম্যানুফ্যাকচারিং প্ল্যাটফর্ম নির্মাতারা
