- 3D প্রিন্টিং পরিষেবা

- সিএনসি মেশিনিং পরিষেবা

- ভ্যাকুয়াম কাস্টিং পরিষেবা

- সারফেস ফিনিশিং পরিষেবা

পলিথার ইথার কিটোন 3D প্রিন্টিং: প্রক্রিয়া নিয়ন্ত্রণ, খরচ এবং সরবরাহকারী নির্দেশিকা
উঁকি অংশটি যখন প্রিন্টার ছেড়ে চলে যায় তখন ত্রুটিহীন দেখায় এবং পলিমার কখনই সঠিক আধা-ক্রিস্টালাইন অবস্থায় না পৌঁছালে পরিষেবাতে এখনও কম পারফর্ম করে। পলিথার ইথার কিটোন 3D প্রিন্টিং একটি উচ্চ-তাপমাত্রার ফিলামেন্ট লোড করার বিষয়ে কম এবং শুকানোর, এক্সট্রুশন, কুলিং, অ্যানিলিং এবং পরিদর্শনের মাধ্যমে তাপ নিয়ন্ত্রণের বিষয়ে আরও বেশি। প্রক্রিয়াটি চাহিদার অংশগুলির জন্য কার্যকর, কিন্তু শুধুমাত্র যখন সরবরাহকারী তাপমাত্রা এবং স্ফটিকতাকে প্রিন্টার সেটিংসের পরিবর্তে পরিমাপযোগ্য প্রক্রিয়া আউটপুট হিসাবে বিবেচনা করে।
উদ্ধৃতি পর্যায়ে এই পার্থক্য গুরুত্বপূর্ণ। উঁকি হল একটি ব্যয়বহুল ইঞ্জিনিয়ারিং থার্মোপ্লাস্টিক, এবং উচ্চ-তাপমাত্রার উপাদান এক্সট্রুশন ধীরে ধীরে চলে। একজন ক্রেতা যিনি শুধুমাত্র প্রতি ঘন সেন্টিমিটারের দামের সাথে তুলনা করেন তিনি বৃহত্তর খরচ চালকদের মিস করবেন: উত্তপ্ত চেম্বার সময়, সমর্থন কৌশল, অ্যানিলিং, মেশিনিং ভাতা, পরিদর্শন এবং স্ক্র্যাপ ঝুঁকি। একজন ক্রেতা যিনি শুধুমাত্র ডেটাশীট তুলনা করেন তিনি একটি পরীক্ষার কুপন এবং একটি প্রকৃত বন্ধনী, সীল, অন্তরক বা পরিধানের অংশের মধ্যে প্রক্রিয়ার ব্যবধান মিস করবেন।
ব্যবহারিক উত্তর হল অংশের ফাংশন দিয়ে শুরু করা, পলিমারের নাম নয়। যদি অংশের বিস্তৃত রাসায়নিক প্রতিরোধের, উচ্চ অবিচ্ছিন্ন তাপ, পরিধান প্রতিরোধের, এবং উচ্চ তাপমাত্রায় কঠোরতার প্রয়োজন হয়, PEEK গুরুতর মূল্যায়নের দাবি রাখে। যদি অংশটির প্রধানত শুষ্ক পরিবেশে তাপ প্রতিরোধ এবং দৃঢ়তার প্রয়োজন হয়, একটি উচ্চ-তাপমাত্রা কার্বন ফাইবার যৌগ, একটি ধাতব সংযোজন রুট, বা একটি মেশিনযুক্ত নকশা আরও অনুমানযোগ্য প্রোগ্রাম সরবরাহ করতে পারে। এই গাইডের বাকি অংশ ব্যাখ্যা করে যে কোথায় পলিথার ইথার কিটোন 3D প্রিন্টিং এর খরচ অর্জন করে এবং কোথায় এটি একটি ব্যয়বহুল অমিল হয়ে যায়।
পলিথার ইথার কিটোন 3D প্রিন্টিং: প্রক্রিয়াটি আসলে কী দাবি করে
PEEK হল একটি আধা-ক্রিস্টালাইন থার্মোপ্লাস্টিক যার একটি উচ্চ গলনাঙ্ক এবং একটি শক্তিশালী সম্পত্তি প্রোফাইল। ম্যাটেরিয়াল এক্সট্রুশন প্রিন্টিং-এ, পলিমার তার গলনাঙ্কের উপরে ভালভাবে উত্তপ্ত হয়, স্তর দ্বারা স্তর জমা হয় এবং তারপর নিয়ন্ত্রিত অবস্থায় ঠান্ডা হয়। সঠিক প্রোফাইল রজন গ্রেড, অগ্রভাগ জ্যামিতি, অংশ জ্যামিতি এবং প্রিন্টারের উপর নির্ভর করে, তবে সাধারণ দিকটি পরিষ্কার: PEEK-এর জন্য একটি গরম অগ্রভাগ, একটি হট বিল্ড চেম্বার এবং একটি সুশৃঙ্খল শীতল কৌশল প্রয়োজন। একটি যন্ত্র যা অগ্রভাগের তাপমাত্রায় পৌঁছাতে পারে কিন্তু চেম্বারের তাপ ধরে রাখতে পারে না সে সামঞ্জস্যপূর্ণ অংশ তৈরি করতে লড়াই করবে।
এই কারণেই পলিথার ইথার কিটোন 3D প্রিন্টিং PLA, PETG বা এমনকি স্ট্যান্ডার্ড নাইলন প্রিন্টিং থেকে আলাদা বিভাগে বসে। ফিলামেন্ট ব্যবহারের আগে শুকানোর প্রয়োজন হতে পারে, বিল্ড পৃষ্ঠকে অবশ্যই উচ্চ তাপমাত্রা সহ্য করতে হবে, এবং চেম্বারের বায়ুমণ্ডলটি পুরো বিল্ড জুড়ে স্থিতিশীল হওয়া উচিত। খসড়া, খোলা দরজা, এবং ছোট প্রিহিট চক্র তাপীয় গ্রেডিয়েন্ট তৈরি করতে পারে যা পরবর্তীতে ওয়ারপেজ, দুর্বল স্তরের বন্ধন বা অসামঞ্জস্যপূর্ণ স্ফটিক হিসাবে দেখা যায়। সেই ত্রুটিগুলি অংশের বাইরে দৃশ্যমান নাও হতে পারে।
একটি সাধারণ ভুল হল একা অগ্রভাগের তাপমাত্রায় ফোকাস করা। অগ্রভাগ পলিমারকে গলিয়ে দেয়, কিন্তু চেম্বার এবং কুলিং প্রোফাইল কীভাবে পলিমার শক্ত হয় তা প্রভাবিত করে। ধীর, নিয়ন্ত্রিত কুলিং সাধারণত স্ফটিকতা সমর্থন করে। দ্রুত শীতলকরণ উপাদানটিকে আরও নিরাকার অবস্থায় ছেড়ে দিতে পারে, যা রাসায়নিক প্রতিরোধ এবং মাত্রিক স্থিতিশীলতা হ্রাস করতে পারে। কিছু সরবরাহকারী নিম্ন চেম্বারের তাপমাত্রায় PEEK প্রিন্ট করে এবং স্ফটিকতা তৈরি করতে পোস্ট-প্রিন্ট অ্যানিলিংয়ের উপর নির্ভর করে। এটি কাজ করতে পারে, তবে এটি ঝুঁকিকে অ্যানিলিং ধাপে স্থানান্তরিত করে এবং অংশ জ্যামিতির জন্য একটি যাচাইকৃত চক্র প্রয়োজন।
এছাড়াও একটি হার্ডওয়্যার খরচ মাত্রা আছে. উচ্চ-তাপমাত্রার প্রিন্টারগুলি স্ট্যান্ডার্ড মেশিনের তুলনায় আরও শক্তিশালী হিটার, নিরোধক, মোটর এবং তাপ নিয়ন্ত্রণ ব্যবহার করে। যে খরচ মেশিন সময়ের মাধ্যমে পুনরুদ্ধার করা হয়, শুধুমাত্র উপাদানের মাধ্যমে নয়। একজন ক্রেতার জন্য, ইঙ্গিতটি সহজ: প্রকৃত প্রক্রিয়া উইন্ডোর জন্য জিজ্ঞাসা করুন, শুধুমাত্র উপাদানের নাম নয়। জিজ্ঞাসা করুন কিভাবে সরবরাহকারী চেম্বারের অভিন্নতা যাচাই করে, কীভাবে এটি দীর্ঘ বিল্ডের সময় তাপীয় সম্প্রসারণ পরিচালনা করে এবং কীভাবে এটি অ্যানিলিং চক্র রেকর্ড করে।
কেন স্ফটিকতা একটি উঁকি অংশ সঞ্চালন কিনা সিদ্ধান্ত নেয়
PEEK নিরাকার এবং আধা-স্ফটিক আকারে বিদ্যমান থাকতে পারে। একটি মুদ্রিত অংশে, তাদের মধ্যে অনুপাত একটি পরীক্ষাগার কৌতূহল নয়। এটি দৃঢ়তা, মাত্রিক স্থিতিশীলতা, রাসায়নিক প্রতিরোধের এবং টেকসই লোডের অধীনে অংশের আচরণকে প্রভাবিত করে। একটি আধা-স্ফটিক কাঠামো সাধারণত আবেদনের চাহিদার জন্য পছন্দ করা হয় কারণ আদেশকৃত অঞ্চলগুলি শক্তি এবং প্রতিরোধে অবদান রাখে। একটি নিরাকার বা আংশিকভাবে স্ফটিক অংশ উত্পাদন করা সহজ হতে পারে, তবে এটি সঠিক অবস্থার মধ্যে কম হতে পারে যেখানে PEEK বেছে নেওয়া হয়েছে।
কুলিং রেট হল প্রধান লিভার। যদি জমা করা পলিমার একটি গরম চেম্বারের মধ্যে ধীরে ধীরে ঠান্ডা হয়, পলিমার চেইনগুলি সংগঠিত হওয়ার সময় থাকে। যদি এটি দ্রুত শীতল হয়, তবে কাঠামোটি কম অর্ডারযুক্ত অবস্থায় হিমায়িত হয়। অংশ জ্যামিতি এছাড়াও গুরুত্বপূর্ণ. পাতলা দেয়াল, তীক্ষ্ণ কোণ এবং বড় সমতল এলাকাগুলি বিভিন্ন হারে তাপ হারায়, তাই একটি একক মুদ্রণে বিভিন্ন তাপীয় ইতিহাস সহ জোন থাকতে পারে। এটি একটি কারণ PEEK অংশগুলির জন্য প্রায়শই উদার রেডিআই, ধীরে ধীরে বেধের রূপান্তর এবং একটি সুপরিকল্পিত বিল্ড ওরিয়েন্টেশন প্রয়োজন।
অ্যানিলিং হল দ্বিতীয় লিভার। একটি পোস্ট-প্রিন্ট তাপচক্র স্ফটিকতা বৃদ্ধি করতে পারে এবং অবশিষ্ট চাপ থেকে মুক্তি দিতে পারে, তবে অংশটি খুব দ্রুত উত্তপ্ত বা ঠান্ডা হলে বা এটি সঠিকভাবে সমর্থিত না হলে এটি বিকৃতিও প্রবর্তন করতে পারে। সঠিক চক্রটি বিভাগের বেধ, জ্যামিতি এবং সরবরাহকারীর বৈধতা ডেটার উপর নির্ভর করে। একটি উপাদান ডেটাশিট থেকে অনুলিপি করা একটি জেনেরিক রেসিপি একটি প্রক্রিয়া নিয়ন্ত্রণ পরিকল্পনা নয়। ভাল সরবরাহকারীরা অ্যানিলিং চক্রটিকে অংশে বেঁধে রাখে, প্রকৃত র্যাম্প রেকর্ড করে এবং ভিজিয়ে রাখে এবং চক্রের পরে গুরুত্বপূর্ণ মাত্রাগুলি পরিদর্শন করে।
ক্রেতাদের জন্য, মানের কথোপকথনে স্ফটিকতা উপস্থিত হওয়া উচিত। সরবরাহকারী এটি পরিমাপ করে কিনা জিজ্ঞাসা করুন, কত ঘন ঘন এবং কোন নমুনায়। ডিফারেনশিয়াল স্ক্যানিং ক্যালোরিমিট্রি একটি স্ফটিকতার ইঙ্গিত দিতে পারে, যখন ঘনত্ব পরীক্ষা এবং যান্ত্রিক কুপন একটি ভিন্ন কোণ থেকে একই উপসংহার সমর্থন করতে পারে। প্রতিটি কাজের জন্য একটি সম্পূর্ণ পরীক্ষাগার রিপোর্টের প্রয়োজন হয় না, তবে রাসায়নিক পরিষেবা, উচ্চ তাপ, বা নিরাপত্তা-সম্পর্কিত ফাংশনের জন্য একটি উঁকি অংশ শুধুমাত্র ভিজ্যুয়াল পরিদর্শনের উপর নির্ভর করা উচিত নয়।
পিক 3D প্রিন্টিং প্রক্রিয়া: শুকানো, এক্সট্রুশন, কুলিং এবং অ্যানিলিং
একটি শক্তিশালী পলিথার ইথার কিটোন 3D প্রিন্টিং ওয়ার্কফ্লো হল নিয়ন্ত্রণের একটি চেইন। প্রতিটি পদক্ষেপ পরেরটি রক্ষা করে। সঠিক প্যারামিটারগুলি উপাদান সরবরাহকারী এবং প্রিন্টার প্ল্যাটফর্মের অন্তর্গত, তবে ক্রয় চেকলিস্ট হিসাবে ব্যবহার করার জন্য ক্রমটি যথেষ্ট সামঞ্জস্যপূর্ণ।
- রজন গ্রেড এবং ব্যাচ নিশ্চিত করুন. PEEK একটি একক পণ্য নয়. সান্দ্রতা, ফিলারের বিষয়বস্তু, রঙ এবং উদ্দেশ্যপ্রণোদিত প্রক্রিয়াকরণে গ্রেডগুলি আলাদা। ব্যাচ রেকর্ড করুন এবং এটি বিল্ডে ট্রেসযোগ্য রাখুন।
- ফিলামেন্ট শুকিয়ে এবং রক্ষা করুন। আর্দ্রতা এবং দূষণ শূন্যতা, পৃষ্ঠের ত্রুটি এবং অসামঞ্জস্যপূর্ণ এক্সট্রুশন তৈরি করতে পারে। রজন সরবরাহকারীর শুকানোর সময়সূচী অনুসরণ করুন এবং নির্মাণের সময় উপাদানটিকে শুকনো অবস্থায় রাখুন।
- চেম্বারটি প্রিহিট করুন এবং মেশিনটিকে স্থিতিশীল করুন। একটি গরম অগ্রভাগ যথেষ্ট নয়। চেম্বার, বিল্ড প্লেট এবং আশেপাশের হার্ডওয়্যার প্রথম স্তরের আগে একটি স্থিতিশীল অবস্থায় পৌঁছানোর জন্য সময় প্রয়োজন।
- একটি বৈধ প্রোফাইল সহ মুদ্রণ. অগ্রভাগের তাপমাত্রা, স্তরের উচ্চতা, এক্সট্রুশন প্রস্থ, কুলিং এবং গতি উপাদান এবং জ্যামিতির জন্য একটি যোগ্য প্রোফাইল থেকে আসা উচিত, ক্রেতার পক্ষ থেকে ট্রায়াল এবং ত্রুটি থেকে নয়।
- শীতলতা নিয়ন্ত্রণ করুন এবং বাধা ঝুঁকি তৈরি করুন। দীর্ঘ বিল্ডগুলির জন্য স্থিতিশীল শক্তি, তাপ নিয়ন্ত্রণ এবং বিরতির জন্য একটি পরিকল্পনা প্রয়োজন। একটি কোল্ড ড্রাফ্ট বা একটি অপরিকল্পিত বিরতি একটি দুর্বল স্তর তৈরি করতে পারে যা পরে সনাক্ত করা কঠিন।
- অ্যানিল এবং পরিদর্শন. পোস্ট-প্রিন্ট চক্র নথিভুক্ত করা উচিত. সমালোচনামূলক মাত্রা, ভর, পৃষ্ঠের অবস্থা এবং যেকোনো পরীক্ষার কুপন সম্মত পরিকল্পনার বিপরীতে পরীক্ষা করা উচিত।
দুটি প্রক্রিয়া পছন্দ প্রাথমিক আলোচনা প্রাপ্য। প্রথমটি হল বিল্ড ওরিয়েন্টেশন। PEEK অংশগুলি প্রায়শই অ্যানিসোট্রপিক হয় কারণ স্তরগুলির মধ্যে বন্ধন একটি স্তরের মধ্যে শক্তির সাথে অভিন্ন নয়। যদি সর্বোচ্চ লোডটি স্তরের দিক জুড়ে চলে, তবে ডিজাইনের জন্য একটি ভিন্ন অভিযোজন, একটি মোটা বিভাগ বা একটি গৌণ অপারেশনের প্রয়োজন হতে পারে। দ্বিতীয়টি হল মেশিনিং ভাতা। অনেক PEEK অংশ নেট আকৃতির কাছাকাছি মুদ্রিত হয় এবং তারপরে সমালোচনামূলক ইন্টারফেসে মেশিন করা হয় কারণ একা মুদ্রণ অর্থনৈতিকভাবে প্রতিটি সহনশীলতা ধরে রাখতে পারে না।
সমর্থন অপসারণ আরেকটি ব্যবহারিক ঝুঁকি। PEEK শক্ত, এবং পৃষ্ঠতল চিহ্নিত না করে সমর্থন কাঠামো অপসারণ করা কঠিন হতে পারে। সমর্থন উপাদান, ইন্টারফেস স্তর, এবং অপসারণ পদ্ধতি নির্মাণের আগে একমত হওয়া উচিত। সীলমোহর করা বা রাসায়নিকভাবে উন্মুক্ত অংশগুলির জন্য, ক্রেতাকে এটিও জিজ্ঞাসা করা উচিত যে খোলা পথ ছেড়ে দেওয়া সমর্থন করে কিনা বা পৃষ্ঠের ক্ষতি যা কর্মক্ষমতা প্রভাবিত করতে পারে।
PEEK বনাম পিপিএস-সিএফ বনাম PAHT-CF: একটি ব্যবহারিক উপাদান তুলনা
বেশিরভাগ PEEK প্রকল্প সত্যিই একটি নাম হিসাবে PEEK জন্য জিজ্ঞাসা করা হয় না. তারা তাপ, রাসায়নিক প্রতিরোধ, কঠোরতা, পরিধান আচরণ এবং মাত্রিক স্থিতিশীলতার সংমিশ্রণের জন্য জিজ্ঞাসা করছে। এটি অন্যান্য উচ্চ-পারফরম্যান্স রুটের সাথে তুলনা করে। নীচের চার্টটি একটি পরিকল্পনা সহায়তা, একটি উপাদান ডেটাশিট নয়; এটি তিনটি রুটের আপেক্ষিক প্রক্রিয়ার বোঝা তুলনা করে যা ক্রেতারা প্রায়শই একসাথে পর্যালোচনা করে।
স্কোরগুলি প্রতিফলিত করে যে তাপ নিয়ন্ত্রণ, শুকানোর শৃঙ্খলা এবং পোস্ট-প্রসেসিং মনোযোগ প্রতিটি রুটে একটি কাস্টম উত্পাদন সেটিংয়ে কতটা চাহিদা রয়েছে। এগুলি সরবরাহকারীর সাথে একটি কথোপকথন ফ্রেম করতে ব্যবহার করা উচিত, অ্যাপ্লিকেশন পরীক্ষা প্রতিস্থাপন করতে নয়।
উচ্চ-তাপমাত্রা পলিমার রুটের জন্য আপেক্ষিক প্রক্রিয়ার চাহিদা
ইঙ্গিতমূলক পরিকল্পনা স্কোর, পরিমাপ করা উপাদান বৈশিষ্ট্য নয়
উচ্চ স্কোর মানে একটি সাধারণ কাস্টম বিল্ডে বৃহত্তর তাপ এবং প্রক্রিয়া নিয়ন্ত্রণের চাহিদা। জ্যামিতি, প্রিন্টার প্ল্যাটফর্ম এবং বৈধতার প্রয়োজনীয়তা ছবি পরিবর্তন করতে পারে।
চার্টটি দরকারী কারণ এটি উপাদানের ক্ষমতাকে উত্পাদনের বোঝা থেকে আলাদা করে। PEEK বোঝা স্কেলের শীর্ষে বসে, তাই এটি এমন অংশগুলির জন্য সংরক্ষিত হওয়া উচিত যেখানে এর সম্পত্তি সংমিশ্রণটি বাস্তব কাজ করছে। PPS-CF প্রায়শই রাসায়নিকভাবে উন্মুক্ত বন্ধনী, ফিক্সচার এবং উপাদানগুলির জন্য একটি আরও ব্যবহারিক রুট যা সম্পূর্ণ PEEK প্রক্রিয়া চেইন ছাড়াই উচ্চ তাপ এবং কঠোরতা প্রয়োজন। PAHT-CF প্রক্রিয়া করা সহজ এবং স্ট্রাকচারাল হাউজিং, জিগস, এবং লাইটওয়েট বন্ধনী যেখানে ক্রমাগত তাপমাত্রা কম থাকে তার জন্য উপযুক্ত।
প্রোটোটাইপ এবং কম-ভলিউম উত্পাদন তুলনাকারী দলগুলির জন্য, সিদ্ধান্তের মধ্যে সমাপ্তি এবং সহনশীলতা কৌশল অন্তর্ভুক্ত করা উচিত। একটি PPS-CF বা PAHT-CF অংশ দ্রুত প্রিন্ট করতে পারে এবং মেশিন আরও সহজে, কিন্তু এর জন্য এখনও প্রাচীরের সঠিক বেধ, ফাইবার অভিযোজন এবং পরিদর্শন পরিকল্পনা প্রয়োজন। PEEK একটি সীল, বুশিং, রাসায়নিক ফিক্সচার বা উচ্চ-তাপ নিরোধক যেখানে ব্যর্থতা ব্যয়বহুল সেখানে এটির খরচ ন্যায্যতা দিতে পারে। ভুল তুলনা শুধুমাত্র অংশ প্রতি মূল্য; সঠিক তুলনা হল একটি বৈধ অংশের মোট খরচ।
| বিবেচনা | PEEK | পিপিএস-সিএফ | PAHT-CF |
|---|---|---|---|
| তাপ প্রতিরোধের | অনেক উঁচুতে | উচ্চ | মাঝারি থেকে উচ্চ |
| রাসায়নিক প্রতিরোধের | অনেক উঁচুতে | উচ্চ | পরিমিত |
| প্রক্রিয়া অসুবিধা | অনেক উঁচুতে | উচ্চ | পরিমিত |
| annealing মনোযোগ | সাধারণত প্রয়োজন হয় | প্রায়ই সুপারিশ করা হয় | প্রায়ই সুপারিশ করা হয় |
| আদর্শ ফিট | সীল, বুশিং, রাসায়নিক ফিক্সচার, উচ্চ-তাপ নিরোধক | রাসায়নিকভাবে উন্মুক্ত বন্ধনী, পাম্পের অংশ, ফিক্সচার | হাউজিং, জিগস, লাইটওয়েট স্ট্রাকচারাল পার্টস |
| আপেক্ষিক উপাদান খরচ | উচ্চest | মধ্য থেকে উচ্চ | মাঝামাঝি |
রাসায়নিকভাবে উন্মুক্ত বন্ধনী এবং ফিক্সচারের জন্য যেখানে PEEK অতিরিক্ত-নির্দিষ্ট, PPS-CF রুট একটি ব্যবহারিক উচ্চ-তাপমাত্রার বিকল্প। এটি কাস্টম অংশগুলির জন্য কঠোরতা, তাপ প্রতিরোধের এবং প্রক্রিয়া পরিপক্কতার একটি দরকারী ভারসাম্য অফার করে যেগুলির সম্পূর্ণ PEEK সম্পত্তি খামের প্রয়োজন নেই৷
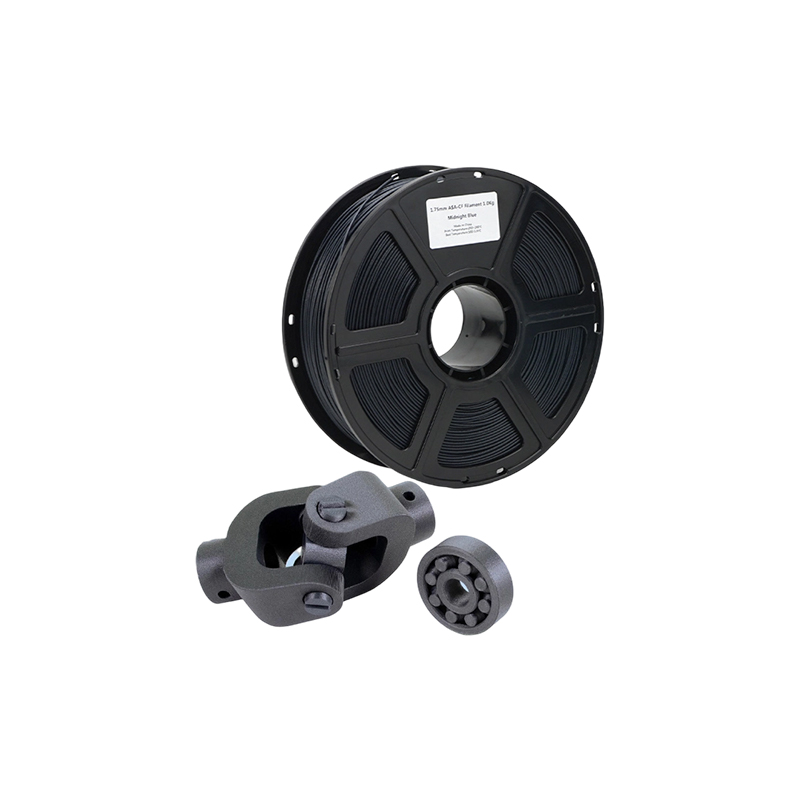 কার্যকরী অংশগুলির জন্য PPS CF কার্বন ফাইবার 3D প্রিন্টিং রাসায়নিকভাবে উন্মুক্ত বন্ধনী এবং ফিক্সচারের জন্য একটি উচ্চ-তাপমাত্রা FDM উপাদান বিকল্প যার জন্য পিক-লেভেল ওভার-স্পেসিফিকেশন ছাড়াই কঠোরতা, তাপ প্রতিরোধের এবং প্রক্রিয়া পরিপক্কতা প্রয়োজন। পণ্য দেখুন →
অঙ্কন, পরিষেবা পরিবেশ এবং বৈধকরণ পরিকল্পনা হাতে রেখে চূড়ান্ত পছন্দ করা উচিত। একটি উপাদান যা মুদ্রণ করা সহজ তা এখনও ব্যর্থ হতে পারে যদি নকশাটি স্তর দিক বা রাসায়নিক এক্সপোজার উপেক্ষা করে। একটি উপাদান যা মুদ্রণ করা কঠিন তা এখনও নিম্ন-ঝুঁকির পছন্দ হতে পারে যদি অ্যাপ্লিকেশনটির সত্যিই এর বৈশিষ্ট্যগুলির প্রয়োজন হয়। এই কারণেই একটি উপাদান তুলনা টেবিল একটি সূচনা বিন্দু, একটি ক্রয় আদেশ নয়।
ডিজাইনের নিয়ম যা পিক পার্টসকে স্ক্র্যাপ বিনের বাইরে রাখে
PEEK কঠিন, কিন্তু এটি দুর্বল মুদ্রণ জ্যামিতি ক্ষমা করে না। বড় সমতল এলাকা, আকস্মিক পুরুত্বের পরিবর্তন, এবং তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি তাপীয় চাপকে কেন্দ্রীভূত করে। অংশটি মুদ্রণ থেকে বেঁচে থাকতে পারে এবং তারপর অ্যানিলিং বা মেশিনিংয়ের সময় সরে যেতে পারে। শুরু থেকে তাপীয় স্থিতিশীলতার জন্য ডিজাইন, এবং প্রক্রিয়াটি আরও অনুমানযোগ্য হয়ে ওঠে।
অভ্যন্তরীণ কোণে উদার রেডিআই ব্যবহার করুন। ধীরে ধীরে ঘন এবং পাতলা বিভাগের মধ্যে রূপান্তর। দীর্ঘ, অসমর্থিত স্প্যানগুলি এড়িয়ে চলুন যেখানে প্রথম স্তরগুলিকে তাদের নিজস্ব তাপ বহন করতে হবে। যদি একটি সমতল মুখ সমালোচনামূলক হয়, চূড়ান্ত পৃষ্ঠ মুদ্রণের পরিবর্তে একটি মেশিনিং ভাতা বিবেচনা করুন। পাঁজর দৃঢ়তা উন্নত করতে পারে, কিন্তু তারা তাপ ভর পার্থক্য তৈরি করে; ইনজেকশন ছাঁচনির্মাণে কাজ করে এমন একটি পাঁজর বিন্যাস উপাদান এক্সট্রুশনের জন্য সেরা বিন্যাস নাও হতে পারে।
আপনি অঙ্কন চূড়ান্ত করার আগে স্তর দিক সম্পর্কে চিন্তা করুন. যদি একটি PEEK অংশ স্তর জুড়ে টেনসিল লোড দেখতে পায়, তাহলে ডিজাইনের আরও সেকশন বেধ বা ভিন্ন বিল্ড ওরিয়েন্টেশনের প্রয়োজন হতে পারে। যদি অংশটি প্রিন্ট করার পরে মেশিন করা হয় তবে ফিনিশিং অপারেশনের জন্য পর্যাপ্ত স্টক রেখে দিন এবং অ্যানিলিং থেকে বেঁচে থাকা ডেটামগুলি সংজ্ঞায়িত করুন। একটি সুন্দর মুদ্রিত পৃষ্ঠ উপযোগী নয় যদি তাপ চিকিত্সার পরে সমালোচনামূলক বোর সরে যায়।
সহনশীলতা একটি পৃথক কথোপকথন প্রাপ্য. মুদ্রণ অনেক বৈশিষ্ট্যের জন্য একটি ব্যবহারিক সহনশীলতা ব্যান্ড ধারণ করতে পারে, কিন্তু PEEK-এর তাপীয় প্রসারণ এবং সঙ্কুচিত আচরণ দীর্ঘ মাত্রা জুড়ে শক্ত সহনশীলতাকে আরও কঠিন করে তোলে। যখন একটি অঙ্কন একটি বড় মুখের উপর ভারবহন ফিট, সীল খাঁজ, বা সমতলতা প্রয়োজন, নির্ভুল CNC সমাপ্তির জন্য পরিকল্পনা করুন। এটি প্রায়শই মেশিনিংয়ের মাত্রিক নিয়ন্ত্রণের সাথে PEEK এর উপাদান বৈশিষ্ট্যগুলিকে একত্রিত করার সবচেয়ে লাভজনক উপায়।
যখন PEEK প্রিন্টের জন্য আঁটসাঁট সহনশীলতার প্রয়োজন হয়, তখন নির্ভুলতা CNC মিলিং প্রায়শই ফিনিশিং স্টেপ যা ডিজাইনটিকে ব্যবহারিক করে তোলে। এটি ডেটাম স্থাপন করতে পারে, সমালোচনামূলক ইন্টারফেসগুলি পরিষ্কার করতে পারে এবং প্রিন্টারকে একটি অপারেশনে প্রতিটি সহনশীলতা ধরে রাখতে বাধ্য না করে অংশটিকে সম্মত পরিদর্শন পরিকল্পনায় আনতে পারে।
 টাইট-সহনশীলতা উঁকি এবং ছাঁচ জন্য নির্ভুলতা CNC মিলিং ডাটাম স্থাপন, সমালোচনামূলক ইন্টারফেস পরিষ্কার করার এবং বড়-ফরম্যাটের ছাঁচগুলি পরিচালনা করার জন্য একটি মেশিনিং বিকল্প যখন মুদ্রিত PEEK অংশগুলির কঠোর সহনশীলতা প্রয়োজন। পণ্য দেখুন →
এছাড়াও সমাবেশ বিবেচনা করুন। PEEK অংশগুলি সন্নিবেশ, ফাস্টেনার বা আঠালো দিয়ে যুক্ত করা যেতে পারে এবং প্রতিটি পদ্ধতির একটি তাপীয় সীমা রয়েছে। ঘরের তাপমাত্রায় স্থিতিশীল একটি নকশা বারবার তাপ চক্রের পরে আলগা হতে পারে। যদি অংশটি সিল করা হয় তবে মুদ্রিত পৃষ্ঠ এবং মেশিনিং চিহ্নগুলি ফুটো পথ তৈরি করে না তা পরীক্ষা করুন। যদি এটি স্লাইড বা ঘোরানো হয়, স্তর অভিযোজন বিরুদ্ধে পরিধান দিক পরীক্ষা করুন.
পলিথার ইথার কিটোন 3D প্রিন্টিং এর খরচ কি চালায়
প্রিন্টার শুরু হওয়ার আগে PEEK ব্যয়বহুল। উপাদান খরচ বেশী, মেশিন বিশেষ, এবং বিল্ড ধীরে ধীরে সঞ্চালিত হয়. এগুলি কেবল দৃশ্যমান খরচ। একটি বাস্তবসম্মত উদ্ধৃতি শুকানোর, চেম্বার প্রিহিট, দীর্ঘ মেশিন দখল, অ্যানিলিং, পরিদর্শন, সমর্থন অপসারণ এবং স্ক্র্যাপ ঝুঁকি প্রতিফলিত করে। ক্রেতা যারা শুধুমাত্র ফিলামেন্টের দাম তুলনা করে তারা সরবরাহকারীদের মধ্যে ছড়িয়ে পড়ে অবাক হবে।
- উপাদান এবং ব্যাচ আকার. ছোট অর্ডারগুলি একটি উপাদান প্রিমিয়াম বহন করতে পারে কারণ সরবরাহকারীকে অবশ্যই স্বল্প সময়ের জন্য একটি ব্যাচ খুলতে, শুকাতে এবং যোগ্যতা অর্জন করতে হবে।
- মেশিন সময়. উচ্চ-তাপমাত্রা নির্মাণ ধীর, এবং উত্তপ্ত চেম্বার প্রথম স্তর জমা হওয়ার আগে শক্তি খরচ করে।
- জ্যামিতি এবং সমর্থন। লম্বা অংশ, ঘন সমর্থন, এবং কঠিন অ্যাক্সেস নির্মাণের সময় এবং প্রক্রিয়াকরণ পরবর্তী শ্রম বৃদ্ধি করে।
- অ্যানিলিং এবং ফিক্সচার। একটি নিয়ন্ত্রিত তাপচক্রের বিকৃতি রোধ করতে নিবেদিত ফিক্সচারের প্রয়োজন হতে পারে।
- মেশিনিং ভাতা। নিয়ার-নেট প্রিন্টিং প্লাস সিএনসি ফিনিশিং চূড়ান্ত সহনশীলতা মুদ্রণের চেয়ে বেশি অনুমানযোগ্য হতে পারে।
- পরিদর্শন. ডাইমেনশনাল রিপোর্ট, ম্যাটেরিয়াল ট্রেসেবিলিটি, এবং টেস্ট কুপন খরচ যোগ করে, কিন্তু তারা এমন একটি অংশ গ্রহণ করার ঝুঁকি কমায় যা যাচাই করা যায় না।
- স্ক্র্যাপ এবং পুনরায় কাজ. PEEK প্রক্রিয়া শর্টকাট সহ্য করে না। একটি সরবরাহকারী যে একটি স্ক্র্যাপ ভাতা ছাড়া উদ্ধৃতি খরচ অন্য কোথাও পুনরুদ্ধার করতে পারে.
খরচ কথোপকথন তাই আবেদন এবং গ্রহণযোগ্যতা মানদণ্ড দিয়ে শুরু করা উচিত. যদি অংশটি একটি অ-গুরুত্বপূর্ণ ফিক্সচার হয়, তাহলে একটি সহজ পরিদর্শন পরিকল্পনা যথেষ্ট হতে পারে। যদি অংশটি একটি রাসায়নিক সীল বা একটি উচ্চ-তাপ নিরোধক হয়, তাহলে বৈধতা খরচ পণ্যের অংশ। একজন ভালো সরবরাহকারী এককালীন প্রকৌশল, নির্মাণ খরচ, ফিনিশিং এবং পরিদর্শন আলাদা করবে যাতে ক্রেতা দেখতে পারে টাকা কোথায় যাচ্ছে।
ভলিউম সমীকরণ পরিবর্তন করে কিন্তু প্রক্রিয়ার বোঝা সরিয়ে দেয় না। পিক এমন একটি উপাদান নয় যেখানে একটি বড় অর্ডার স্বয়ংক্রিয়ভাবে সস্তা হয়ে যায়। স্কেলিং করার আগে সরবরাহকারীর ডেডিকেটেড ফিক্সচার, ব্যাচ ট্রেসেবিলিটি এবং একটি স্থিতিশীল প্রিন্ট প্রোফাইল প্রয়োজন হতে পারে। কম-ভলিউম কাস্টম কাজের জন্য, ব্যবহারিক লক্ষ্য হল প্রথমে পুনরাবৃত্তিযোগ্যতা, তারপর নেস্টিং, বিল্ড লেআউট এবং ফিনিশিং দক্ষতার মাধ্যমে দামের উন্নতি।
যখন একটি PEEK 3D প্রিন্টিং পরিষেবা বোধগম্য হয় এবং কখন তা হয় না৷
একটি PEEK 3D প্রিন্টিং পরিষেবা সবচেয়ে বোধগম্য হয় যখন অংশটি জ্যামিতিকভাবে জটিল হয়, ভলিউম কম থেকে মাঝারি হয় এবং প্রয়োগের জন্য উপাদানটির তাপ, রাসায়নিক প্রতিরোধ এবং যান্ত্রিক কর্মক্ষমতার সমন্বয় প্রয়োজন। কার্যকরী প্রোটোটাইপ, ছোট উত্পাদন রান, প্রতিস্থাপন যন্ত্রাংশ, এবং অভ্যন্তরীণ চ্যানেল বা একত্রিত সমাবেশ সহ ডিজাইনগুলি প্রাকৃতিক প্রার্থী। মুদ্রণ নকশা পুনরাবৃত্তি থেকে একটি পরীক্ষাযোগ্য অংশের পথকে ছোট করতে পারে যখন বিকল্পটি একটি দীর্ঘ ছাঁচ বা মেশিনিং প্রোগ্রাম হয়।
যখন অংশটি সহজ, বড় এবং জ্যামিতিকভাবে যন্ত্রের জন্য বন্ধুত্বপূর্ণ হয় তখন এটি কম বোঝা যায়। একটি প্লেইন ব্লক, রিং বা প্লেট PEEK স্টক আকারে দ্রুত এবং আরও বেশি লাভজনক হতে পারে, বিশেষ করে যখন শক্ত সহনশীলতা প্রয়োজন হয়। প্রিন্টিংও একটি দুর্বল ফিট যখন ডিজাইনের পৃষ্ঠের ফিনিশের প্রয়োজন হয় যার জন্য ব্যাপক হাতের কাজের প্রয়োজন হয়, বা যখন অংশটি PEEK-এর উপযুক্ততার বাইরের অবস্থার সংস্পর্শে আসে, যেমন সুরক্ষা ছাড়াই টেকসই অতিবেগুনী এক্সপোজার। PEEK একটি শক্তিশালী উপাদান, কিন্তু এটি একটি সার্বজনীন উপাদান নয়।
ভলিউম প্রশ্ন গুরুত্বপূর্ণ। খুব কম ভলিউমে, মুদ্রণ টুলিং এড়িয়ে যায় এবং দ্রুত একটি জটিল আকৃতি প্রদান করতে পারে। উচ্চ আয়তনে, অর্থনীতি জ্যামিতি এবং সহনশীলতার উপর নির্ভর করে কম্প্রেশন ছাঁচনির্মাণ, মেশিনিং বা অন্য প্রক্রিয়ার দিকে সরে যেতে পারে। সঠিক উত্তর একটি একক পরিমাণের উপর ভিত্তি করে একটি নিয়ম নয়। এটি মোট খরচ, লিড টাইম, ঝুঁকি এবং ডিজাইনের স্বাধীনতার মূল্যের তুলনা।
ফিক্সচার, হাউজিং এবং লাইটওয়েট স্ট্রাকচারাল অংশগুলির জন্য যেখানে ক্রমাগত তাপমাত্রা PEEK-এর সীমার চেয়ে কম, PAHT-CF একটি আরও ব্যবহারিক উচ্চ-তাপমাত্রা নাইলন কার্বন ফাইবার রুট হতে পারে। এটি এখনও অনেক শিল্প অংশের জন্য দরকারী কঠোরতা এবং তাপ কর্মক্ষমতা প্রদান করার সময় প্রক্রিয়ার বোঝা কমাতে পারে।
 PAHT CF উচ্চ-তাপমাত্রা নাইলন কার্বন ফাইবার 3D প্রিন্টিং লাইটওয়েট স্ট্রাকচারাল ফিক্সচার এবং হাউজিংয়ের জন্য একটি ব্যবহারিক FDM রুট যার জন্য PEEK-এর রেঞ্জের নীচে কঠোরতা এবং তাপ কার্যক্ষমতা প্রয়োজন, একটি শক্তিশালী শক্তি-থেকে-ওজন অনুপাত। পণ্য দেখুন →
একটি ভাল পরিষেবা প্রদানকারী আপনাকে বলবে যখন PEEK বাজেটের সর্বোত্তম ব্যবহার নয়। এটি একটি বিক্রয় ব্যর্থতা নয়; এটি একটি চিহ্ন যে সরবরাহকারী আবেদনটি মূল্যায়ন করছে। এই বিকল্পগুলি প্রাসঙ্গিক হলে PEEK, একটি উচ্চ-তাপমাত্রা যৌগ এবং একটি মেশিনযুক্ত বা ধাতব পথের পাশাপাশি একটি দৃশ্যের জন্য জিজ্ঞাসা করুন৷ সবচেয়ে কম অনিয়ন্ত্রিত ঝুঁকির সাথে ফাংশনটি পূরণ করে সবচেয়ে ভাল রুট।
একটি পিক 3D প্রিন্টিং প্রস্তুতকারকের কাছ থেকে অনুরোধ করার জন্য গুণমান পরীক্ষা
PEEK-এর মান নিয়ন্ত্রণ ঝুঁকির সমানুপাতিক হওয়া উচিত। একটি রাসায়নিক সীল, একটি উচ্চ-তাপ নিরোধক, বা একটি লোড বহনকারী বন্ধনীর জন্য একটি ভিজ্যুয়াল চেক যথেষ্ট নয়। ক্রেতাকে প্রমাণের জন্য জিজ্ঞাসা করা উচিত যে উপাদান, মেশিন এবং তাপচক্র নিয়ন্ত্রিত ছিল। সঠিক প্যাকেজ পরিবর্তিত হতে পারে, কিন্তু বিভাগগুলি সামঞ্জস্যপূর্ণ।
- উপাদান ট্রেসেবিলিটি। গ্রেড, ব্যাচ, সরবরাহকারী শংসাপত্র, এবং স্টোরেজ ইতিহাস পাওয়া উচিত। যদি সরবরাহকারী ব্যাচটি সনাক্ত করতে না পারে তবে সম্পত্তির দাবিগুলি রক্ষা করা কঠিন।
- শুকানোর এবং স্টোরেজ রেকর্ড। একটি সাধারণ লগ দেখাতে পারে যে ফিলামেন্টটি নির্মাণের আগে শুকানো এবং সুরক্ষিত ছিল।
- রেকর্ড তৈরি করুন। প্রিন্টার, অগ্রভাগ, স্তরের উচ্চতা, চেম্বারের তাপমাত্রা, বিল্ড ওরিয়েন্টেশন, এবং কোন বাধা নথিভুক্ত করা উচিত।
- অ্যানিলিং রেকর্ড। র্যাম্প রেট, সোক টেম্পারেচার, হোল্ড টাইম, কুলিং রেট এবং ব্যবহৃত ফিক্সচার অংশ বা লটে ট্রেসযোগ্য হওয়া উচিত।
- মাত্রিক প্রতিবেদন। সমালোচনামূলক বৈশিষ্ট্য annealing এবং সমাপ্তির পরে পরিমাপ করা উচিত, আগে না।
- উপাদান বৈধতা. ঘনত্ব, স্ফটিকতা, বা যান্ত্রিক কুপন ডেটা প্রক্রিয়া দাবি সমর্থন করতে পারে, বিশেষ করে একটি নতুন উপাদান বা একটি সমালোচনামূলক অ্যাপ্লিকেশনের জন্য।
- অ-ধ্বংসাত্মক পর্যালোচনা। ভিজ্যুয়াল পরিদর্শন, ভর চেক, এবং যেখানে ন্যায়সঙ্গত, CT বা অতিস্বনক পরিদর্শন অভ্যন্তরীণ শূন্যতা বা স্তর ত্রুটিগুলি প্রকাশ করতে পারে।
জিজ্ঞাসা করুন কিভাবে সরবরাহকারী একটি ব্যর্থ বিল্ড বা একটি ব্যর্থ পরিদর্শন পরিচালনা করে। একটি PEEK অংশ যা অ্যানিলিংয়ের পরে সহনশীলতার বাইরে থাকে তা একটি নতুন পরিদর্শন পরিকল্পনা ছাড়া শান্তভাবে পুনরায় কাজ করা উচিত নয়। ক্রেতার জানা উচিত যে অংশটি স্ক্র্যাপ করা হয়েছে, পুনরায় কাজ করা হয়েছে বা বিচ্যুতির অধীনে গৃহীত হয়েছে কিনা। শৃঙ্খলার সেই স্তরটি একটি চকচকে ব্রোশারের চেয়ে বেশি মূল্যবান।
গোপনীয়তা মানের কথোপকথনের মধ্যেও রয়েছে। PEEK অংশগুলি প্রায়শই নতুন পণ্য বিকাশে উপস্থিত হয় এবং অঙ্কনগুলি সমাবেশের কার্যকারিতা প্রকাশ করতে পারে। বিশ্বব্যাপী OEM কাজ পরিচালনা করে এমন একটি সরবরাহকারীর ফাইল নিয়ন্ত্রণ, অ্যাক্সেস এবং প্রকল্প যোগাযোগের জন্য একটি স্পষ্ট পদ্ধতি থাকা উচিত। ক্রেতাকে প্রক্রিয়ার স্বচ্ছতা এবং বুদ্ধিবৃত্তিক সম্পত্তি সুরক্ষার মধ্যে বেছে নেওয়া উচিত নয়।
যেখানে জিয়াহেং একটি উচ্চ-পারফরম্যান্স বিল্ড প্রোগ্রামে ফিট করে
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. একটি একক প্রক্রিয়া মুদ্রণের দোকানের পরিবর্তে এক-স্টপ নির্ভুল উত্পাদন অংশীদার হিসাবে কাজ করে। প্রকাশিত পরিষেবা পরিসীমা 3D প্রিন্টিং, CNC মেশিনিং, ভ্যাকুয়াম কাস্টিং এবং প্রতিলিপি, এবং পৃষ্ঠ সমাপ্তি কভার করে। পলিমার প্রোটোটাইপ, ধাতব বন্ধনী, সিলিকন মোল্ড কপি এবং কসমেটিক ফিনিশিং সহ একটি পিক মূল্যায়ন একটি বিস্তৃত প্রোগ্রামে পরিণত হলে এই সমন্বয়টি কার্যকর।
প্রকাশিত 3D প্রিন্টিং লাইনআপের মধ্যে রয়েছে SLA রজন, DLP রজন, SLS নাইলন, SLM ধাতু এবং FDM প্লাস্টিক। FDM-এর মধ্যে, উপাদান পৃষ্ঠাগুলিতে স্ট্যান্ডার্ড PLA, PETG, এবং ABS, এছাড়াও HT-PLA, PAHT-CF, এবং PPS-CF-এর মতো উচ্চ-তাপমাত্রার বিকল্পগুলি অন্তর্ভুক্ত রয়েছে। এসএলএস পরিসরে কালো নাইলন, সাদা নাইলন এবং গ্লাস ফাইবার সহ নাইলন রয়েছে। SLM পরিসরে অ্যালুমিনিয়াম খাদ, স্টেইনলেস স্টীল, টাইটানিয়াম খাদ এবং টুল ইস্পাত অন্তর্ভুক্ত। এই রুটগুলি একটি বৈধ PEEK প্রক্রিয়া প্রতিস্থাপন করে না, কিন্তু যখন অ্যাপ্লিকেশনটির সম্পূর্ণ PEEK খামের প্রয়োজন হয় না তখন তারা একটি ক্রেতাকে ব্যবহারিক বিকল্প দেয়।
একটি PEEK-এর মতো প্রয়োজনীয়তার সাথে শুরু হওয়া একটি প্রোগ্রামের জন্য, প্রথম ধাপ হল পছন্দের উপাদান থেকে অবশ্যই থাকা বৈশিষ্ট্যগুলিকে আলাদা করা৷ যদি রাসায়নিক প্রতিরোধ এবং অবিচ্ছিন্ন তাপ অপরিহার্য হয়, PEEK রেফারেন্স থাকতে পারে। যদি অংশটির প্রধানত দৃঢ়তা, তাপ প্রতিরোধ ক্ষমতা এবং হালকা কাঠামোর প্রয়োজন হয়, তাহলে PPS-CF বা PAHT-CF যথেষ্ট হতে পারে। যদি অংশটির ধাতু-স্তরের শক্তি বা তাপ পরিবাহিতা প্রয়োজন, তাহলে SLM টাইটানিয়াম বা স্টেইনলেস স্টীল একটি ভাল রুট হতে পারে। যদি ডিজাইনের জন্য একটি মসৃণ প্রসাধনী পৃষ্ঠ বা রঙের সাথে মিলে যাওয়া হাউজিং প্রয়োজন হয়, তবে পৃষ্ঠের সমাপ্তি বিকল্পগুলি পরিকল্পনার অংশ হয়ে ওঠে।
জিয়াহেং CNC মিলিং, CNC টার্নিং এবং নির্ভুল CNC মিলিংকেও সমর্থন করে, যা PEEK অংশগুলির জন্য গুরুত্বপূর্ণ যেগুলি মুদ্রণের পরে আঁটসাঁট ইন্টারফেসের প্রয়োজন। ভ্যাকুয়াম ঢালাই এবং সিলিকন ছাঁচ প্রতিলিপি সেতু উত্পাদন বা কম ভলিউম কপি সমর্থন করতে পারেন যখন উপাদান এবং জ্যামিতি অনুমতি দেয়. পেইন্টিং, লেপ, লেজার খোদাই, পলিশিং, স্যান্ডব্লাস্টিং, ইলেক্ট্রোপ্লেটিং, অ্যানোডাইজিং, এবং স্বচ্ছ অংশ চিকিত্সা পোস্ট-প্রসেসিং সাইড আউট। মূল্য এমন নয় যে প্রতিটি প্রকল্প প্রতিটি পরিষেবা ব্যবহার করে; এটি হল যে মুদ্রণ, মেশিনিং, ফিনিশিং এবং পরিদর্শনের মধ্যে হ্যান্ডঅফগুলি এক জায়গায় পরিচালিত হতে পারে।
যেহেতু PEEK প্রকাশিত উপাদান পৃষ্ঠাগুলির মধ্যে তালিকাভুক্ত নয়, একটি বাধ্যতামূলক PEEK প্রয়োজনীয়তা সহ একজন ক্রেতাকে এটি তাড়াতাড়ি বাড়াতে হবে। দলটি অঙ্কন, তাপমাত্রা, রাসায়নিক এক্সপোজার, সহনশীলতা এবং ভলিউম পর্যালোচনা করতে পারে, তারপর PEEK সঠিক ফিট কিনা বা তুলনামূলক রুট আরও ব্যবহারিক কিনা তা নিশ্চিত করতে পারে। সেই কথোপকথনটি প্রতিটি উচ্চ-কার্যক্ষমতার অংশকে একটি উপাদানের নামে বাধ্য করার চেয়ে বেশি কার্যকর।
সোর্সিং PEEK 3D মুদ্রিত অংশ: প্রস্তুতকারক, সরবরাহকারী, বা পাইকারী বিক্রেতা?
প্রস্তুতকারক, সরবরাহকারী এবং পাইকারী বিক্রেতা শব্দগুলি প্রায়শই সোর্সিং-এ বিনিময়যোগ্যভাবে ব্যবহৃত হয়, কিন্তু কাস্টম পিক অংশের জন্য তাদের অর্থ ভিন্ন জিনিস। একজন প্রস্তুতকারক মুদ্রণ, তাপচক্র, মেশিনিং এবং পরিদর্শন প্রক্রিয়া নিয়ন্ত্রণ করে। একজন সরবরাহকারী কাজটি সমন্বয় করতে পারে কিন্তু প্রক্রিয়াটির মালিক নয়। একটি পাইকার বিক্রেতা একটি বৈধতা রেকর্ড সহ একটি কাস্টম মুদ্রিত অংশের চেয়ে স্ট্যান্ডার্ড স্টক আকার, ফিলামেন্ট বা ক্যাটালগ উপাদানগুলির সাথে বেশি প্রাসঙ্গিক। একটি সমালোচনামূলক PEEK উপাদানের জন্য, ক্রেতার জানা উচিত কে আসলে প্রক্রিয়াটি নিয়ন্ত্রণ করে।
এর মানে এই নয় যে একজন সরবরাহকারী উপযোগী হতে পারে না। একজন দক্ষ সরবরাহকারী যোগাযোগ, মানসম্পন্ন ডকুমেন্টেশন, রসদ এবং একাধিক প্রক্রিয়া পরিচালনা করতে পারে। ঝুঁকি দেখা দেয় যখন ক্রেতা অনুমান করে যে সরবরাহকারী প্রস্তুতকারক এবং তারপর আবিষ্কার করে যে প্রক্রিয়া রেকর্ডটি তৃতীয় পক্ষ দ্বারা নিয়ন্ত্রিত হয়। সরাসরি জিজ্ঞাসা করুন: কে অংশটি মুদ্রণ করে, কে এটি অ্যানিল করে, কে এটি মেশিন করে এবং কে পরিদর্শন প্রতিবেদনে স্বাক্ষর করে? প্রতিটি ধাপে উত্তর পরিবর্তিত হলে, গুণমানের দায়িত্ব স্পষ্ট হওয়া প্রয়োজন।
PEEK 3D প্রিন্টিংয়ের জন্য উদ্ধৃতির জন্য একটি ভাল অনুরোধের মধ্যে অঙ্কন, অংশের কার্যকারিতা, পরিষেবার তাপমাত্রা, রাসায়নিক এক্সপোজার, প্রত্যাশিত জীবন, সমালোচনামূলক মাত্রা, পৃষ্ঠের প্রয়োজনীয়তা, পরিদর্শন স্তর এবং লক্ষ্য পরিমাণ অন্তর্ভুক্ত করা উচিত। এটি PEEK বাধ্যতামূলক কিনা বা সরবরাহকারী একটি বিকল্প প্রস্তাব করতে পারে কিনা তাও উল্লেখ করা উচিত। যে শেষ বিন্দু উল্লেখযোগ্য সময় এবং খরচ বাঁচাতে পারে.
গ্লোবাল OEM প্রোগ্রামগুলির জন্য, বাণিজ্যিক প্রয়োজনীয়তাগুলি তাড়াতাড়ি যোগ করুন: ইনকোটার্ম, প্যাকেজিং, লেবেলিং, গোপনীয়তা, এবং নিয়ন্ত্রণ পরিবর্তন করুন। একটি কম টুকরা মূল্য একটি চালান দ্বারা মুছে ফেলা যেতে পারে যা সঠিক ডকুমেন্টেশন ছাড়াই আসে বা এমন একটি অংশ যা এর উপাদান ব্যাচে সনাক্ত করা যায় না। সোর্সিং সিদ্ধান্তটি মোট বিতরণ করা প্যাকেজের উপর ভিত্তি করে হওয়া উচিত, একা উদ্ধৃতি লাইন নয়।
অ্যাপ্লিকেশন যেখানে PEEK 3D প্রিন্টিং তার স্থান অর্জন করে
PEEK প্রায়ই স্বয়ংচালিত, মহাকাশ, তেল এবং গ্যাস, সেমিকন্ডাক্টর, চিকিৎসা সরঞ্জাম, রোবোটিক্স এবং শিল্প যন্ত্রপাতিতে মূল্যায়ন করা হয়। সাধারণ সুতো কোনো একক শিল্প নয়; এটি তাপ, রাসায়নিক, পরিধান এবং ওজনের সংমিশ্রণ। একটি অংশ যা শুধুমাত্র ঘর-তাপমাত্রার বাতাস দেখে তার উঁকি দেওয়ার প্রয়োজন নেই। যে অংশে গরম তরল দেখা যায়, বারবার পরিষ্কার করা হয় বা উচ্চ তাপমাত্রায় টেকসই লোড দেখা যায় তার কেস আরও শক্তিশালী।
স্বয়ংচালিত এবং শিল্প সরঞ্জামগুলিতে, PEEK কে আন্ডারহুড উপাদান, সিল, বুশিং, পরিধানের প্যাড এবং তাপ বা রাসায়নিকের মুখোমুখি ফিক্সচারের জন্য বিবেচনা করা যেতে পারে। তেল এবং গ্যাসে, রাসায়নিক প্রতিরোধ এবং মাত্রিক স্থিতিশীলতা সিল, ইনসুলেটর এবং ডাউনহোল উপাদানগুলির জন্য গুরুত্বপূর্ণ হতে পারে, যদিও বৈধতার প্রয়োজনীয়তাগুলি গুরুতর। সেমিকন্ডাক্টর এবং ইলেকট্রনিক্স ম্যানুফ্যাকচারিং-এ, PEEK ওয়েফার হ্যান্ডলিং, টেস্ট ফিক্সচার এবং ইনসুলেটিং অংশগুলিতে উপস্থিত হতে পারে যেখানে কণা তৈরি এবং রাসায়নিক এক্সপোজার গুরুত্বপূর্ণ। চিকিৎসা সরঞ্জামে, PEEK যন্ত্র এবং ডিভাইসের উপাদানগুলিতে ব্যবহৃত হয়, তবে রোগীর সাথে যোগাযোগ করা বা ইমপ্লান্টযোগ্য অ্যাপ্লিকেশনগুলির জন্য একটি নিয়ন্ত্রক পথ প্রয়োজন যা মুদ্রণ প্রক্রিয়া থেকে পৃথক।
রোবোটিক্স এবং ড্রোন বা eVTOL প্রোগ্রামগুলি প্রায়শই ওজন কমানোর সাথে শুরু হয়। PEEK দরকারী হতে পারে যেখানে একটি উচ্চ-তাপমাত্রার পলিমার অংশ অবশ্যই শক্তিশালী এবং রাসায়নিকভাবে প্রতিরোধী হতে হবে, তবে এটি স্বয়ংক্রিয়ভাবে সবচেয়ে হালকা বা সবচেয়ে লাভজনক পছন্দ নয়। একটি কার্বন ফাইবার উচ্চ-তাপমাত্রার যৌগ, একটি ধাতব সংযোজক অংশ, বা একটি মেশিনযুক্ত অ্যালুমিনিয়াম ডিজাইন একটি প্রদত্ত বন্ধনী বা আবাসনের জন্য ভাল হতে পারে। সঠিক উত্তর নির্ভর করে লোড পাথ, তাপীয় এক্সপোজার এবং উৎপাদনের পরিমাণের উপর।
কনজিউমার ইলেকট্রনিক্স হল আরেকটি ক্ষেত্র যেখানে উপাদান পছন্দকে প্রশ্ন করা উচিত। PEEK অভ্যন্তরীণ ফিক্সচারে তাপ প্রতিরোধ এবং মাত্রিক স্থিতিশীলতা প্রদান করতে পারে, তবে কসমেটিক হাউজিংগুলিতে প্রায়শই পৃষ্ঠের সমাপ্তি এবং রঙ নিয়ন্ত্রণের প্রয়োজন হয় যা অন্যান্য পলিমারগুলির সাথে সহজ হতে পারে। যদি অংশটি একটি কার্যকরী অভ্যন্তরীণ উপাদান হয়, PEEK ন্যায়সঙ্গত হতে পারে। এটি একটি দৃশ্যমান শেল হলে, সমাপ্তির খরচ এবং পৃষ্ঠের ত্রুটির ঝুঁকি উপাদান সুবিধার চেয়ে বেশি হতে পারে।
সাধারণ ব্যর্থতার মোড হল প্রকৃত পরিষেবার অবস্থা পরীক্ষা না করেই প্রতিটি উচ্চ-পারফরম্যান্স অ্যাপ্লিকেশনের জন্য PEEK নির্দিষ্ট করা। একটি ভাল পদ্ধতি হল প্রয়োজনীয়তা তালিকাভুক্ত করা, তাদের র্যাঙ্ক করা এবং শীর্ষ দুটি উপাদান রুট পরীক্ষা করা। এটি সামনের প্রান্তে আরও কাজ, তবে এটি একটি ব্যয়বহুল অংশের সম্ভাবনা হ্রাস করে যা ভুল সমস্যার সমাধান করে।
FAQ: পলিথার ইথার কিটোন 3D প্রিন্টিং
একটি সাধারণ ডেস্কটপ প্রিন্টারে কি পলিথার ইথার কিটোন 3D প্রিন্টিং সম্ভব?
সাধারণত না. PEEK-এর জন্য একটি উচ্চ-তাপমাত্রার হোটেন্ড, একটি উত্তপ্ত চেম্বার, একটি বিল্ড পৃষ্ঠ যা তাপ সহ্য করে এবং একটি নিয়ন্ত্রিত শীতল কৌশল প্রয়োজন। একটি স্ট্যান্ডার্ড ডেস্কটপ প্রিন্টার কাগজে উচ্চ অগ্রভাগের তাপমাত্রায় পৌঁছাতে পারে, তবে এটি প্রায়শই চেম্বারের তাপমাত্রা ধরে রাখতে পারে না বা নির্ভরযোগ্য বিল্ডের জন্য তাপীয় লোড পরিচালনা করতে পারে না। এমনকি একটি সক্ষম মেশিনেও, প্রক্রিয়াটির জন্য একটি বৈধ প্রোফাইল এবং পোস্ট-প্রিন্ট অ্যানিলিং প্রয়োজন।
PEEK এর কোন অগ্রভাগ এবং চেম্বারের তাপমাত্রা প্রয়োজন?
সঠিক মানগুলি গ্রেড এবং প্রিন্টারের উপর নির্ভর করে, তবে PEEK স্ট্যান্ডার্ড ইঞ্জিনিয়ারিং প্লাস্টিকের উপরে ভালভাবে প্রক্রিয়া করা হয়। অগ্রভাগের তাপমাত্রা সাধারণত 350 C এর উপরে থাকে এবং চেম্বারের তাপমাত্রা প্রায়শই 150 C থেকে 200 C এর মধ্যে থাকে। কিছু প্রক্রিয়া নিম্ন চেম্বারের তাপমাত্রা ব্যবহার করে এবং অ্যানিলিং এর উপর নির্ভর করে। ক্রেতাদের একটি ডেটাশিট থেকে অনুলিপি করা একক নম্বরের পরিবর্তে সরবরাহকারীর যাচাইকৃত উইন্ডোর জন্য জিজ্ঞাসা করা উচিত।
কেন PEEK মুদ্রণের পরে annealing প্রয়োজন?
অ্যানিলিং স্ফটিকতা বাড়াতে পারে এবং স্তর-দ্বারা-স্তর বিল্ড থেকে অবশিষ্ট চাপ উপশম করতে পারে। এটি মাত্রিক স্থিতিশীলতা উন্নত করতে পারে এবং অ্যাপ্লিকেশনটি প্রত্যাশিত সম্পত্তি প্রোফাইলকে সমর্থন করতে পারে। ঝুঁকি হল যে একটি খারাপভাবে নিয়ন্ত্রিত অ্যানিল অংশটিকে বিকৃত করতে পারে। চক্রটি জ্যামিতি এবং প্রাচীরের বেধের সাথে মিলিত হওয়া উচিত, চক্রের পরে মাত্রিক চেকগুলির সাথে।
3D প্রিন্টেড পিক কি মেশিনড পিকের মতো শক্তিশালী?
স্বয়ংক্রিয়ভাবে নয়। উপাদান এক্সট্রুশন স্তরের সীমানা তৈরি করে, তাই অংশটি অ্যানিসোট্রপিক হতে পারে। একটি মুদ্রিত এবং annealed PEEK অংশটি কম্প্রেশনে বা স্তরগুলির সাথে সারিবদ্ধ দিকগুলিতে ভাল পারফর্ম করতে পারে, তবে এটি প্রতিটি দিকে একটি মেশিনযুক্ত অংশের সাথে মেলে না। অত্যন্ত লোড করা অংশগুলির জন্য, নকশাটি স্তরের অভিযোজনের জন্য দায়ী এবং মেশিনিং, মোটা বিভাগ বা একটি ভিন্ন প্রক্রিয়ার প্রয়োজন হতে পারে।
3D প্রিন্টিংয়ের পরে কি পিক পার্টস মেশিন করা যাবে?
হ্যাঁ। অনেক উচ্চ-কার্যক্ষমতা সম্পন্ন অংশ নেট আকৃতির কাছাকাছি মুদ্রিত হয় এবং তারপরে সমালোচনামূলক ইন্টারফেসে মেশিন করা হয়। এটি সহনশীলতা, সমতলতা এবং পৃষ্ঠের ফিনিস উন্নত করতে পারে। মেশিনিং প্ল্যানটি মুদ্রিত উপাদানের স্ট্রেস স্টেট এবং অ্যানিলিং চক্রের জন্য অ্যাকাউন্ট করা উচিত এবং সমস্ত তাপ এবং মেশিনিং পদক্ষেপের পরে চূড়ান্ত পরিদর্শন করা উচিত।
PEEK 3D প্রিন্টিং খরচ কত?
জ্যামিতি এবং বৈধতা স্তর ছাড়া কোন দরকারী একক মূল্য নেই। উপাদান, মেশিন সময়, সমর্থন অপসারণ, annealing, মেশিনিং, পরিদর্শন, এবং স্ক্র্যাপ ঝুঁকি সব অবদান. একটি ছোট, সরল অংশ এবং একটি বড়, সমালোচনামূলক অংশ বিস্তৃত ব্যবধানে ভিন্ন হতে পারে। একটি স্পষ্ট পরিদর্শন পরিকল্পনা এবং প্রকৌশল এবং সমাপ্তির জন্য একটি পৃথক ভাতা সহ অংশটি উদ্ধৃত করা সর্বোত্তম পদ্ধতি।
PEEK খাদ্য কি নিরাপদ বা জৈব সামঞ্জস্যপূর্ণ?
একটি কম্বল অনুমোদন হিসাবে "PEEK" আচরণ করবেন না. খাদ্য-যোগাযোগ এবং চিকিৎসা প্রয়োগগুলি নির্দিষ্ট গ্রেড, সংযোজন, প্রক্রিয়াকরণ, পরিষ্কার এবং নিয়ন্ত্রক পথের উপর নির্ভর করে। একটি মুদ্রিত অংশে পৃষ্ঠ এবং ছিদ্র বৈশিষ্ট্যও থাকতে পারে যা একটি মেশিনযুক্ত বা ছাঁচ করা অংশ থেকে আলাদা। এই অ্যাপ্লিকেশনগুলির জন্য একটি উত্সর্গীকৃত সম্মতি পর্যালোচনা প্রয়োজন, শুধুমাত্র একটি উপাদানের নাম নয়।
3D প্রিন্টিংয়ের জন্য PEEK এবং PPS-CF এর মধ্যে পার্থক্য কী?
PEEK সাধারণত একটি উচ্চ সম্পত্তি সিলিং অফার করে, বিশেষ করে তাপ এবং রাসায়নিক প্রতিরোধের ক্ষেত্রে, তবে এটি আরও প্রক্রিয়া নিয়ন্ত্রণ এবং খরচের দাবি করে। PPS-CF হল একটি উচ্চ-তাপমাত্রার কার্বন ফাইবার যৌগ যা ফিক্সচার, বন্ধনী এবং রাসায়নিকভাবে উন্মুক্ত অংশগুলির জন্য একটি ব্যবহারিক পছন্দ হতে পারে যেগুলির সম্পূর্ণ PEEK খামের প্রয়োজন নেই৷ সঠিক পছন্দ পরিষেবার শর্ত এবং বৈধকরণ পরিকল্পনার উপর নির্ভর করে।
আমি কিভাবে একটি PEEK 3D প্রিন্টিং প্রস্তুতকারকের কাছ থেকে একটি উদ্ধৃতি অনুরোধ করব?
অঙ্কন, ফাংশন, পরিষেবার তাপমাত্রা, রাসায়নিক এক্সপোজার, সমালোচনামূলক মাত্রা, পৃষ্ঠের প্রয়োজনীয়তা, পরিদর্শন স্তর এবং লক্ষ্য পরিমাণ পাঠান। PEEK বাধ্যতামূলক কিনা বা বিকল্প প্রস্তাব করা যেতে পারে কিনা তা বলুন। মুদ্রণ, অ্যানিলিং, মেশিনিং এবং পরিদর্শন কে নিয়ন্ত্রণ করে তা জিজ্ঞাসা করুন। সেই তথ্য একা অঙ্কনের চেয়ে আরও কার্যকর উদ্ধৃতি তৈরি করবে।
জিয়াহেং কি PEEK 3D প্রিন্টিং সরবরাহ করে?
PEEK প্রকাশিত উপাদান পৃষ্ঠাগুলির মধ্যে তালিকাভুক্ত নয়৷ উপলব্ধ রুটের মধ্যে রয়েছে এসএলএস নাইলন, পিপিএস-সিএফ, পিএএইচটি-সিএফ, অন্যান্য এফডিএম প্লাস্টিক, এসএলএ এবং ডিএলপি রেজিন, এসএলএম ধাতু, সিএনসি মেশিনিং, ভ্যাকুয়াম কাস্টিং এবং সারফেস ফিনিশিং। PEEK বাধ্যতামূলক হলে, আবেদনের প্রয়োজনীয়তাগুলি ভাগ করুন যাতে দলটি নিশ্চিত করতে পারে যে এটি সঠিক ফিট কিনা বা একটি তুলনামূলক রুট আরও ব্যবহারিক কিনা।
ম্যানুফ্যাকচারিং রুট অন্বেষণ রাখুন
আপনি যদি অন্যান্য উচ্চ-পারফরম্যান্স রুটের সাথে একটি PEEK প্রয়োজনীয়তা তুলনা করছেন, তাহলে উপাদানগত সিদ্ধান্ত স্থির হওয়ার আগে এটি সম্পূর্ণ প্রক্রিয়া পরিসর দেখতে সহায়তা করে। একটি ওয়ান-স্টপ ম্যানুফ্যাকচারিং প্ল্যাটফর্ম পলিমার প্রিন্টিং, মেটাল প্রিন্টিং, সিএনসি ফিনিশিং এবং সারফেস ট্রিটমেন্টকে এক মানের কথোপকথনের অধীনে তুলনা করতে পারে।
সবচেয়ে দরকারী পরবর্তী ধাপ হল অঙ্কন এবং পরিষেবার শর্তগুলি পাশাপাশি রাখা। এটি সরবরাহকারীকে অনুমান ছাড়াই PEEK, একটি উচ্চ-তাপমাত্রার যৌগ, একটি ধাতব রুট বা একটি মেশিনযুক্ত নকশা সুপারিশ করার জন্য যথেষ্ট তথ্য দেয়। এটি ক্রেতাকে মূল্য, লিড টাইম এবং ঝুঁকি তুলনা করার জন্য একটি স্পষ্ট ভিত্তি দেয়।
পলিথার ইথার কিটোন 3D প্রিন্টিং সঠিক অংশের জন্য একটি শক্তিশালী বিকল্প, তবে এটি ইঞ্জিনিয়ারিং এর কাছাকাছি একটি শর্টকাট নয়। উপাদান পুরষ্কার নিয়ন্ত্রিত শুকানোর, স্থিতিশীল চেম্বারের তাপ, চিন্তাশীল অভিযোজন, নথিভুক্ত annealing, এবং তাপ প্রক্রিয়াকরণের পরে পরিদর্শন. এটি অনুমানকে শাস্তি দেয়। একটি সরবরাহকারী যে এই নিয়ন্ত্রণগুলি ব্যাখ্যা করতে পারে তার চেয়ে বেশি মূল্যবান যেটি কেবল একটি উপাদান পৃষ্ঠায় উঁকি-ঝুঁকিকে তালিকাভুক্ত করে৷
ক্রেতাদের জন্য, ব্যবহারিক পথ হল ফাংশনটি সংজ্ঞায়িত করা, প্রয়োজনীয়তা নির্ধারণ করা এবং কমপক্ষে দুটি রুটের তুলনা করা। রাসায়নিক সীল, একটি উচ্চ-তাপ নিরোধক বা পরিধানের অংশের জন্য উঁকি দেওয়া সঠিক উত্তর হতে পারে। PPS-CF, PAHT-CF, SLS নাইলন, SLM ধাতু, নির্ভুল CNC, বা একটি সংমিশ্রণ একটি বন্ধনী, হাউজিং, ফিক্সচার বা প্রোটোটাইপের জন্য ভাল উত্তর হতে পারে। লক্ষ্য PEEK এড়াতে হয় না. লক্ষ্য হল এটি ব্যবহার করা যেখানে এর বৈশিষ্ট্যগুলি একটি বাস্তব সমস্যার সমাধান করে এবং যেখানে প্রক্রিয়াটি বৈধ করা যায়।
-
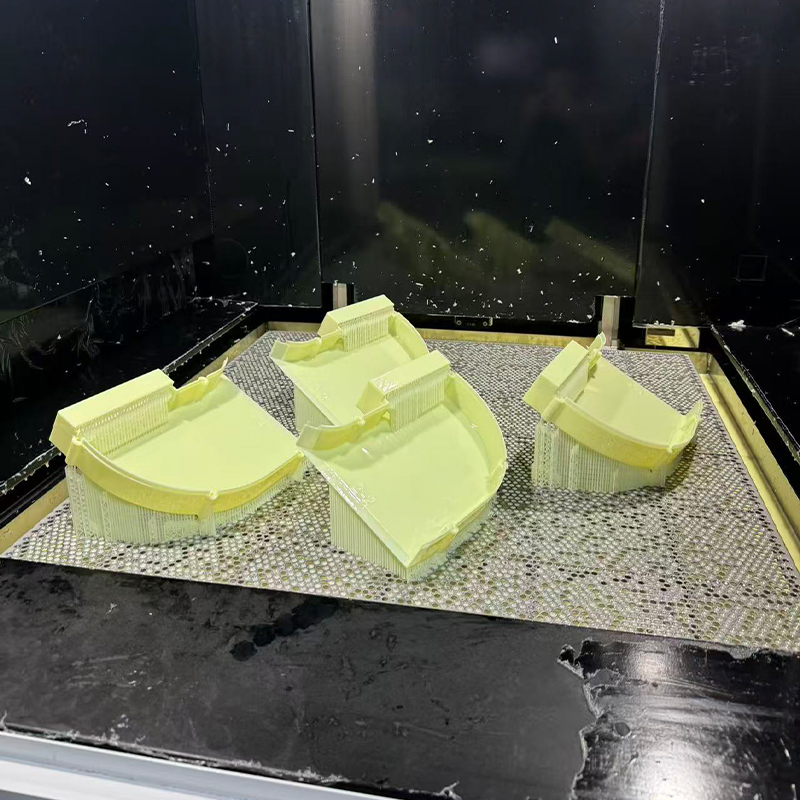 হলুদ ABS-এর মতো রেজিন 3D প্রিন্টিং পরিষেবা
-
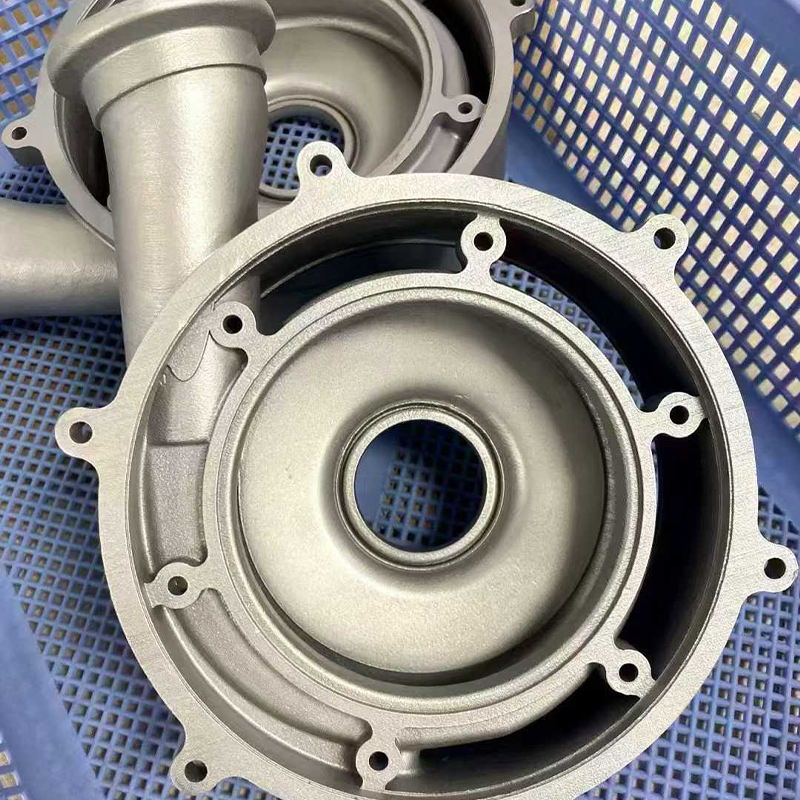 স্টেইনলেস স্টিল 316L 3D প্রিন্টিং পরিষেবা
-
 PPS+CF কার্বন ফাইবার রিইনফোর্সড মেটেরিয়াল 3D প্রিন্টিং পরিষেবা
-
 HT-PLA উচ্চ-তাপমাত্রা PLA উপাদান 3D প্রিন্টিং পরিষেবা
-
 স্ট্যান্ডার্ড FDM উপকরণ 3D প্রিন্টিং পরিষেবা (PLA, PETG, ABS)
-
 টুল ইস্পাত H13 / S136 3D প্রিন্টিং পরিষেবা
যোগাযোগের তথ্য
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
যোগ করুন
-

বিল্ডিং 7, নং 188, ঝা ওয়াং রোডের হংনি সেকশন, ডাংহু সাবডিস্ট্রিক্ট, পিংহু সিটি, জিয়াক্সিং সিটি, ঝেজিয়াং প্রদেশ, চীন
কপিরাইট © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM ইন্টিগ্রেটেড স্মার্ট ম্যানুফ্যাকচারিং প্ল্যাটফর্ম নির্মাতারা
